钢构件焊接中对弯曲变形的应对
2012-10-18张德友
水利建设与管理 2012年3期
王 俊 张德友
(江苏省淮沭新河管理处 淮安 223005)
1 工程概况
淮阴闸闸孔电站上游拦污栅采用Q235槽钢焊制长5.86m、高1.8m的框架,中间三道腹梁。横梁一侧每10cm垂直焊接一道格栅(8mm×40mm扁钢)。考虑到一侧集中焊接可能会出现变形,作业时采用定位焊固法,将拦污栅与钢制平台焊接固定,但焊接完成后12h后解除固定时,变形已经产生,最大弯曲挠度2cm。
2 弯曲变形
在钢构件加热过程中容易发生变形,变形形式主要有以下几种:纵向变形、横向变形、弯曲变形、角变形、褶皱变形、凹凸变形、扭曲变形以及畸变变形等。
在焊接作业中出现的变形主要是弯曲变形。特别是在焊接梁、柱、桩等时更为常见。而弯曲变形对结构常常产生较大的影响。
2.1 变形成因
钢板在加热时受热膨胀,但被周边非加热区阻挡,不能充分膨胀,产生压缩塑性变形。因钢板不太大,因此会在膨胀力作用下产生向下弯曲。冷却后,加热区钢板进行收缩,虽然加热时没有充分膨胀,但收缩时却充分收缩,结果收缩到比原来还短的长度,使钢板发生向上弯曲。
2.2 变形状况
如果焊件上的焊缝未在焊件的中心轴上,并且相对于中心轴不对称,则焊接后焊件将会产生弯曲变形。如果焊缝集中在中心轴上方(或上方焊缝较多)则焊件焊后将产生下凹弯曲变形(见图1)。
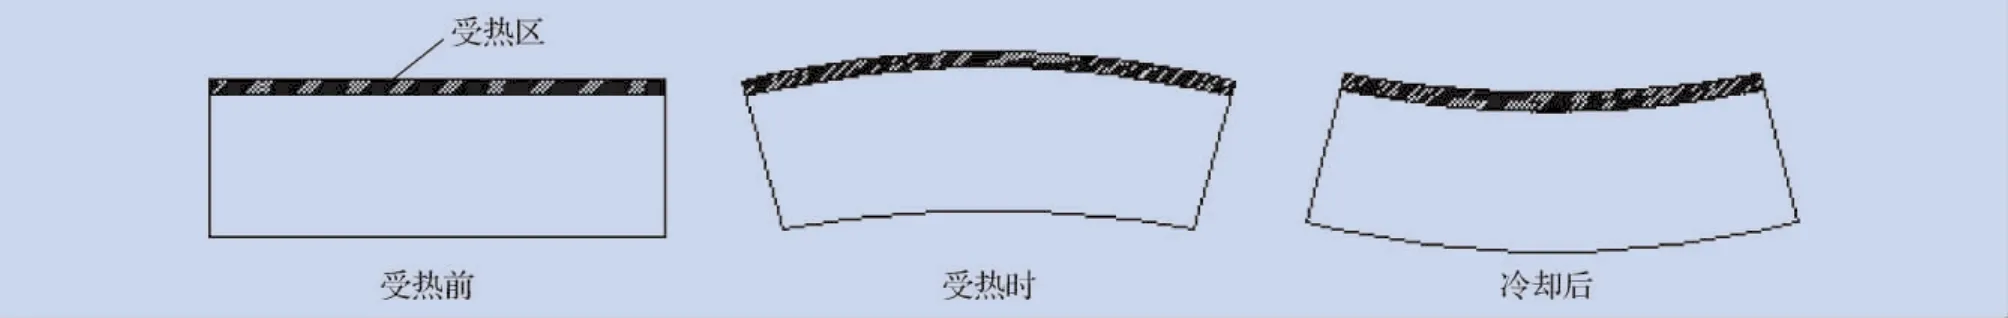
图1 变形情况
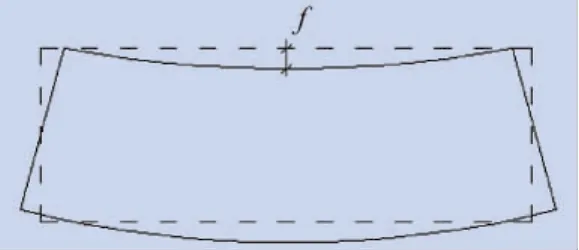
图2 变形挠度
在生产中,弯曲变形的大小由挠度f表示,如图2所示。f是指弯曲杆件中心轴偏离原杆件未弯曲时的中心轴的最大距离。f越大,说明杆件弯曲变形越大。……
登录APP查看全文