齿轮加工专用数控分度头的设计与改造*
2012-09-28吴志强苗万里
制造技术与机床 2012年3期
吴志强 苗万里
(①常州轻工职业技术学院,江苏常州 213164;②常州市数控及智能装备产业公共技术服务平台,江苏常州 213164;③江苏省宿迁金马机床有限公司,江苏宿迁 223800)
本文设计了一种新型的齿轮加工专用数控分度头,利用数控铣床第四轴来完成齿轮的分度工作,具有结构简单、使用方便的特点。与普通万能分度头相比,其在操作中无需人工进行分度和夹紧主轴,工人劳动强度大大降低、劳动效率得到极大提高。与普通数控分度头相比,由于结构设计紧凑、合理,价格比普通数控分度头低了一半,得到用户的一致好评。
1 使用普通万能分度头进行直齿齿轮铣削加工的情况分析
由于直齿齿轮的铣齿一般常在卧式数控升降台铣床上用齿轮铣刀加工,分度工作由操作人员依据万能分度头的孔盘进行手动分度。
例1:铣一齿轮,齿数为12。
使用如图1所示F11100万能分度头进行分度,计算每次分度头手柄的转数:40/12=3+4/12=3+8/24(40为分度头的传动比)。即:铣完一个齿后,分度头手柄摇3转,再在24的孔圈上转过8个孔距。
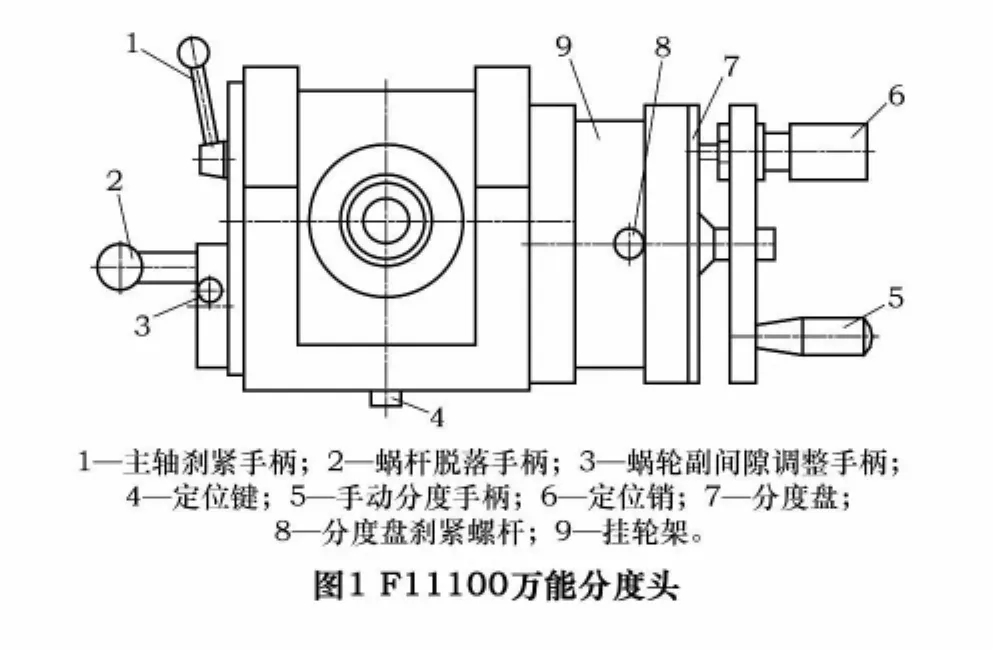
例2:当用于加工质数齿轮或工件时,要用差动分度法。
这种分度要用挂轮把分度头主轴和侧轴连接起来进行分度。例:铣一齿轮齿数为111。先假设齿轮齿数为120,则挂轮传动比i=40(120-111)/120=40×9/120=4×9/(3×4)=40×90/(30×40)=80×90/(60×40)。手柄转数n=40/120=1/3=22/66。即采用两对挂轮:80、90为主动轮;60、40为被动轮。因假设齿轮齿数大于实际齿数,因此手柄和分度盘的转向相同,所以两对不加介轮,每转一齿,分度头手柄要66孔圈的圆周上转过22个孔距。
由于齿轮加工的分度工作全部依赖操作人员的手动操作,所以工人劳动强度大、生产效率低。……
登录APP查看全文