模拟焊后热处理对SA-508Gr.3 Cl.1钢力学性能的影响
2012-09-25薛永栋赵阳磊晋帅勇
大型铸锻件 2012年2期
薛永栋 赵阳磊 郭 彪 李 雪 郑 焦 晋帅勇
(中信重工核电研究所,河南471039)
SA-508Gr.3 Cl.1钢由于强度高、韧性好、辐照脆化敏感性低,已成为核电锻件使用最多的材料之一[1]。核电设备安装过程中会大量使用焊接工艺,而焊接组织具有较高的内应力,在外力作用下极易形成裂纹,危害很大。为消除此类问题,锻件在焊接完成后需要进行整体或局部的焊后热处理。
为了评价焊后热处理对材料性能的影响,对SA-508Gr.3 Cl.1调质钢进行了模拟焊后热处理,并对比了材料在模拟焊后热处理前后的拉伸性能和冲击性能变化。模拟焊后热处理采用的温度为610℃,接近实际生产中焊后热处理所用的温度。本实验对准确评估生产中焊后热处理对锻件性能的影响、改进焊后热处理工艺以减轻焊后热处理对材料性能的损伤具有重要意义。
1 试验过程
力学性能试验包括拉伸和冲击。试样在热处理厚度为348 mm的两个内部构件支承法兰上切取(分别称为锻件1、锻件2),取样位置距热处理表面45 mm,试样方向为切向。试样切取前两个法兰均经过了调质热处理,调质采用的淬火温度为890℃,回火温度为645℃。两个锻件的化学成分见表1。
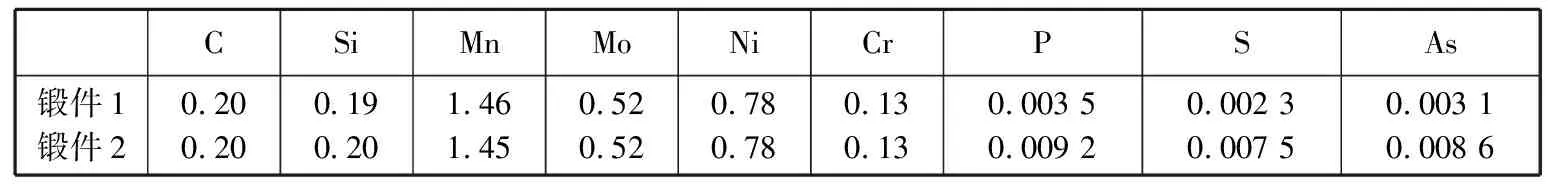
表1 锻件的化学成分(质量分数,%)Table 1 Chemical composition of forging(mass fraction,%)
每个锻件上切取的试样分为3组:第1组,保持调质状态,即锻件完成调质热处理后直接切取,不经过任何处理;第2组,试样切取后进行模拟焊后热处理,处理工艺为615℃保温24 h,然后以55℃/h的降温速率随炉冷却;第3组,试样切取后进行模拟焊后热处理,处理工艺为615℃保温24 h,然后以80℃/min的降温速率在油槽中冷却。……
登录APP查看全文