42CrMoA钢回转支撑圈热处理工艺改进研究
2012-09-25朱乾皓钱喜根
陈 洪 朱乾皓 钱喜根 范 禹 刘 烨
(1.江苏大学材料科学与工程学院,江苏212013;2.张家港海陆环形锻件有限公司,江苏215600)
风能作为一种清洁的可再生能源,蕴量巨大,全球的风能约为2.74×10⁹MW,其中可利用的风能为2×10⁷MW,比地球上可开发利用的水能总量还要大10倍,风力发电作为一项新兴产业正在蓬勃发展。42CrMoA回转支撑圈锻件是用于风电机组变浆距、偏航的部件。回转支撑圈锻件的热加工工艺、内在质量指标直接影响风电设备的安全运行和使用寿命。
某公司生产的一批42CrMoA回转支撑圈(图1)热处理后发现硬度偏高,而且内部晶粒较大,混晶严重。本文对原热处理工艺进行分析,提出改进措施,使锻件力学性能和晶粒度符合技术要求。
1 试验材料及要求
试验用材料是某钢厂生产的42CrMoA钢锭,采用的冶炼方法是电炉+炉外精炼+真空脱气。
当材料采购回来后,要对材料的化学成分、表面质量和力学性能进行检测,防止因材料的质量问题而影响后续的热加工。试验用材料的化学成分如表1所示。环锻件外径为1 101 mm,内径为980 mm,高86 mm,如图2所示。

图1 环锻件实物图Figure 1 Picture of ring forging

表1 42CrMoA钢的化学成分(质量分数,%)Table 1 Chemical composition of 42CrMoA steel(mass fraction,%)
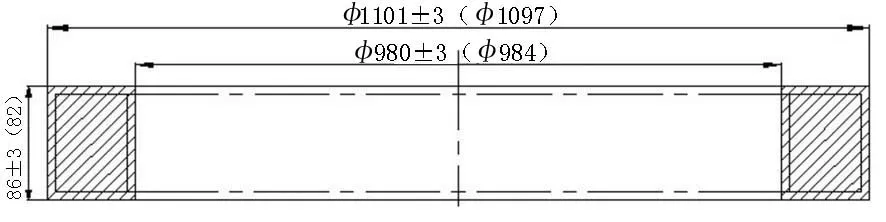
图2 42CrMoA回转支撑圈简图Figure 2 Diagram of 42CrMoA rotary support ring

表2 环锻件的力学性能Table 2 Mechanical properties of ring forging
42CrMoA钢锻造加热保温温度为(1 250±20)℃, 始锻温度为1 150℃,终锻温度为900℃,锻造比≥4。热处理工艺采用的是850℃正火。热处理后环锻件技术要求如表2所示。
2 原热处理工艺存在的问题
由于环锻件尺寸较大,使得原始钢锭尺寸也比较大,结晶过程缓慢,因而铸造组织异常粗大,在锻造时没有锻透,内部组织仍是原有的粗大组织,且在锻造过程中变形分布不均匀,使得锻件内部组织不均匀及存在较大的内应力。……
