中板轧机液压压上AGC系统的多级控制
2012-09-22,,,,
电气传动 2012年2期
,,,,
(1.北京科技大学 高效轧制国家工程研究中心,北京 100083;2.邯郸红日冶金有限公司,河北 邯郸 056304)
液压AGC(automatic gauge control)由于具有低惯量、高响应、高精度及易于实现计算机控制等特点,被广泛地应用于现代化板带轧机生产线的自动厚度控制系统中[1]。我们在某厂2 600 mm中板轧机设计中采用了液压AGC系统,辊缝调整方式为电动压下、液压压上,自动化系统采用两级计算机控制:基础自动化系统(L1)和过程自动化系统(L2),实现了全轧制过程的网络数据跟踪、动态自适应轧制规程设定及自学习模型和全自动压下控制。
1 系统方案设计
1.1 系统组成
整个系统分为控制系统、执行系统、操作装置和检测系统4个部分。其中,控制系统包括传动控制、基础自动化、过程自动化,执行系统包括液压缸、伺服阀、电磁阀、电动压下传动,操作装置包括操作台、机旁箱、监控站,检测系统包括厚度、位移、轧制力、油压、温度、位置等仪表。图1为轧机电动压下、液压压上装置示意图。
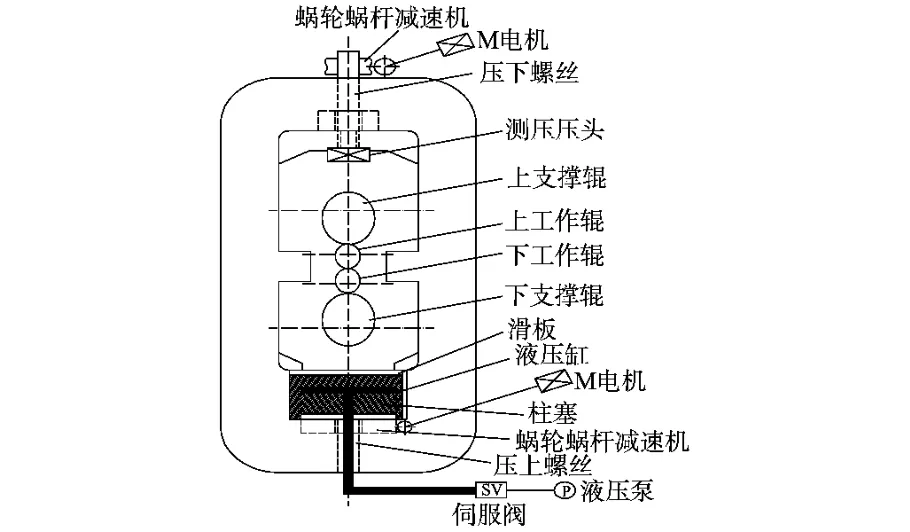
图1 轧机电动压下、液压压上装置Fig.1 Electric screw down and hydraulic screw up devices of the mill
1.2 液压系统
与传统设计不同,我们采用了下置式液压缸,AGC缸布置在下支承辊轴承座下方的机架窗口底部。这一点与传统中厚板轧机将液压AGC缸布置在机架窗口上方(在上支承辊上)的结构是完全不同的,在新引进的项目中多采用这种布置形式,这种布置具有以下特点[2]:1)减小了机架窗口尺寸;2)调整下工作辊上表面标高方便,配辊要求低;3)液压缸距离控制阀组距离近,响应时间短;4)液压系统采用的高压软管短,稳定性好。……
登录APP查看全文
