催化装置油浆蒸汽发生器管板的修复
2012-08-06卞卫国林桂贤李永红张建晓
电焊机 2012年12期
卞卫国,林桂贤,李永红,张建晓
(兰州兰石重型装备股份有限公司,甘肃 兰州 730050)
0 前言
催化装置用油浆蒸汽发生器,换热管材质为0Cr18Ni9,规格 φ25 mm×2.5 mm、φ25 mm×2 mm;管板材质为15CrMoⅣ+(309L+308L)堆焊层,管板厚度δ=336 mm,结构简图如图1所示。检修时发现换热管出现泄漏(见图2),管板局部有裂纹(见图3),为了保证浆蒸汽发生器的安全使用,炼油厂委托兰州兰石重型装备股份有限公司对该台设备进行修复,使其投入正常使用,根据在役压力容器修复原则和设备实际状况,对该设备进行了修复。
由于换热管与管板材质均为奥氏体不锈钢,焊接时易产生热裂纹,为确定合理的修复方案,对奥氏体不锈钢的焊接特点做了进一步分析。
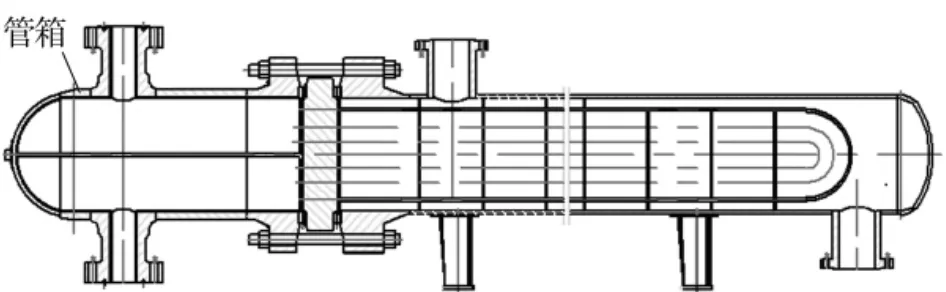
图1 油浆蒸汽发生器结构简
1 奥氏体不锈钢的焊接特点
(1)焊接热裂纹。奥氏体不锈钢热传导率小,线膨胀系数大,焊接过程中,焊接接头部位在高温停留时间较长,焊缝易形成粗大的柱状晶组织,凝固结晶时,若硫、磷、锡、锑、铌等杂质元素含量较高,就会在晶间形成低熔点共晶,当焊接接头承受较高的拉应力时,导致在焊缝中形成凝固裂纹、热影响区形成液化裂纹,都属于焊接热裂纹。

图2 换热管头开裂

图3 管板局部开裂
(2)焊接变形与收缩。奥氏体型不锈钢的电阻是碳钢的5倍,在同样的焊接电流、电弧电压条件下的热输入要多;热导率低,约为碳钢的1/3,导致热量传递速度缓慢,热变形增大;线膨胀系数比碳钢大约40%,易引起加热时热膨胀量和冷却时收缩量的增加,焊后的变形量显得更加突出。……
登录APP查看全文