CA型调心滚子轴承内圈小挡边宽度测量方法的改进
2012-07-20赵慧敏王国平王东利黄俊锋
轴承 2012年5期
关键词:测量
赵慧敏,王国平,王东利,黄俊锋
(洛阳LYC轴承有限公司a.东升公司;b.大型轴承厂,河南 洛阳 471039)
符号说明
a——滚道曲率ri中心至内圈端面的距离
ai——滚道与接触线交点至端面的距离
b——内圈内外径宽度
B——内圈宽度
di——滚道直径
D1——滚道素线与小挡边素线交点处直径
D2——小挡边外径
D3——标准件窄端面外径
D4——标准件宽端面外径
h——小挡边素线与外径交点到端面的距离
H——小挡边宽度
L——滚道曲率ri中心至内圈中心的距离
ri——滚道曲率
α——小挡边角度
1 存在的问题
CA型是调心滚子轴承常见的一种基本结构,内圈有2个对称小挡边,运行中隔圈引导实体保持架。在内圈小挡边磨工工序,通常采用数控磨床定程磨削法加工,经常发生批量性小挡边斜面磨加工余量偏大或偏小。余量偏大时,直接影响挡边的生产效率,加工滚道时会出现砂轮碰撞挡边的现象;余量偏小时,挡边尺寸可以达到工艺要求,但挡边表面局部有黑皮,由于外观不合格而成为废品。
2 原因分析
取5个型号轴承的内圈车工件各50件,采用车工样板进行测量,结果见表1。由表1可以看出,挡边车加工交检合格率可达94%,达到抽样的交检合格率标准(90%)要求,从理论上说明车挡边工序符合工艺要求,因此需分析实际加工过程。通常车挡边工序是在C7632,C7620车床上进行,滚道和挡边工序合并同时加工,2个工序紧密关联。下面具体分析车加工挡边及滚道的计算与测量。
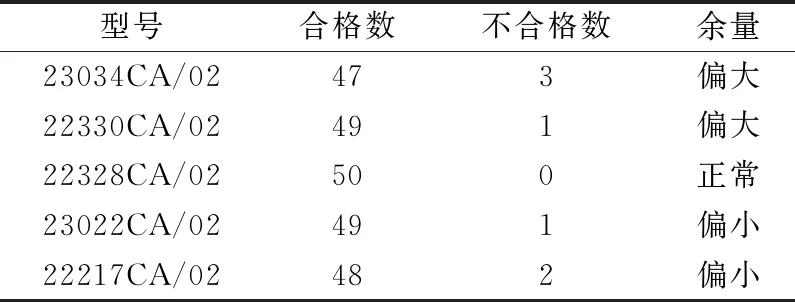
表1 样板测量余量统计表
图1为内圈车加工示意图。由图1可知,实际加工挡边时,小挡边宽度H无法直接测量,通常是通过对h的控制间接保证,两者关系为h=H-(D2-D1)tanα/2。……
登录APP查看全文