管类钣金结构接口几何信息的分析与提取
2012-07-09马明旭郑志佳
图学学报 2012年5期
毛 昕, 马明旭, 郑志佳
(东北大学机械工程与自动化学院,辽宁 沈阳 110004)
现代生产中,钣金结构和制件以其工艺简单、成本低、生产效率高、适合大批量生产等优点,在机械、冶金、石油化工、汽车、船舶、航空航天、轻工等行业中得到越来越广泛的应用,其中,管类钣金结构和制件占有绝大多数比重[1]。在钣金展开中,材料的板厚处理是保证构件成形精度的重要环节。对于管类钣金结构,包括圆周方向和接口处两方面的板厚处理,在圆周方向常以板料中性层(在板厚与弯曲半径比不大时,常取板料中心层)为准进行展开,而接口处的板厚处理却常凭经验甚至不作处理。困难主要来自两方面:一是一种构件一个方法,难以找到较共有的、通用的规律和方法;二是对于稍复杂的构件,就难于精确处理[2]。接口板厚处理的忽略大大降低了展开和构件的成形精度。管类钣金结构接口的主要类型如图1所示[3]。
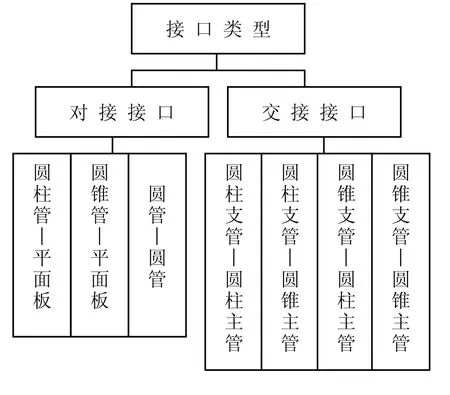
图1 管类钣金结构接口类型
在接口的板厚处理时,要分析和提取接口处的几何信息。如图2所示,圆柱支管与圆锥主管外表面相交形成交接接口,接口处板厚处理的目的是要找出两管间的实际结合线,即接口曲线,并将其沿接口曲面素线方向映射到中性层表面得到中性层曲线,这条曲线便是中性层展开时的准确边界曲线。在这种接口形式下,接口曲线总在主管的外表面上;但对于圆柱支管,接口曲线部分在其外表面上(外皮接触),部分在其内表面上(里皮接触),部分在其内外表面之间的接口曲面上,形成了里外皮间的过渡区间,各部分的分界点是求取时的特殊点。……
登录APP查看全文
