中小型调心滚子轴承磨加工方法及设备改进
2012-06-11李洪君马少卓戚永富
哈尔滨轴承 2012年4期
关键词:设备
李洪君,马少卓,戚永富
(1.哈尔滨轴承集团公司 南直轴承分厂 ,黑龙江 哈尔滨 150036; 2. 哈尔滨轴承集团公司 经营发展部, 黑龙江 哈尔滨150036 )
1 前言
随着机械制造业的发展,调心滚子轴承22200及22300系列市场的需求量加大,质量要求高,交货周期短,现有设备数量及加工方式已满足不了市场的要求,为了满足用户需求,保证产品的质量及提高现有设备的生产效率,必须对现有加工方法及设备进行改进。
2 原加工方法存在的问题
(1)内外径挡边采用单机磨削,需要同时开动几台设备才能保证生产进度,浪费加工设备,加工成本高。
(2)由于购进的套圈端面磨削留量不均,平面采用M7475机床单面磨削后,破坏了内圈双滚道的对称性,而且生产效率低。
(3)没有加工内滚道的专用设备,必须对现有内沟机床砂轮修整器进行改进。
3 加工方法改进
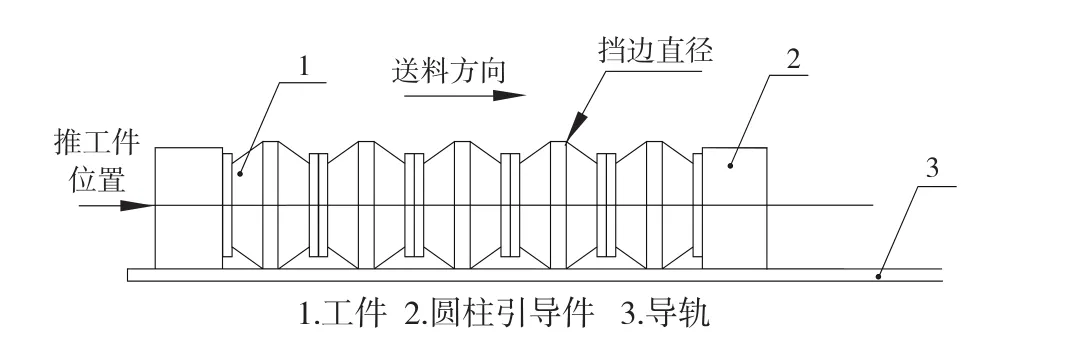
图1 磨内圈挡边径送料示意图
(1)内圈内外径挡边加工方法的改进如图1所示,调心滚子轴承内圈挡边径表面是加工内径及内滚道的定位面基准面,内径及内滚道的圆度要求都在0.005mm以内,所以内挡边径圆度必须要求在0.004mm以内。为了保证加工精度,原来加工方法是采用单机进行加工,每班只能加工500~600件,生产效率极低,生产周期长,不能按时完成定单。为了提高生产效率且保证加工精度,决定改变原来的加工方法,采用宽无心MGW10200机床进行贯穿磨削,但由于内圈幅高宽,挡边较窄,在无心机床加工套圈极易产生倾斜,出现蹦砂轮现象,卡伤挡边径……
登录APP查看全文
