支座凝固模拟及铸造工艺辅助设计
2012-01-23刘艳明张江峰张安义
铸造设备与工艺 2012年5期
刘艳明,张江峰,张安义
(1.山西大同大学煤炭工程学院,山西 大同 037003;2.西安航空动力控制有限公司,陕西 西安 710077)
支座做为支撑结构在机械行业广泛使用,在铸造生产过程中往往要反复试验才能确定最佳工艺。利用模拟软件anycasting进行凝固模拟,确定出凝固进程,找出热节部位[1],最终确定了合理的浇冒系统,从而缩短了工艺进程[2-3]。
1 支座结构分析
支座的材料为ZG70C r 29,其外形如图1所示,轮廓尺寸为160mm×100mm×135mm,平均壁厚18mm,最大壁厚20mm,属于中小型铸件;结构对称,形状比较简单,壁厚大体均匀,综合考虑各生产要素,选用成本较低的砂型铸造。
2 铸造凝固模拟辅助设计
2.1 铸件凝固模拟
对未做工艺的铸件进行凝固模拟,目的是为了预测热节和凝固顺序,为后续工艺设计提供指导。在Pro/E中绘制好三维零件图,设置合适的弦高并以STL的格式保存,导入到前处理模拟软件中,对铸件进行网格划分,网格步长2mm×2mm×2mm,总网格数为67.5万。铸型材料为呋喃树脂,铸型初始温度为25℃,由于铸钢流动性差,所以浇注温度不能太低,设定为1560℃,砂型与周围环境的换热系数为1450W/m,并设置好其他相关参数。随后进行求解后处理,可以直观地看到铸件的凝固过程,通过模拟预测出凝固进程,从而可以科学合理地设计浇冒系统。
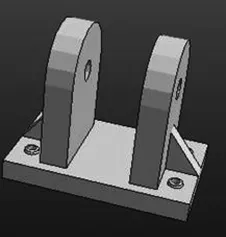
图1 支座外形图
2.2 带浇注系统的凝固模拟
通过模拟发现两壁与底板的连接处凝固时间较晚,这是由于相互交叉比较厚大,散热速度比较慢,不能得到液态金属的有效补缩,可能会生成缩松、缩孔。为此采用底注式浇注,将内浇道与底板直接相连,使得底板的热节转移到浇注系统当中,对缩孔能起到一定的补缩作用。……
登录APP查看全文