基于提高大型精密零件刮削精度的有限元法应用*
2011-10-20王海涛李初晔丁立欣
制造技术与机床 2011年12期
王海涛 李初晔 丁立欣
(北京航空制造工程研究所,北京 100024)
刮削在精密制造领域应用比较普遍,是钳工重要的基本操作技能之一,属于微量切削、精密和光整加工方法。虽然刮削劳动强度较大,但受零部件结构、配合精度和加工设备等因素的限制,刮削具有磨削等加工方式所不能替代的作用和意义。特别是针对机床设备的一些主要的加工和配合面,例如导轨面、滑行面的精密加工,这类关键的工序,刮削质量的高低,将直接影响机床设备的装配精度、加工精度和运行稳定性。
1 问题的提出
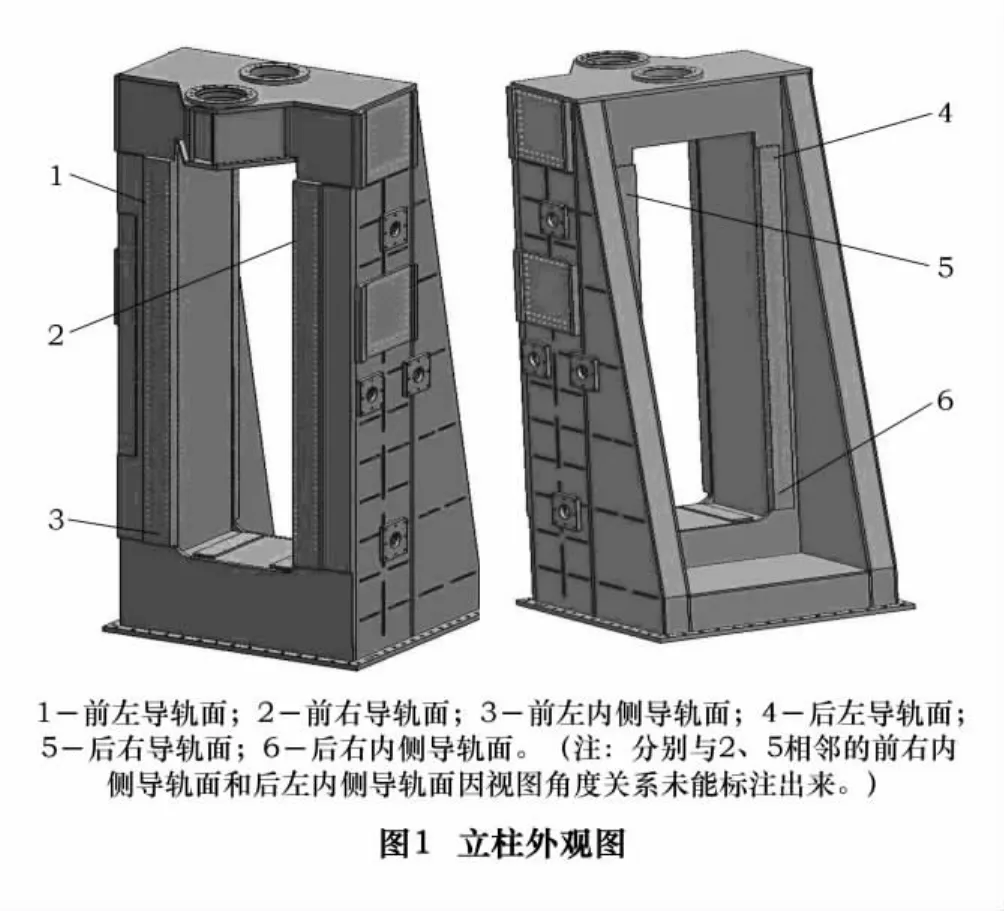
某大型立式加工设备,整体结构复杂,体积大,关键件的强度和精度要求高。其中的大型承载零件立柱(如图1所示)是该设备的重要组件,其外型尺寸为:3 325 mm×3 050 mm ×7 420 mm,质量约46 000 kg,上面有竖直方向的8个静压导轨面。其表面粗糙度、尺寸精度以及形位公差要求较高。
导轨面主要指标如下:
(1)平面度:0.01 mm/1 000 mm,≤0.02 mm/全长;
(2)对底面的垂直度:≤0.025 mm/1 000 mm;
(3)对应面的平行度:0.01 mm/1 000 mm,≤0.03 mm/全长。
只有控制在以上精度范围内,才能保证与之配合滑动的部件的运行精度和稳定性,从而确保机床设备最终加工出合格的产品。由于受立柱自身结构和加工设备等条件的限制,只能通过刮削加工的方式来实现。
2 刮削方式的确定
以往的生产实践证明,工件的支承位置和支承方式严重影响刮削精度。一般中小型工件的刮削,由于体积质量适中,刮削时的支承方式较容易确定和操作,相应的精度也好控制和保证;而对于外形不规则,尺寸、体积和质量大的大型工件,如果选择的支承方式和支承位置不正确,工件本身所引起的变形就无规律可循。……
登录APP查看全文
