大型结构件电动轮矿车前桥制造技术
2011-10-18刘文忠司登堂
制造技术与机床 2011年8期
王 美 刘文忠 司登堂
(内蒙古北方重型汽车股份有限公司技术中心,内蒙古包头014030)
电动轮矿车是一种载重大,作业效率高的大型自卸矿用汽车,电力传动牵引性能好,行车安全可靠。以特雷克斯MT5500电动轮矿车为例,额定载重量可达326 t,车厢的堆装容积可达218 m3,深受露天采矿和水利工地用户的欢迎,应用前景好[1]。
但这种大型矿山运输设备的结构件庞大、结构复杂、精度高,因而制造难度大。尤其是这些大型件工作时承载大,疲劳强度要求高,对焊接质量要求也很高。机加工尺寸位置精度以及表面质量也有很高的要求,如果没有先进的、独特的制造技术和工艺保证方法,是无法实现这些大型结构件制造的。
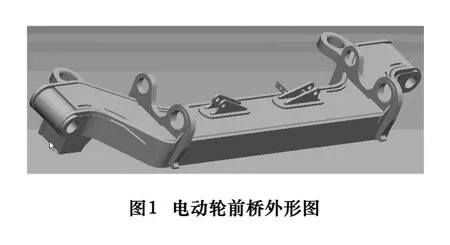
其中最具典型的部件是MT5500前桥(见图1),该部件最终制造完工后,外形尺寸为6 274 mm×1 803 mm×1 040 mm,部件重量达6 t,共有22种、41个零件组成,形状不规整,个别组成部件的制造和总体的焊接、机加工难以实现。
对该矿车部件制造进行技术攻关研制,经过2年多试制,先后经历了工艺方案确定、焊接工装设计制造、先进数控刀具选型、制造工艺设计、数控程序编制等阶段,完成了电动轮前桥大型结构件的试制、工艺定型及优化、工艺装备制造及完善,直到高效批量生产。
1 大型结构件前桥焊接工艺设计
1.1 焊接工艺方案
前桥的结构特点是:主体为1个弯曲的箱型梁结构,箱型梁上装焊了3个次总成和2个零件,从焊接工艺规程上经过多次分析论证,确定了如下焊接工艺方案:
(1)采用部件装配焊接-总装配焊接的方法,实现大结构、多部件组焊件的焊接,即将主体箱型梁结构作为1个主要的总成件,完成装配焊接。……
登录APP查看全文
