数控铣镗床头库附件头自动更换管理软件开发设计
2011-10-18刘志兵孙志强
制造技术与机床 2011年8期
刘志兵 孙志强
(沈机集团昆明机床股份有限公司,云南昆明650203)
为了扩大大重型数控落地式或龙门式镗铣机床工件加工工艺范围、缩短转序流程,往往根据工件加工需求配备多种功能附件头,如立铣头、万能头、加长头和平旋盘等。功能附件头装于机床的滑枕端面,传统的更换方法是手动方式,现代数控机床设计多采用自动方式(配备附件头架或头库),换头方式比较见表1。
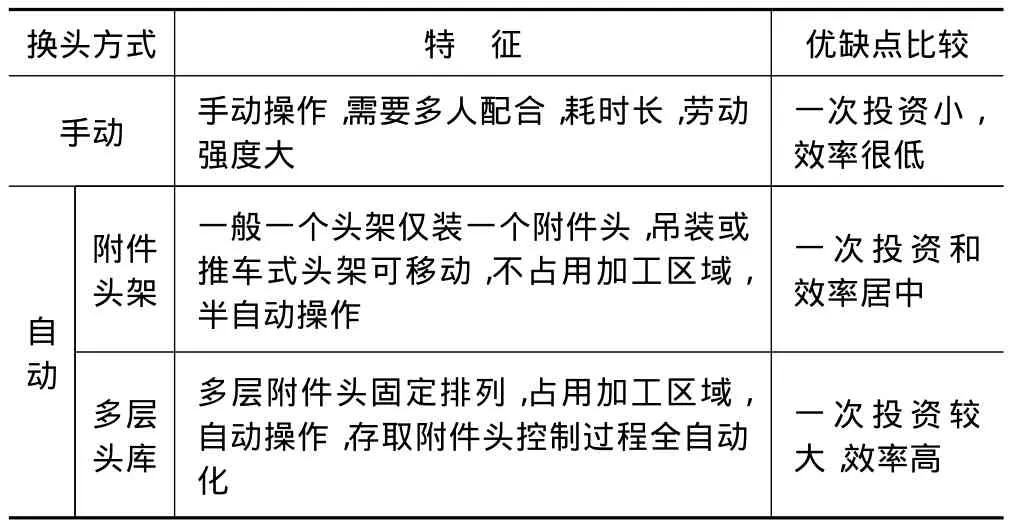
表1 换头方式比较
采用哪种换头方式主要由用户依据配备功能附件头的品种、成本等综合考虑后做出选择。国外镗铣床普遍配备自动换头刀库。随着国内数控机床逐渐向高档次发展以及可靠性和快换接头等关键辅件性能的提高、完善,具有头库的功能附件头全自动更换镗铣床逐渐成为主流发展趋势。
我公司生产的TH69系列数控落地铣镗床,根据用户的需求配置有垂直铣头、加长铣头、万能铣头和平旋盘等,放置在4~5层头库中。应用西门子840D系统开发的头库自动换头程序,能够实现各种附件头的自动识别、检索和更换。就此开发设计思路探讨如下。
1 自动换头机械结构与编程基本要求
TH69系列数控落地铣镗床头库和滑枕端面结构如图1所示,滑枕前端有4个附件头拉爪机构,采用碟形弹簧拉紧,液压松开方式,附件头上对应有4个拉钉,相配合将附件头拉紧装于滑枕前端。滑枕前端机械快换接头供附件头液压油路、气路及冷却液等使用。电气快换插头则用于连接数控附件头的伺服电动机、编码器和位置检测开关等。……
登录APP查看全文
