数控铣削加工刀具长度补偿时机把握
2011-10-18周兰
制造技术与机床 2011年6期
周 兰
(武汉船舶职业技术学院机械工程系,湖北武汉430050)
1 数控铣削加工刀具长度补偿意义
精度要求高、形状复杂的箱体类、盘类零件特别适合在数控铣床和加工中心上加工。这类工件从加工结构要素来看包括平面加工、内外轮廓加工、沟槽加工和孔系加工等;从加工阶段来看分为粗加工、半精加工、精加工和光整加工。工件不同结构要素加工往往采用不同刀具;同一个加工表面在不同加工阶段所使用刀具也不相同,分别要满足粗加工和精加工要求。因此箱体和盘类工件加工通常用到多把刀具。
编制铣削类工件加工程序时,不考虑不同刀具结构尺寸差异对程序结构和坐标值的影响,而是根据零件轮廓尺寸进行编程,不同刀具长度尺寸的差异通过补偿方式进行修正。因此应用刀具长度补偿能够简化加工程序,提高程序对不同刀具的适应性。
2 数控铣削加工对刀及刀具长度补偿建立
2.1 标准刀具对刀
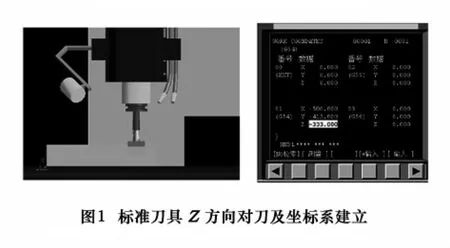
实际生产中数控铣削加工通过对刀方式建立工件坐标系。XY方向通常采用标准棒或寻边器对刀,Z方向往往采用加工过程中使用的第一把刀具作为标准刀具进行对刀。将对刀后的坐标值换算到工件坐标系位置后输入到G54~G59任何一个坐标系中,在加工程序中调用该坐标系即可,如图1所示。
2.2 非标准刀具长度补偿
当以标准刀具对刀建立工件坐标系后,其他刀具相对于标准刀具在长度方向尺寸差异通过长度补偿方式才能够保证Z方向的正确加工尺寸,否则会造成空切、少切或过切。……
登录APP查看全文
