F91异径三通锻件的生产
2011-09-27王英丽李玉芳王春林
王英丽 李玉芳 王春林
(东北特殊钢集团北满基地,黑龙江161041)
耐热不锈钢 F91异径三通是耐高温、高压设备上的重要部件,工作条件苛刻,技术要求严格,锻造难度较大。为此我们进行了生产试制,通过制定合理的工艺路线,生产出了合格的F91异径三通锻件。
1 主要技术条件
1.1 化学成分及冶炼方法
冶炼方法采用:电炉冶炼+真空精炼。化学成分应符合表1的规定。
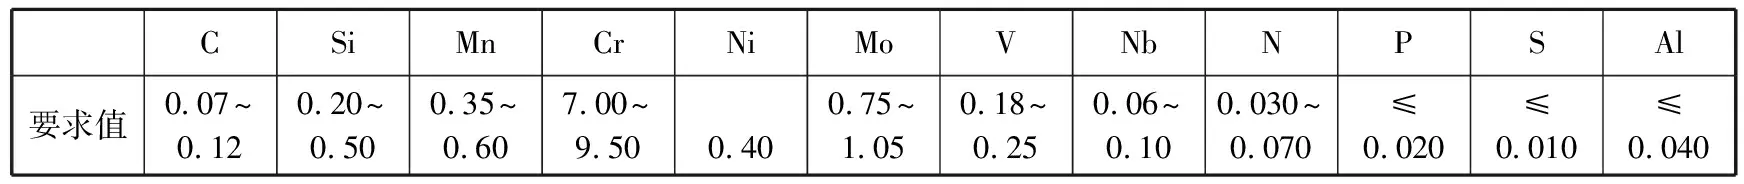
表1 F91熔炼化学成分(质量分数,%)Table 1 F91 melting chemical composition (mass fraction, %)
1.2 交货状态
锻件以粗加工经整体正回火状态交货。力学性能要求见表2。
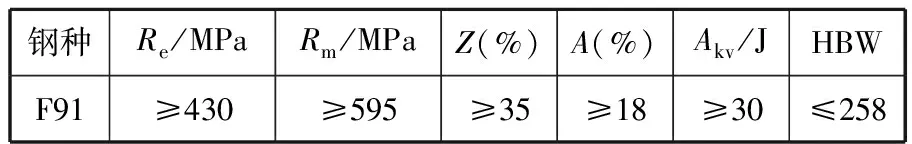
表2 F91正回火力学性能Table 2 F91 normalizing tempering mechanics performances
1.3 低倍检验
在横截面酸浸低倍组织试片上,不得有目视可见的缩孔 、气泡、裂纹、夹杂、翻皮及白点、晶间裂纹。低倍检验按GB/T226—2001标准执行,要求达到合格级别;中心疏松、一般疏松、偏析要求达到GB226—1991标准表4中特级优质钢的规定。
1.4 非金属夹杂物
在锻件的帽口端取样,按GB/T10561—2005进行检验,合格级别为:A≤2.5级、B≤2.5级、C≤2.5级、D≤2.5级。
1.5 晶粒度
成品实际晶粒度不低于4级。
1.6 超声波探伤
按JB/T4730.3—2005 承压设备无损检测第3部分:超声检测进行,2级合格。在加工孔范围内不要求探伤级别。
2 生产试制工艺流程
电炉冶炼→LF精炼→VD真空→浇注→钢锭热送→缓冷坑缓冷→钢锭加热→ 锻造→锻后退火→探伤→粗加工→正回火→ 探伤→检验→检查、上交。
2.1 冶炼
该钢种属于低碳、非调质钢,虽然化学成分范围较宽,但力学性能要求较严。为了满足力学性能要求,根据经验公式计算,制定了内控化学成分,见表3。
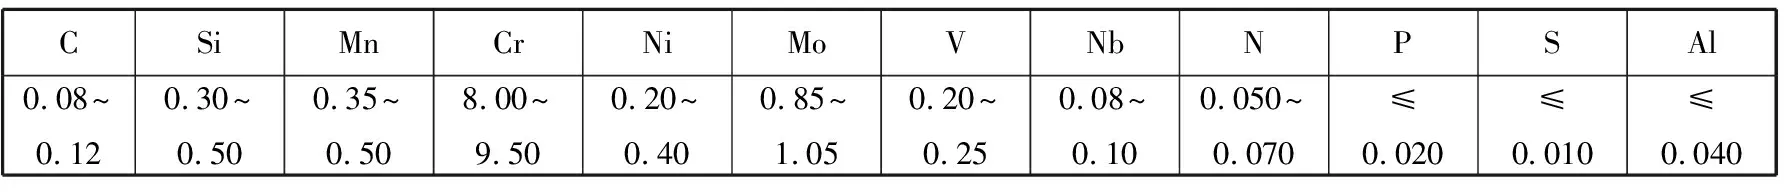
表3 F91内控化学成分(质量分数,%)Table 3 F91 internal control composition (mass fraction, %)
(1)原料准备
合金烘烤:合金必须经过高温烘烤,不许冷态使用。……
