铝合金诱导轮本体的铸造工艺
2011-09-25刘晓锦孔繁钢
刘晓锦 孔繁钢
(1. 包头钢铁设计研究总院冶金设备所,内蒙014010; 2. 国电联合动力技术(包头)有限公司,内蒙古014030)
1 铝合金诱导轮本体的技术条件
(1)铝合金诱导轮铸件外形尺寸为∅520 mm×220 mm,主要壁厚为13 mm~25 mm,铸件重量为67 kg,材质为ZL205A,其化学成分要求见表1,力学性能要求见表2,铸件形状见图1。
(2)铸件的热节点相关部位要进行无损探伤检测。
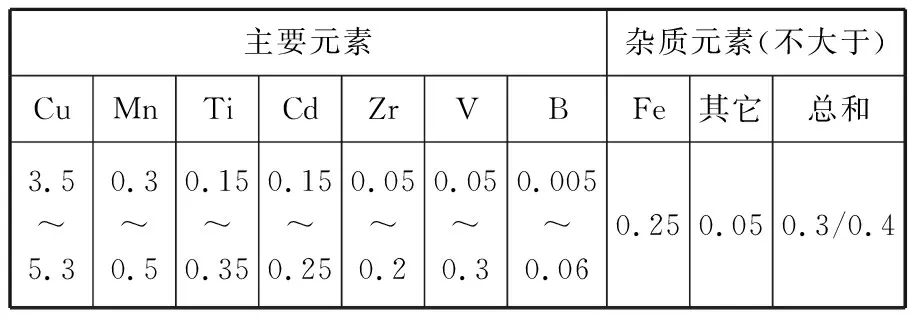
表1 ZL205A合金的化学成分(质量分数,%)Table 1 The chemical composition of ZL205A alloy(mass fraction, %)
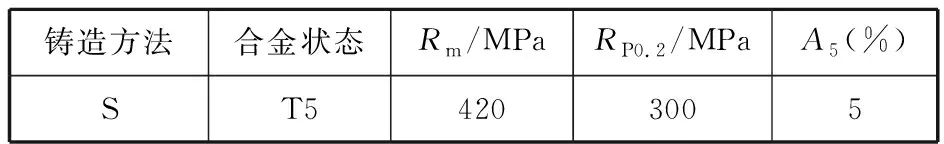
表2 ZL205A合金的力学性能Table 2 The mechanical properties of ZL205A alloy
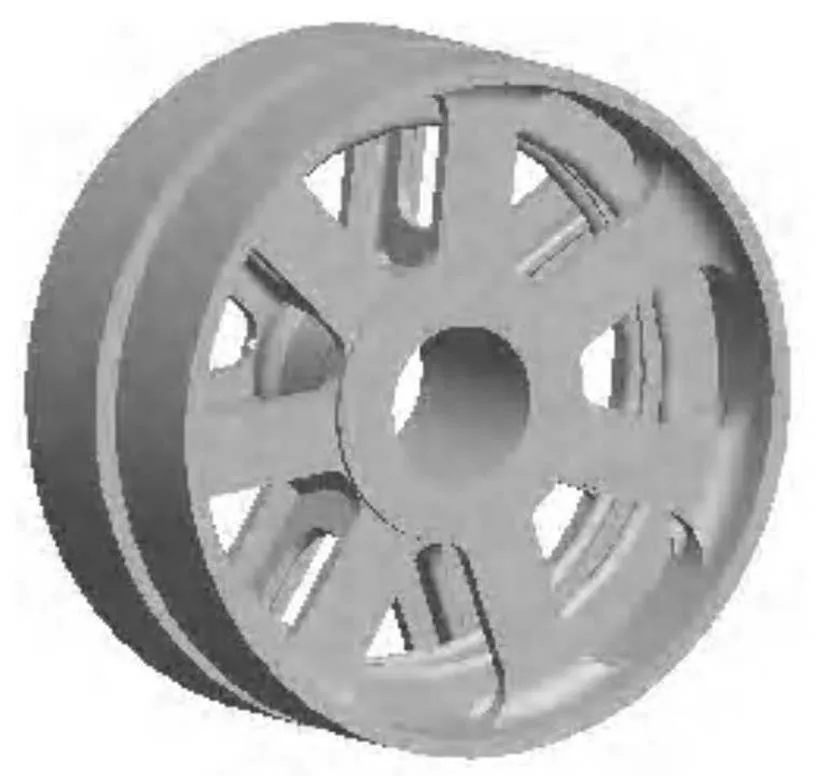
图1 诱导轮本体铸件Figure 1 Inducer body castings
(3)铸件表面光洁,无铸造缺陷。
2 诱导轮本体铸件的铸造工艺性分析
2.1 材质分析
ZL205A合金是目前铝合金中强度最高的合金,属于Al-Cu系合金。该合金为固溶体型合金,凝固范围宽、铸造性能差,易产生缩松及热裂现象。另外,为确保ZL205A具有良好的综合力学性能需加入较多有益的合金元素,如:加入Mn降低Fe的有害作用;加入Ti和B以细化晶粒;加入Zr和V形成Al3Zr、Al7V成为α固熔体的外来异质结晶核心,使结晶晶粒细化,提高合金的高温强度;加入Cd促进时效时亚稳定相θ′的析出和生长,提高合金的强度。这些合金元素的加入同时也增加了熔炼的难度,冶炼工艺十分复杂。
2.2 工艺结构分析
铸件为双层轮状组合类铸件,热节点较多,最大壁厚72 mm,最小壁厚只有30 mm,中部轮轴及两层轮缘处较厚。铸件整体尺寸为∅520 mm×220 mm,重量67 kg。该铸件轮缘与支撑板相连处的热节部位需进行X射线探伤检查,不允许有缩松、气孔等铸造缺陷,所以必须对这些热节部位采取有效的补缩或激冷措施。 对中间轮轴需进行局部加强激冷,使其能获得致密的组织及较高的本体强度。……