苎麻牵切纺纱与常规纺纱质量对比
2011-08-21李兴高刘秀梅郁崇文
黄 晶,李兴高,刘秀梅,郁崇文*
(1.东华大学纺织学院,上海201620,2.沅江市明星麻业有限公司,湖南沅江413100)
1 引言
苎麻牵切主要以牵切工序代替传统工艺中的开松和梳理两道工序,可减小对纤维的机械损伤、减少麻粒,同时也可以减少超长、倍长纤维,并能直接成条[1],最终提高成纱质量和纺纱效率。牵切机构通常有两个牵切(伸)区,如图1。麻条进入预牵切区时被适当牵伸,使纤维伸直平行有所改善,为牵切做准备,然后麻条进入前区的主牵切区,由于该区的前后罗拉表面速度差异大,且罗拉加压也很大,因而罗拉钳口对纤维的握持力也很大,从而将纤维逐步拉断成所需长度[2]。牵切后纤维长短主要受主牵切隔距的影响,预牵切隔距对长纤维率的控制也有一定的影响。
苎麻常规纺纤维平均长度长达100mm左右,长度不匀大。本文选用主牵切隔距为90mm的牵切工艺,牵切出纤维平均长度在85mm左右的牵切条,降低平均长度,改善长度不匀,纺制36Nm苎麻牵切纱来探索中间各道工序苎麻牵切条与常规条的差异及细纱成纱质量。
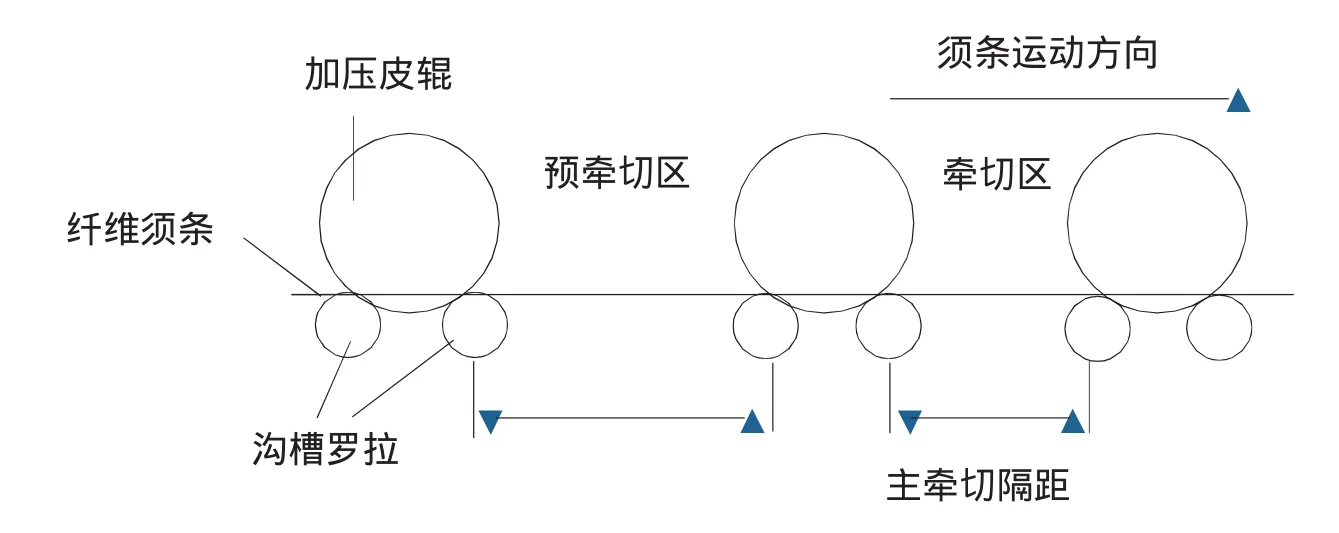
图1 牵切示意图Fig.1 The structural diagram of stretch breaking
2 苎麻牵切纺与苎麻常规纺工艺流程对比
苎麻牵切纺工艺流程为:(原麻→脱胶→精干麻)→牵切(Ⅰ、Ⅱ)→预并Ⅰ(CZ304A)→预并Ⅱ(CZ304)→初精梳→复并 (CZ304B)→复精梳→针梳Ⅰ(CZ304A)→针梳Ⅱ(CZ423)→针梳Ⅲ(CZ304A)→针梳Ⅳ(CZ304B)→粗纱→细纱。
苎麻常规纺工艺流程为:(原麻→脱胶→精干麻)→开松→梳麻→预并Ⅰ (BR221)→预并Ⅱ(CZ304A)→初精梳→复并 (CZ304B)→复精梳→针梳Ⅰ(CZ304A)→针梳Ⅱ(CZ423)→针梳Ⅲ(CZ304A)→针梳Ⅳ(CZ304B)→粗纱→细纱。
对比两个工艺流程[3]可知,牵切纺工艺流程中以两道牵切工序代替常规工序中的开松和梳理工序,可以达到纤维损伤少、纤维长度整齐度高、麻粒少、制成率高的良好效果,同时设备简单。……
