工序能力指数标准化定义之应用(双侧限)
2011-05-25于善奇
中国质量与标准导报 2011年8期
于善奇 安 军
工序能力指数标准化定义之应用(双侧限)
于善奇 安 军
在双侧规范的情形下,研究了工序能力指数标准化定义的依据;在以不合格品率(p)为质量指标的情形下,不仅证明了p与CP、ε(偏移量)之间的计算公式,而且给出详尽的数值表。此外,还给出了典型的应用示例,供企业参照。
双侧限 工序能力指数 标准化 数值表
1 双侧限工序能力指数标准化定义的依据

加工过程的偏移量ε=|μ-M|。
1.1 工序无偏的情形
当工序无偏时,即偏移量 ε=|μ-M|=0,双侧限工序能力指数的标准化定义[1]为
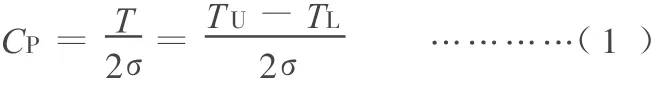
由于TU-M=M-TL,注意到 ε=0,即 μ=M时,TU-TL可改写为
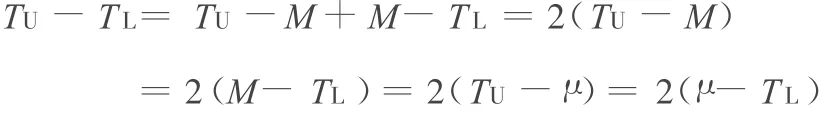
于是,式(1)可改写为

当工序有偏时,偏移量 ε=|μ-M|≠0,双侧限工序能力指数的标准化定义为
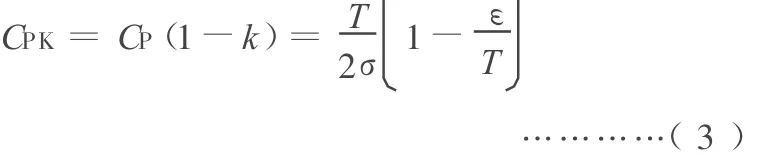
2 在双侧限工序能力指数的标准化定义下,产品质量的分析
2.1 工序无偏的情形
在工序无偏的情形下,注意到式(2),加工过程的不合格品率p与CP间的关系为

2.2 工序有偏的情形


根据式(5),若给定偏移量ε=a·a(这里的系数a为实数,比如 α=1.5,表示偏移 1.5σ),不难得出p与CP间的数值表。显而易见,当 ε=0时,式(4)是式(5)的特例。限于版面,本文仅给出CP值和偏移量ε的常用变化范围,其中CP的步长为0.1,ε的步长为0.05σ,参见表1。必须指出,有的企业不是根据实际偏移状态,一律按偏移1.5σ分析产品质量,是不妥当的。此外,对某一特定企业而言,根据CP值的特定变化范围和偏移量的大小,可以利用式(5)将数值表细化。

表1 不合格品率 p与CP、ε间数值表(双侧限)

续表1
2.3 应用示例
例1.某产品某项特性的规范上限TU=5.02(mm),规范下限TL=4.98(mm),规范中心M=5.00(mm)。已知加工过程稳定,该工序长期统计结果表明,均值 μ=5.008(mm),标准差 σ=0.0051(mm)。……
登录APP查看全文
