高炉热风炉系统大拉杆修复实践
2023-12-21顾锡伟
中国钢铁业 2023年7期
关键词:焊缝
顾锡伟
1.引言
随着当前炼铁工艺及装备的提升,高炉的高强度冶炼,也对高炉热风管道提出了更高的要求。热风管道内部介质为高温高压热空气,世界先进水平的风温可达1300℃,风压0.58MPa。如此高的风温、风压对整个热风系统是严峻考验,因其内部耐材受温度膨胀力及鼓风压力的双重作用,加上外部管道及内部耐材的膨胀系数不同,会造成膨胀量的差异。在此过程中支撑管道耐材的外部钢壳承受了极大的交变载荷,因此有必要采用外部大拉杆来进行加强。在日常设备维护中,需要相关工程技术人员对热风炉大拉杆系统进行关注,对支座、筋板的变形及焊缝开裂高度重视,并及时修复。
2.概述
沙钢炼铁厂4号高炉热风炉热风支管大拉杆系统,投运仅3年多,就出现炉壳侧底座变形开裂的问题:其中1号热风炉炉壳侧南侧下部拉杆支座筋板焊缝开裂;2号热风炉炉壳侧南侧下部拉杆支座筋板焊缝开裂;2号热风炉南侧下部热风支管与总管处管道加强圈焊缝开裂;3号热风炉炉壳侧南侧上部加强圈开裂,拉杆支座端部筋板焊缝开裂。具体结构(见图1)。
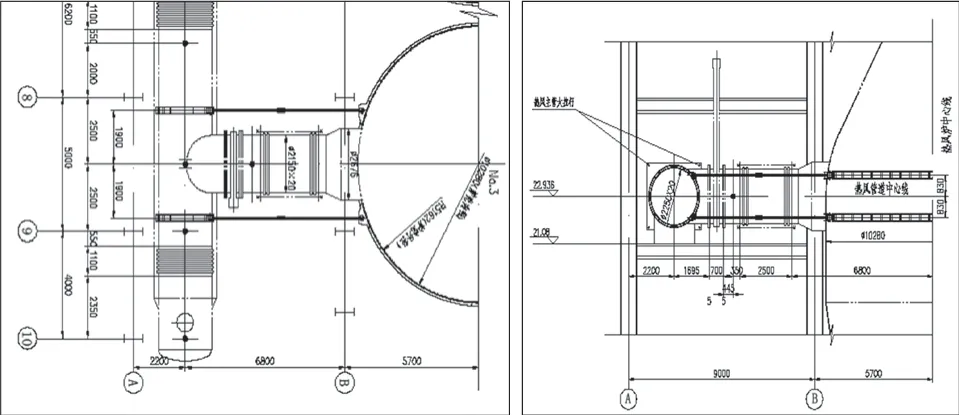
图1 施工部位整体结构图
3.组织部署及施工
根据以上问题,组织施工的主要部署和目的是把开焊处清根后再进行补焊,对拉杆支座端部筋板割除并把底座板延长,管道侧拉杆支座及加强板加设筋板,热风出口支管加设筋板,焊接完成所有焊缝进行探伤,焊缝达到100%合格。
在时间上,出于安全考量,施工需尽量利用热风炉烧炉或闷炉期间完成。……
登录APP查看全文