大法兰侧轴锻件热加工工艺研究
2023-10-07秦红付金明李光徐航涛王继业张博
秦红付, 金明, 李光, 徐航涛, 王继业, 张博
(1.中信重工机械股份有限责任公司, 河南 洛阳 471039;2.河南省大型铸锻件工程技术研究中心, 河南 洛阳 471039)
1 锻件主要技术指标
冶金轧机设备用驱动电机转子为三段轴结构,2个侧轴与中空轴通过大型销钉连接传递扭矩,电机转速为45~100 r/min,功率为6 500 kW,额定转速工作状态下,要求侧轴能承受2.5倍的过载负荷。侧轴锻件材料一般采用欧标C55E或日标SF590,成分相当于国标55钢,主要化学成分:C为0.52%~0.60%;Si≤0.40%;Mn为0.50%~0.80%;要求正火性能:屈服强度≥300 MPa,抗拉强度≥620 MPa。
图1所示侧轴锻件,最大截面尺寸为φ2 200 mm×315 mm,小轴直径为φ750 mm,总长度为2 160 mm,锻件属于大法兰大截面差T形短轴。其主要技术指标:①锻后正火+回火工艺保证力学性能,要求检测两端切向和纵向力学性能;②超声波探伤要求满足起始灵敏度φ1.6 mm,不允许存在当量直径≥3.0 mm的缺陷,同时底波衰减不允许≥3dB;③法兰与轴径过渡R角为高应力集中区,图2所示为最大载荷下数值模拟等效应力分布。减少大R角位置加工余量,尽可能保持锻件锻造纤维流线连续性,延长锻件的使用寿命。
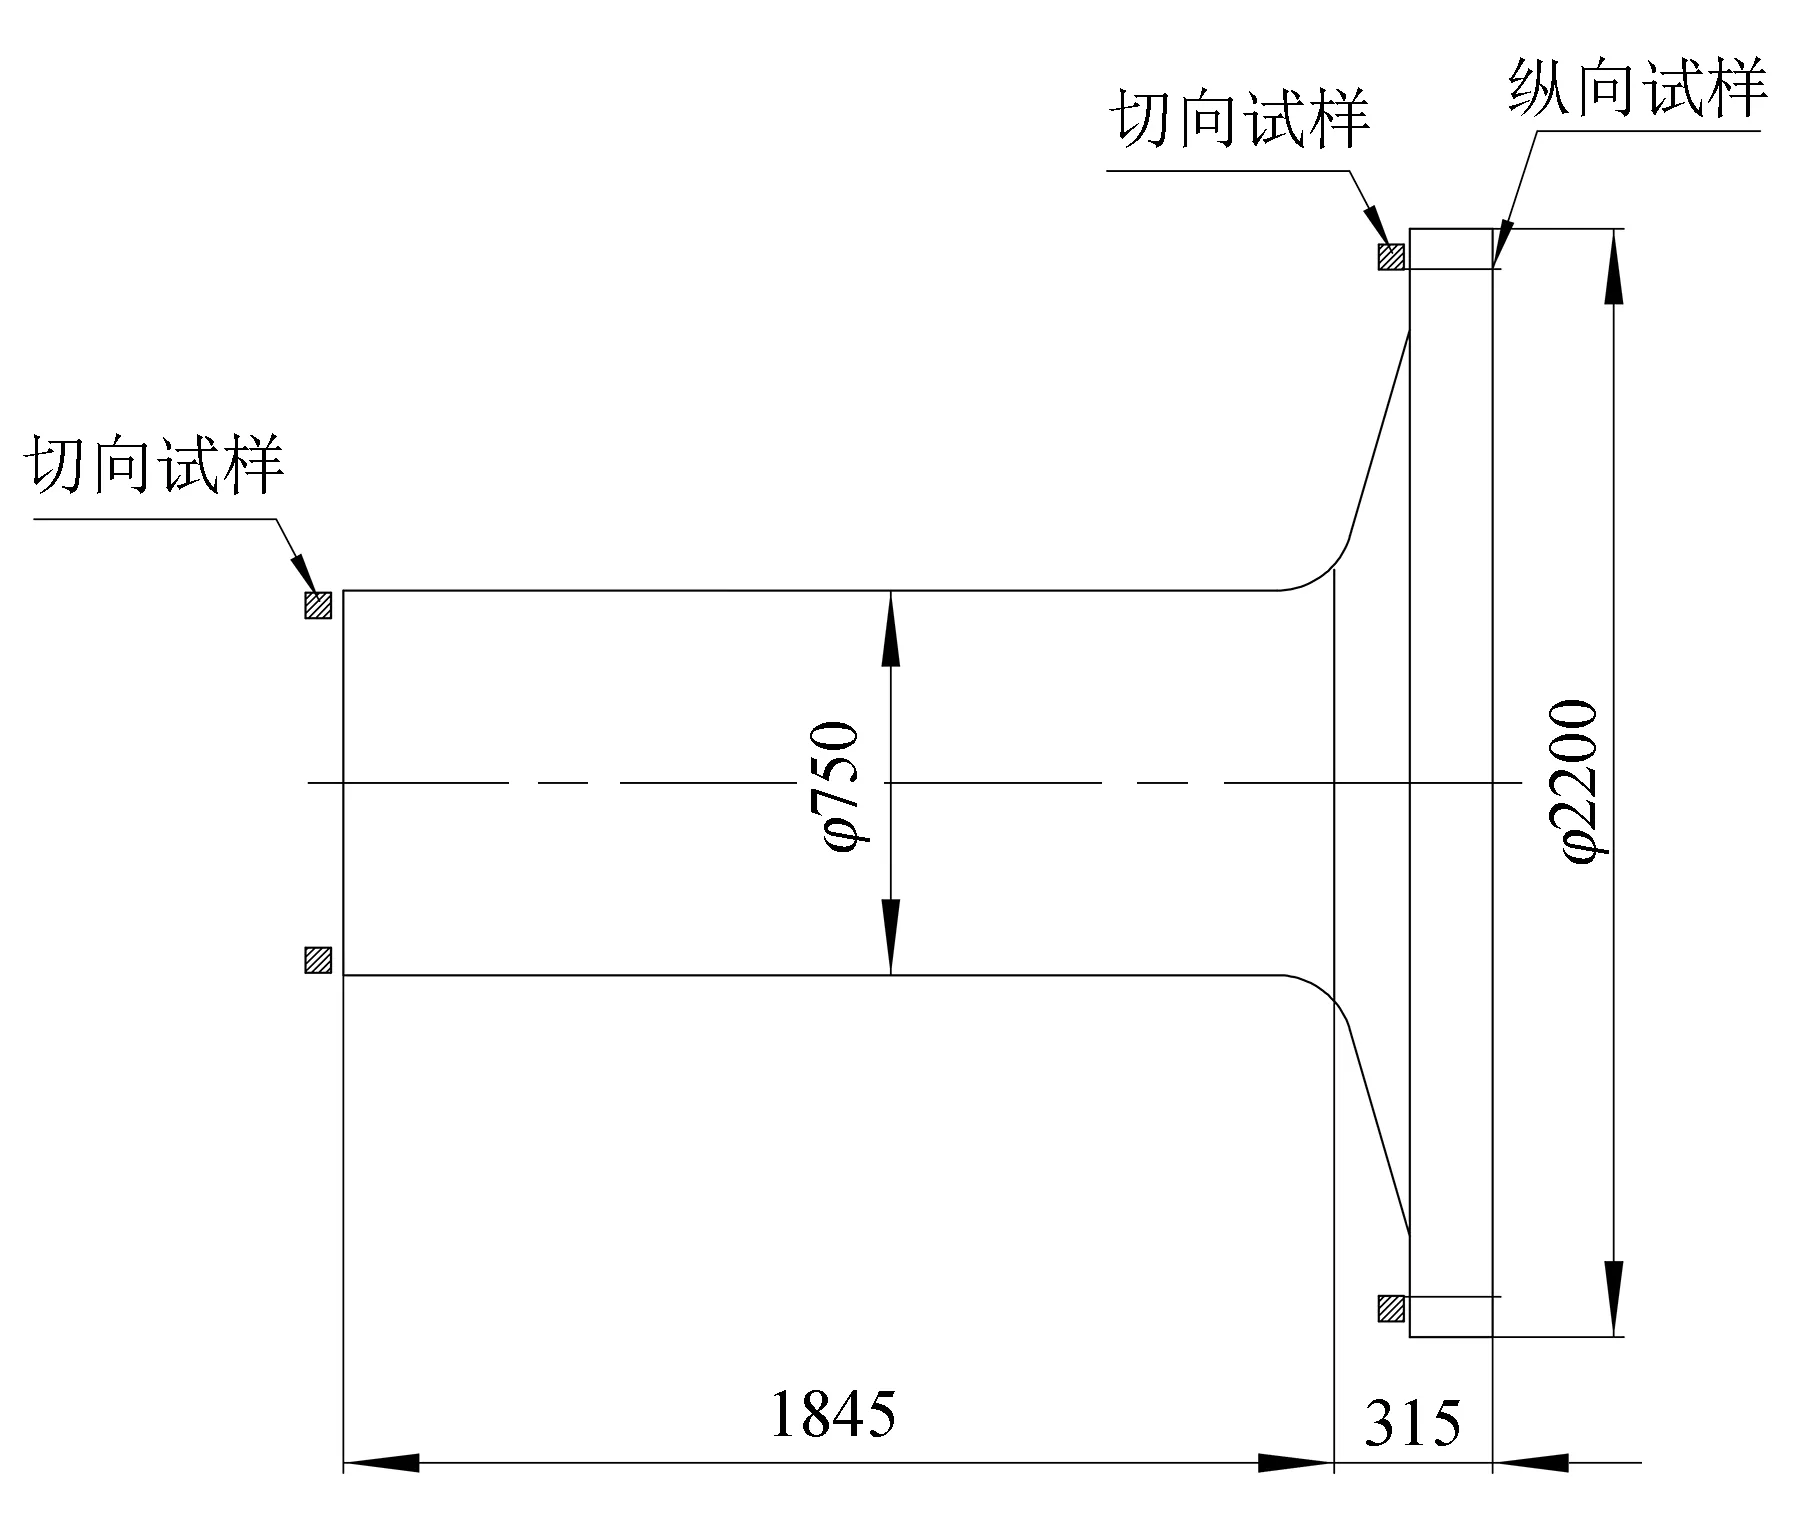
图1 侧轴锻件
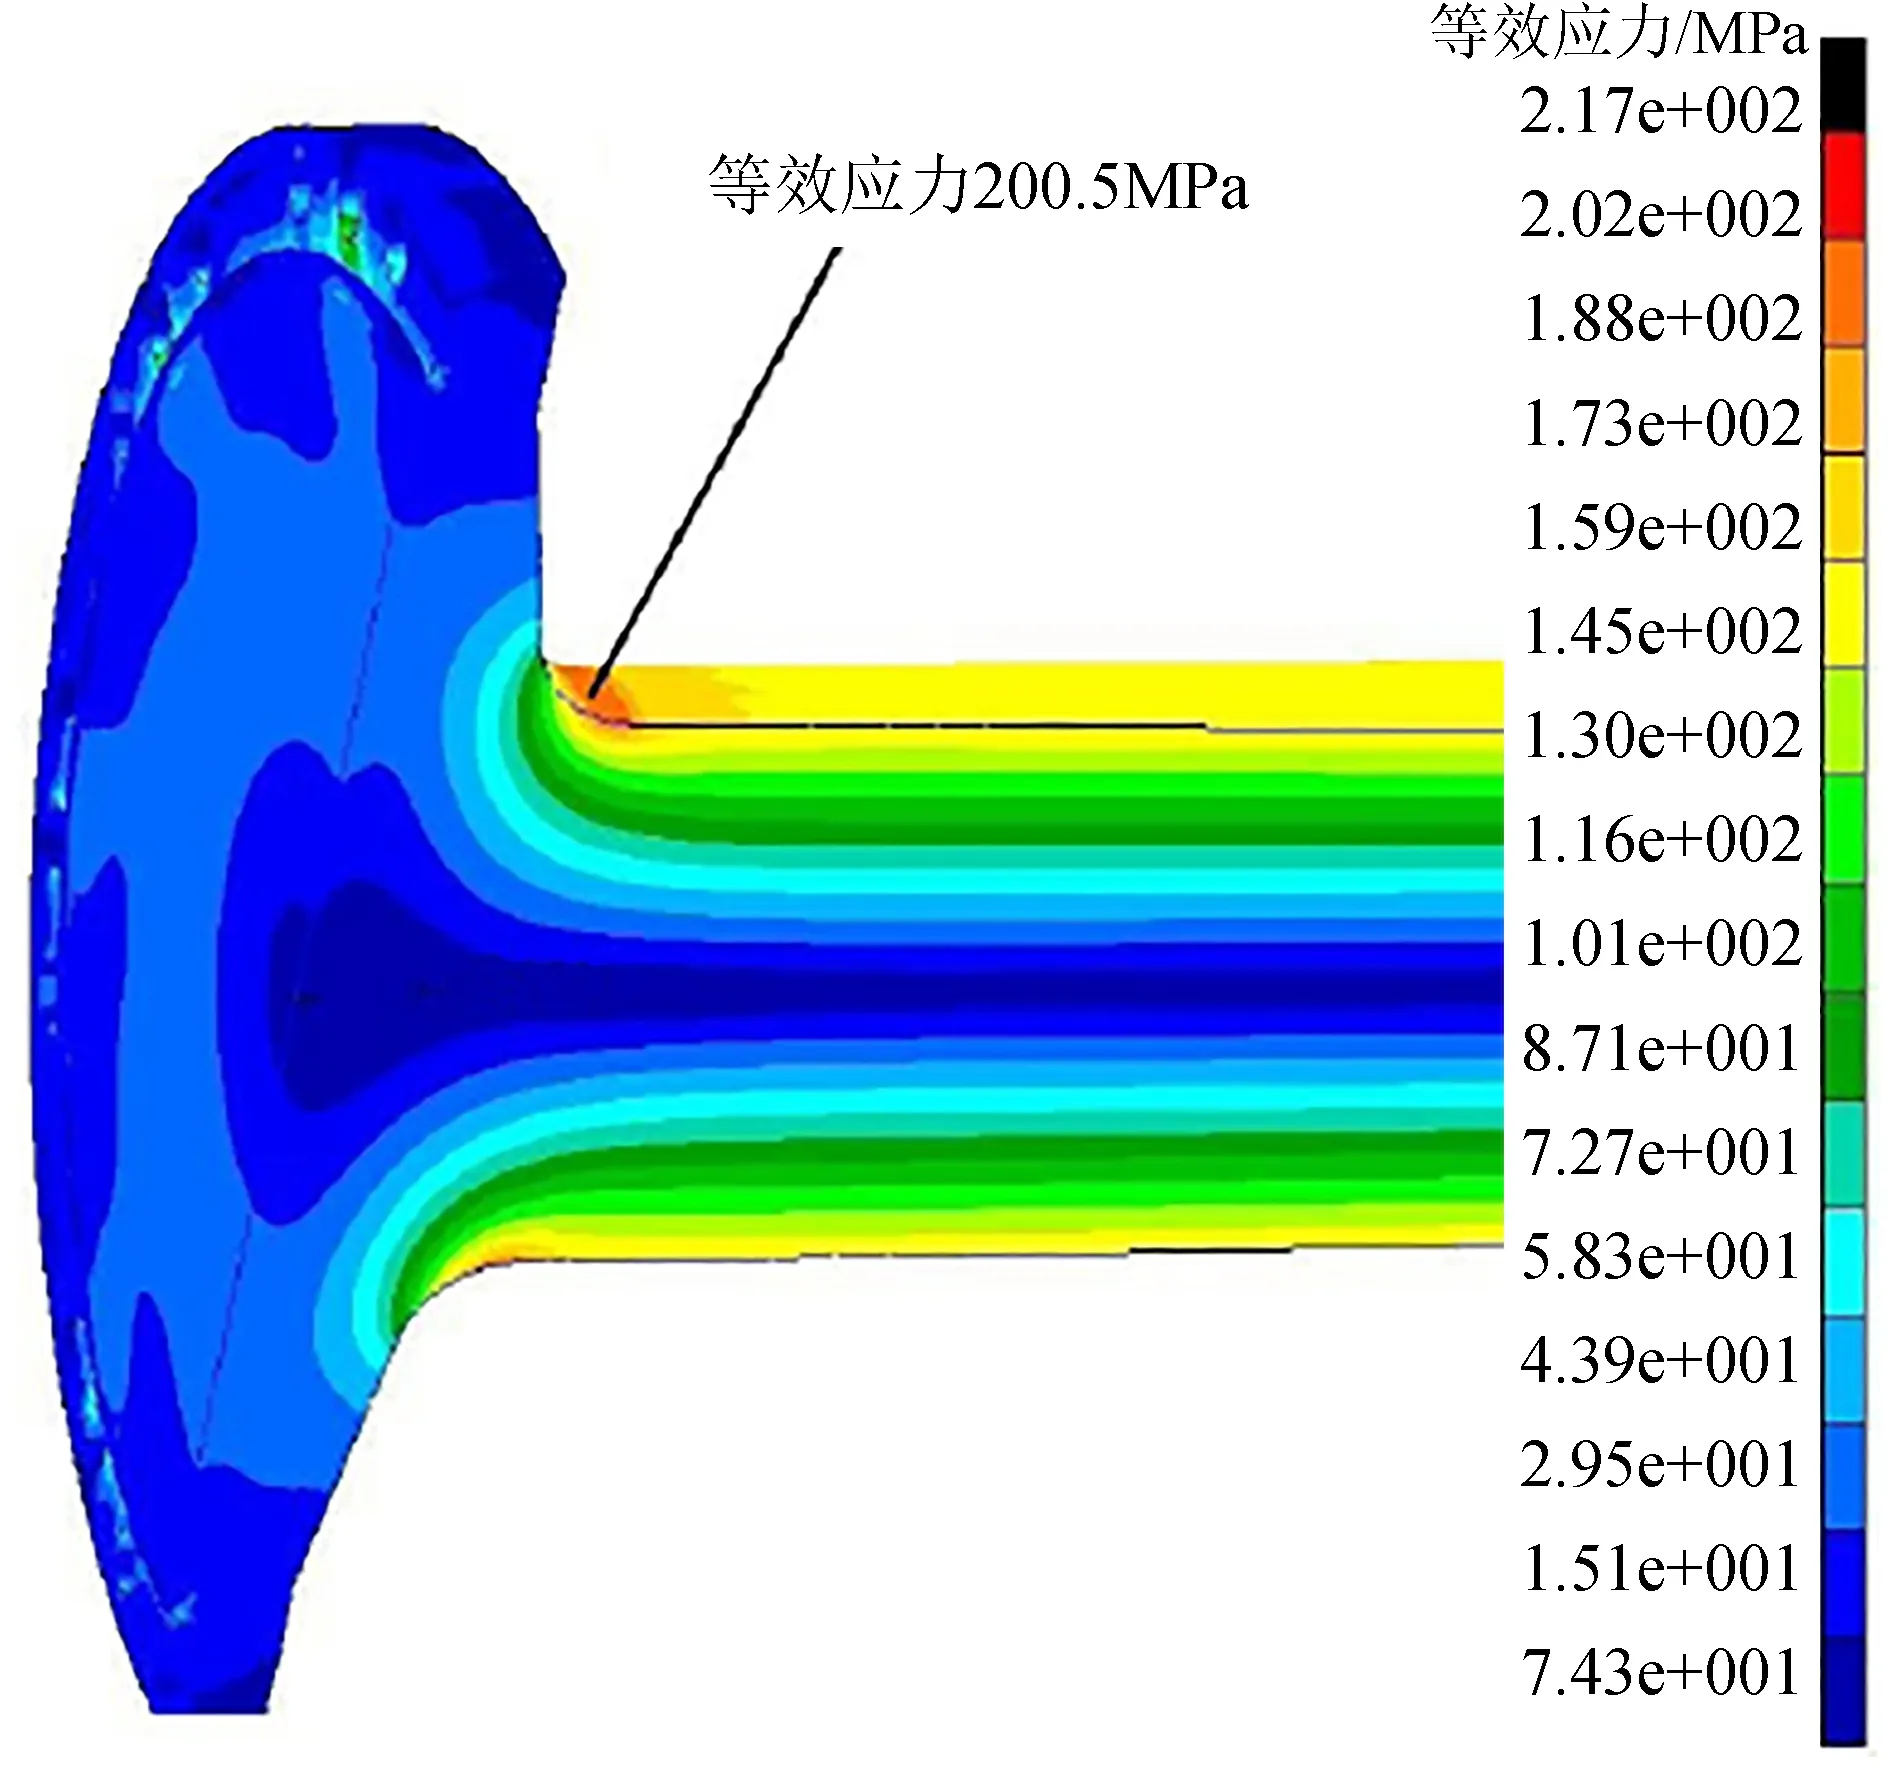
图2 最大载荷下等效应力分布
2 锻造工艺分析
2.1 自由锻工艺分析
采用传统自由锻工艺:镦粗→拔长,制造难度大且存在质量风险。
(1)若选用小钢锭生产,下料长度尺寸小,拔长小圆质量风险大,如图3所示;若选用大钢锭,加大下料长度尺寸,原材料实际利用率低。锻件质量约2.1×10⁴kg,自由锻工艺若采用3.2×10⁴kg钢锭,镦粗至直径φ2 200 mm,坯料长度780 mm,按图3分料拔出小圆,卡台分料长度L只有400 mm,拔长为局部镦粗,即拔长时的高宽比(2 200/400)达到5.5,按拔长条件L≥0.3D核算[1],最小分料长度应≥700 mm。……