热成型钢和冷轧钢点焊接头性能研究
2022-10-31史博文谢丽华任江伟
史博文,谢丽华,任江伟
(201620 上海 上海工程技术大学 材料工程学院)
0 引言
随着汽车工业的发展,世界各国对汽车的安全、节能和排放的要求越来越苛刻,轻量化已成为汽车领域的发展趋势[1]。超高强度钢既可减轻车身质量、实现节能和减排,又可提高汽车的安全性,得到了广泛应用[2-3]。高强钢的连接方式严重影响着连接点的强度,从而直接影响汽车的安全性。在汽车制造业中,连接方式通常包括激光焊接、电阻点焊、电弧焊、气体保护焊等焊接方法[4],这些焊接方法各有特点,电阻点焊具有生产效率高、易于实现自动化等优点,在汽车制造中被广泛应用,成为高强钢的主要焊接方法[4-6]。
随着高强度钢在汽车制造业中的广泛应用,高强度钢点焊接头的优化成为汽车制造业最迫切的需求。本文采用异质不等厚三层板结构高强钢B1500HS/B250P1/B1500HS 为母材,采用固定式逆变点焊机对其进行点焊操作,研究其点焊接头的宏观特性、微观组织和力学性能。
1 试验材料及设计
1.1 试验材料
母材选用1.2 mm 和1.6 mm 的B1500HS 热成型超高强钢和1.0 mm 的B250P1 冷轧钢,其化学成分及力学性能见表1 和表2[7]。
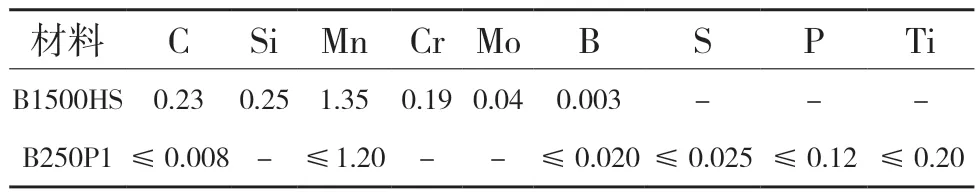
表1 B1500HS 和B250P1 的化学成分(wt.%)Tab.1 Chemical composition of B1500HS and B250P1 steel (wt.%)
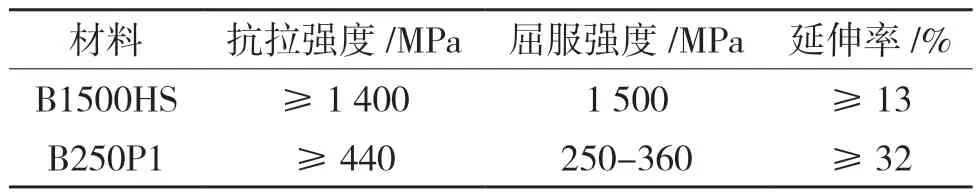
表2 B1500HS 和B250P1 的拉剪性能Tab.2 Mechanical properties of B1500HS and B250P1 steel
1.2 试验设计
本试验采用电阻点焊进行3 层结构的焊接。在3 层板的搭接区域中心进行单点焊接,点焊前,用酒精对母材表面进行擦拭,试样的布置及尺寸如图1 所示。
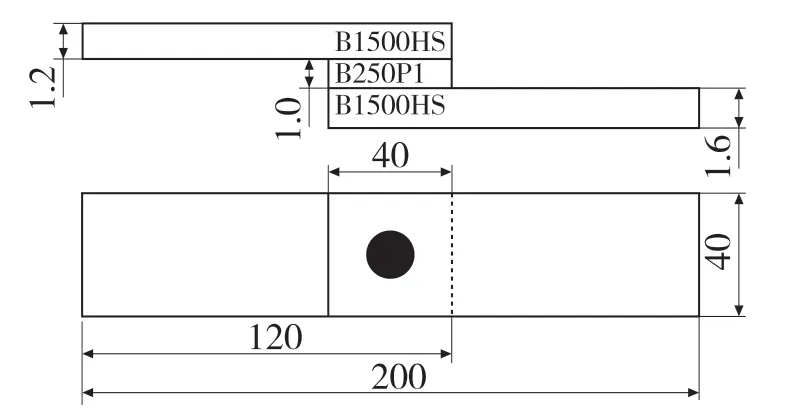
图1 点焊试样搭接顺序及尺寸示意图Fig.1 Schematic diagram of lap sequence and size of spot welding specimens
点焊采用由预热脉冲、焊接脉冲和后热脉冲构成的复杂焊接热循环,如图2 所示。……