40Cr 不锈钢定位杆铣削工艺分析及零件加工
2022-08-06吴庭友
有色设备 2022年2期
关键词:不锈钢
吴庭友,杨 旭
(1.贵州航天电子科技有限公司,贵州 贵阳 550000;2.成都工贸职业技术学院/成都市技师学院,四川 成都 611731)
小型平面零件是铣削加工中常见的零件之一,怎么装夹是铣工需首先考虑的问题。为了保证零件的尺寸精度、表面粗糙度和合格率,需要铣工考虑选择不同装夹方式、铣削方法、切削参数和刀具才能完成。许多学者对各种40Cr 零件加工条件进行研究,如40Cr 直齿齿条在转速为200 r/min、进给量为300 mm/min 的情况下,齿形表面粗糙度可达Ra3.2 μm[1]。新型Al2O3陶瓷刀具在v=260 m/min、f=0.12 mm/r、ap=0.1 mm 的试验条件下切削淬硬40Cr 合金钢,刀具的磨损形貌以磨粒磨损和扩散磨损为主[2]。采用TiAlN 涂层刀具对40CrNi 钢进行干切削试验,其切削速度对切削温度的影响最大,其次是进给量和背吃刀量[3]。
1 定位杆铣削加工工艺分析及装夹方式选择
本次铣削选用的40Cr 不锈钢圆棒料,属于难加工材料,如图1 所示。前一道工序已经加工成一个台阶轴,是Φ3 mm ×4 mm 和Φ8 mm ×14 mm 圆柱体。现需在普通铣床上完成偏心长方主体和带圆弧方体的铣削加工。零件需完成加工的是平面和圆弧表面铣削,在普通铣床上加工圆弧需借助于圆工作台或分度头,零件是小圆弧,所以选用分度头完成。
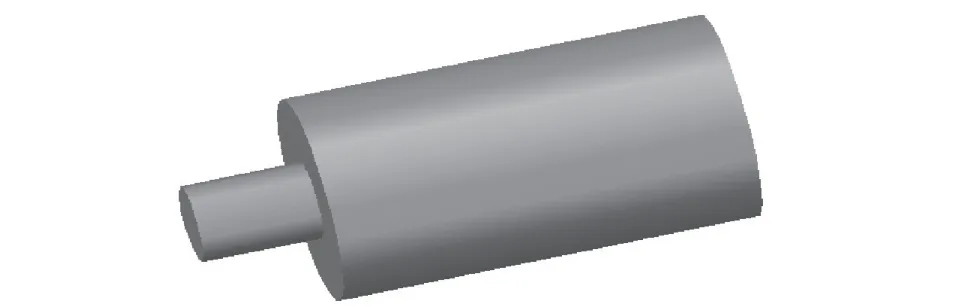
图1 定位杆毛坯图
1.1 零件图纸的分析
如图2 所示为不锈钢定位杆零件图纸,从产品零件图样可知,该零件体积小,刚性差,容易振动变形。零件的各表面粗糙度值为1.6 μm,表面光洁度小,铣削加工要求高,所以在加工时选择高的主轴转速,小的背吃刀量,进给量分成粗加工、半精加工、精加工进行加工。……
登录APP查看全文