中厚板角轧过程的形状预测模型研究
2022-07-08矫志杰王志强罗钧译许志鹏
东北大学学报(自然科学版) 2022年6期
关键词:模型
矫志杰, 王志强, 罗钧译, 许志鹏
(东北大学 轧制技术及连轧自动化国家重点实验室, 辽宁 沈阳 110819)
我国经济的高速发展,使得军工、桥梁、海洋平台等领域对中厚板的需求量不断增加,中厚板也开始朝着高强度、高性能的方向发展[1].中厚板轧制技术不断创新[2-4],近年来国内通过一批关键共性技术的研究和应用,中厚板生产技术取得了巨大进步[5].同时为了满足中厚板产品市场需求量的增加,国内近几年新建了多条中厚板生产线,基本可以满足大规格产品的需求.但仍然有部分特殊规格产品,由于其单重较大,需要的坯料长度超过设备限制,且需要一定的展宽量,轧机设备能力不能满足要求;对于小展宽比产品,在进行展宽轧制的时候需要多次转钢,生产效率较低.针对上述情况,中厚板常规轧制方式无法满足需求[6].
角轧过程(图1),介于纵轧与横轧之间,其特征是将板坯旋转一定角度进行轧制,一般两道次为一组,第一道次将板坯旋转一定角度进入轧机进行轧制,轧后为平行四边形;然后向相反方向旋转一定角度进行第二道次,最终恢复为矩形.生产实践证明,角轧技术的应用不仅满足了不同客户对非常规规格板材的需求、改善组织结构,而且生产效率也大大提升[7-8].
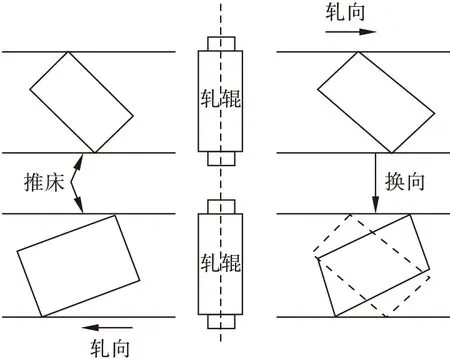
图1 角轧过程示意图Fig.1 Schematic of angular rolling process
在某5 000 mm宽厚板轧机进行实际操作检验.常规转钢90°,单次转钢时间为23 s左右,两次转钢时间为46 s,角轧时转钢角度不超过45°,单次转钢时间为16 s左右,两次转钢时……
登录APP查看全文