水火成形工艺温度对10CrNiCu 钢显微组织和力学性能的影响*
2022-04-22饶宇中
焊管 2022年4期
关键词:力学性能
0 前 言
10CrNiCu 钢作为高强度船体结构钢, 因具有良好的焊接性、 耐腐蚀性和力学性能等特点
,在船体结构中的使用范围日益扩大。 随着船舶性能指标的提升, 对舰船用钢性能提出了更高要求, 以尽量降低加工制造工艺对母材性能的损失。 船体曲面外板在生产过程中, 因受制于各种条件限制, 通常采用操作简便、 设备简单的手工水火成形方法
。 一般来说, 高强度船体结构钢对温度都较为敏感, 加热温度对钢材力学性能和显微组织的影响较大
。 目前针对10CrNiCu 钢的研究主要聚焦在焊接、 腐蚀领域、 断裂行为等其他领域研究
, 而水火成形温度对10CrNiCu 钢性能影响的研究鲜有报道
。 本研究针对10CrNiCu 钢采用水火成形方法, 围绕企业现场水火成形工艺的常见温度进行浮动, 较为精确地将长轴对称中心测温点的水火成形峰值温度控制在700 ℃、 800 ℃、 900 ℃和1 000 ℃, 对焰道反复加热三次, 并按照船标对试板焰道中心及边缘进行显微组织分析和力学性能测试, 获得不同水火成形温度对10CrNiCu 钢显微组织和力学性能的影响, 以期为10CrNiCu 钢水火成形工艺的实施提供指导。
1 水火成形工艺试验
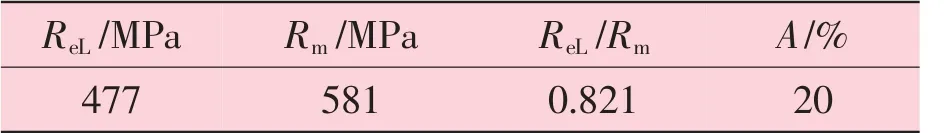
试验采用船舶高强度结构钢, 10CrNiCu 钢的化学成分及力学性能分别见表1 和表2。 依据标准CB1371—2004 《舰船用钢火工工艺试验方法》, 参照现场情况, 选取的试板尺寸为1 000 mm×400 mm×10 mm。

水火成形试验设备如图1 所示, 其中图1 (a)为水火成形小车, 图1 (b) 为流量计, 火焰热源成形气体为CH
与O
混合气, 本试验通过改变气流量实现水火成形温度的控制。 热源移动速度恒定为6 mm/s, 选用5
登录APP查看全文