电火花加工SiCp/Al复合材料成形孔工艺研究
2021-12-16王熙杰
王熙杰
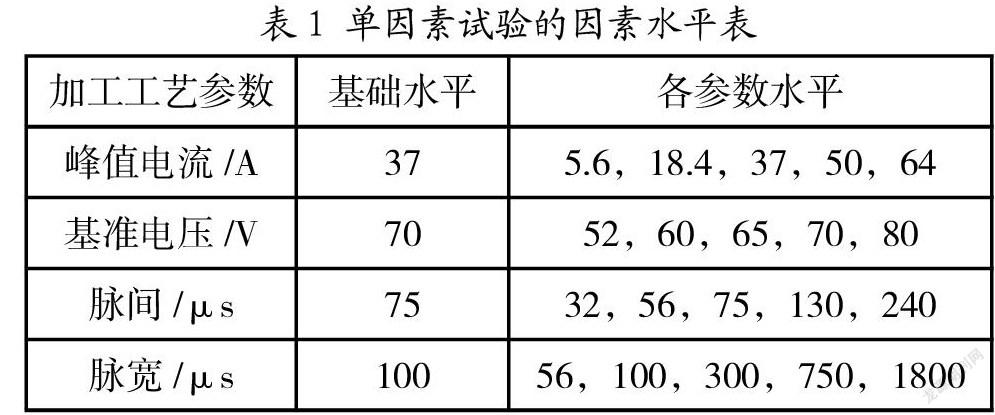
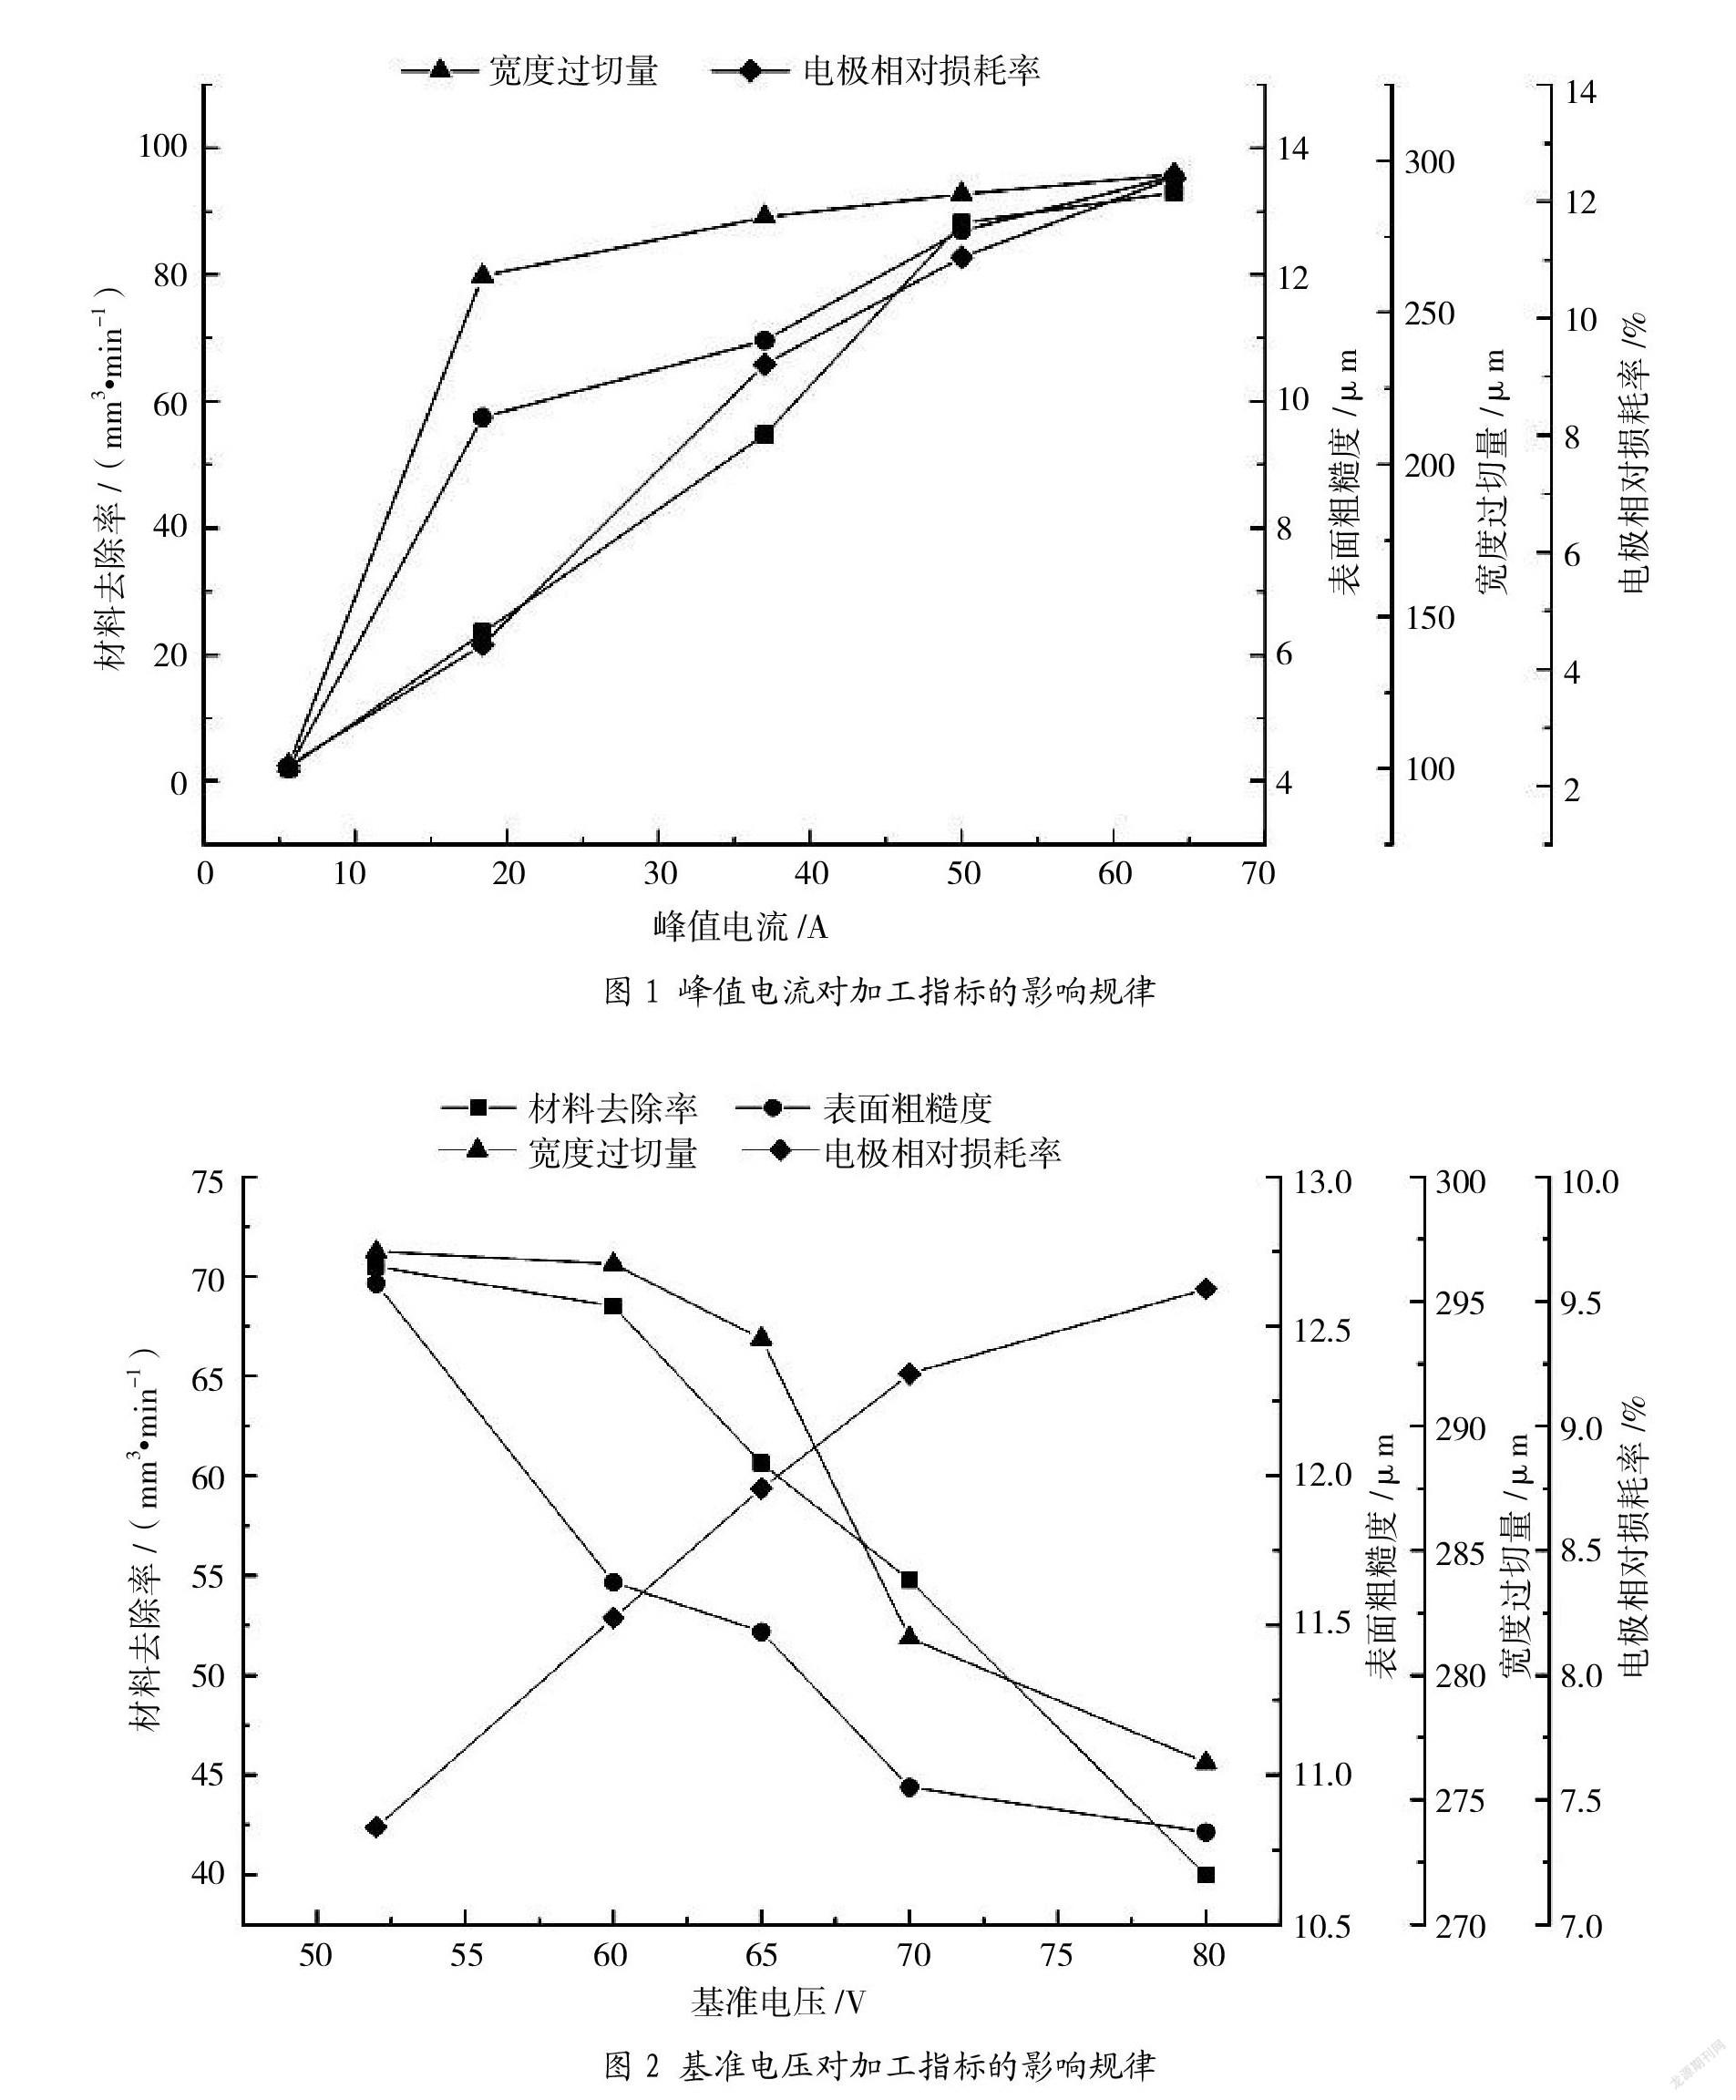
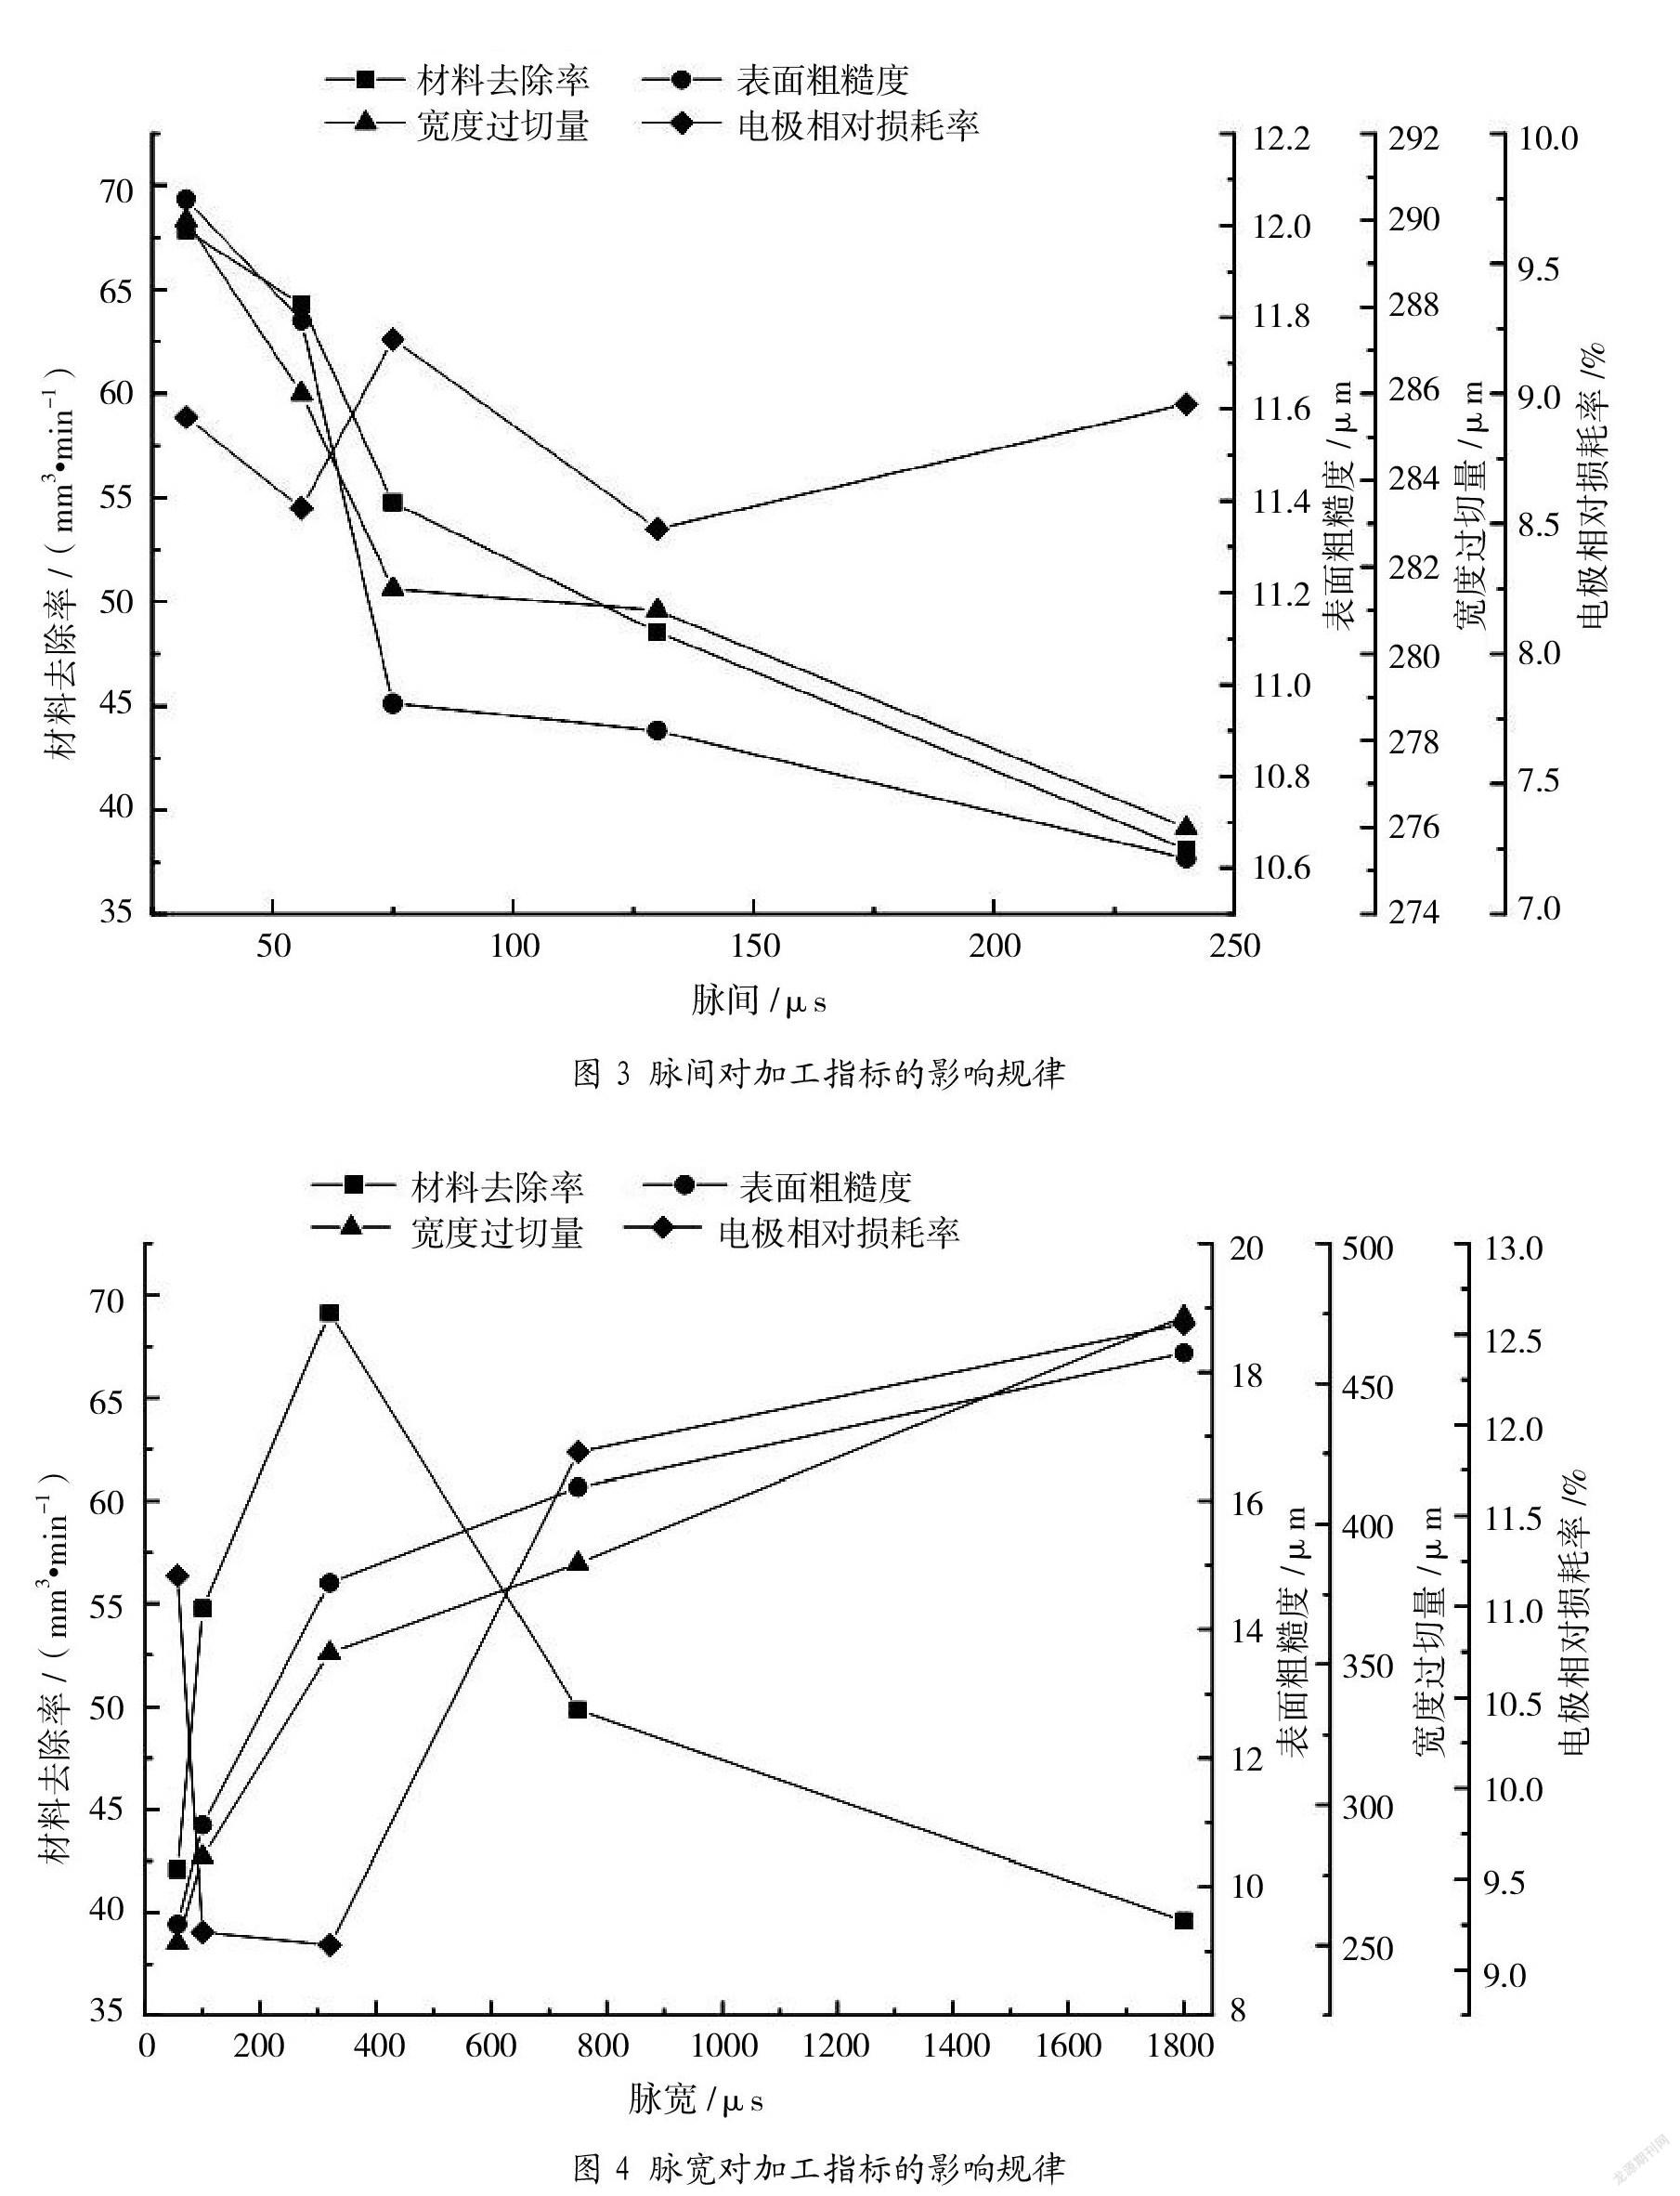
摘 要 为探索太阳电池翼展开机构SiCp/AI 特型螺母安装孔的电火花加工工艺规律,研究中心进行了SiCp/A1复合材料电火花成形加工的工艺试验。在工具电极附加超声振动的电火花加工试验平台上通过SiCp/AI 复合材料成形孔加工的单因素试验,探索了峰值电流、基准电压、脉间和脉宽对工件材料去除率、表面粗糙度、宽度过切量和电极相对损耗率的影响规律。结果表明:当峰值电流在18.4-50A之间时,基准电压在60-70V,脉间在75μs及脉宽在300us附近时,对尺寸为16×14×4mm的方形孔加工的综合性较好,研究结果为太阳电池翼展开机构SiCp/AI特型螺母安装孔的加工提供了技术支撑。
关键词 SiCp/Al复合材料 电火花加工 工艺试验 超声振动
中图分类号:TH1;TG6 文献标识码:A 文章编号:1007-0745(2021)12-0057-04
1 前言
SiCp/Al复合材料是一种以铝合金为基体,以陶瓷颗粒SiC为增强相的金属基复合材料。其在密度、比强度、比刚度、粘合性、研磨性以及热性能等方面具有显著的竞争优势,被广泛的用于航空航天、汽车工业以及电子工业等领域[1-2]。在实际生产应用中,SiCp/Al复合材料为了满足不同场合的需求,不可避免地需要加工材料达到所需要的形状、尺寸,但由于SiCp/Al复合材料富含有弥散分布的高硬度SiC陶瓷颗粒增强体,在采用传统的车削、铣削、钻孔机等加工工艺时,易造成较快的刀具磨损和较低的成形精度。因此,传统加工方法不适合SiCp/Al复合材料的高效、高精度加工。电火花加工是一种依靠火花放电进行材料蚀除的非接触式加工方法,加工过程中没有宏观切削力,材料的硬度和强度对材料的去除率没有影响,因此电火花加工方法可用于SiCp/Al复合材料高效高精度加工。……
