一种风机偏航驱动孔焊接修复方法
2021-12-14吴威李勇唐伟李罗文
内燃机与配件 2021年1期
吴威 李勇 唐伟 李罗文


摘要:主要介绍了一种新型偏航驱动孔的焊接修复工艺,包括焊接工艺试验、风场验证等一系列过程。
关键词:风机;球墨铸铁焊接;驱动孔修复
中图分类号:TM315 文献标识码:A 文章编号:1674-957X(2021)01-0133-02
1 概况
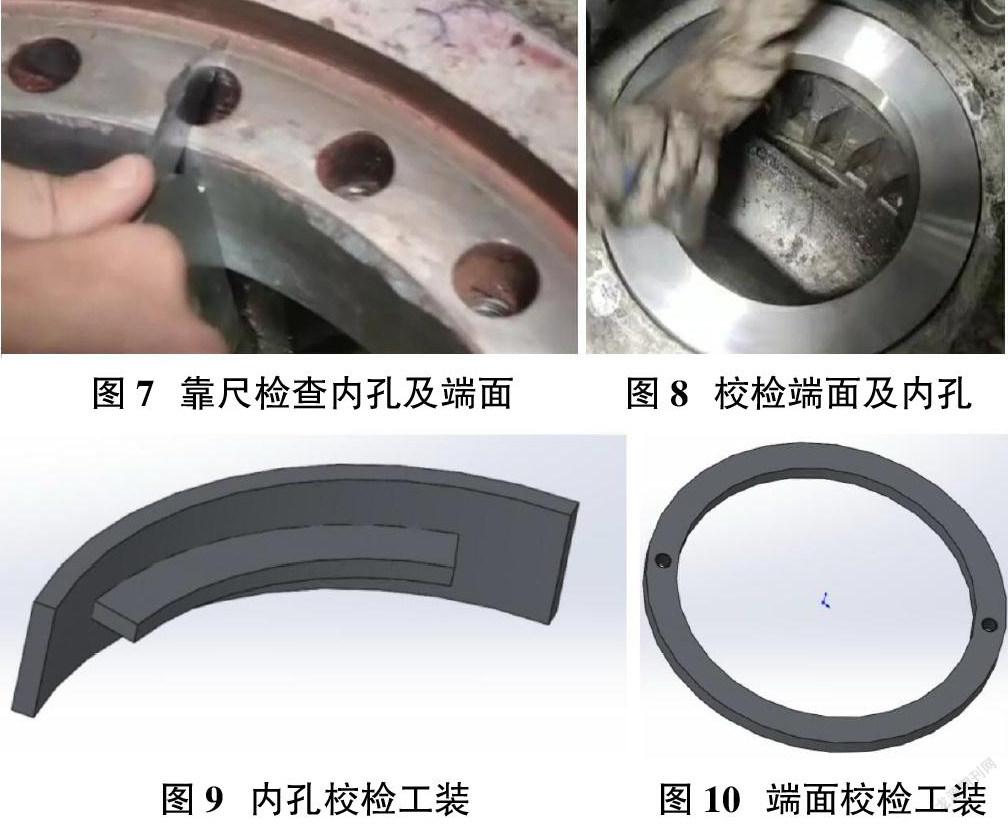
偏航系统是风机重要组成部分,是风机对风的重要装置,确保风机一直保持在迎风位置,以保证风机能够持续处于最优发电状态,偏航系统的工作方式一般通过偏航驱动小齿轮带动偏航轴承内齿,进而完成风力发电机组的偏航工作,偏航驱动装置安装在机舱铸件驱动孔内,在风况较差的情况下,风机会进行频繁的偏航,当环境处于大风状态下,频繁的偏航,会对机舱铸件产生冲击,进而造成驱动孔的变形,导致齿轮无法正常啮合,使偏航系统处于不安全状态。在出现变形问题后,一般会采用更换铸件的方案,考虑机舱铸件更换需要大型吊车进行更换,费用较高,且耗时较长,因此本文讨论一种在风机顶部机舱内进行焊接修复驱动孔的方案,以提高修复速度,并节约维修成本。
2 焊接试验
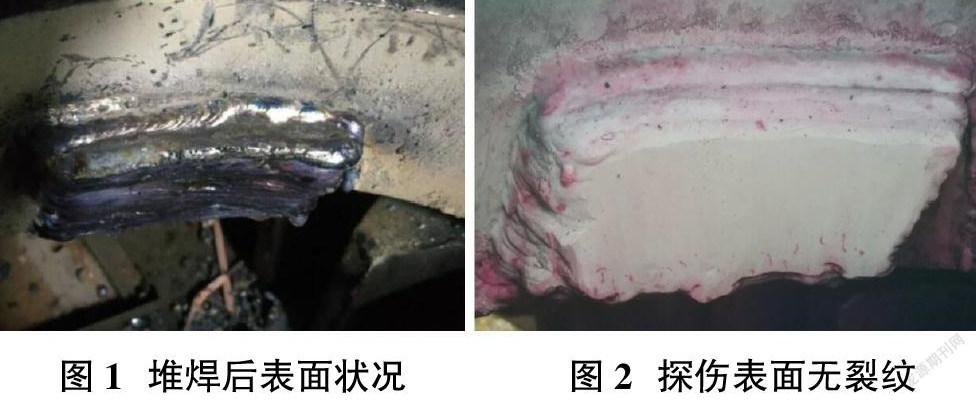
机舱铸件材质为球墨铸铁件,由于其含碳量比较高,焊接性能较差,且在风机顶部无法进行预热,因此在车间采用冷焊的方式对铸件修复进行焊接验证,以模拟在风机内部的焊接效果,并确定相关焊材选择及焊接工艺参数,以便能够应用到风机现场。由于球墨铸铁的特性,因此在焊材选择上,采用Z308手工焊条作为过渡层,并配合A102以及A202不锈钢手工焊条进行覆盖,既保证铸件的可焊性,又保证部件的韧性及表面耐磨性。……
登录APP查看全文
