普通铣床采用坐标法铣削圆弧
2021-11-19王震
电子测试 2021年20期
王震
(辽宁轨道交通职业学院,辽宁沈阳,110000)
1 加工背景
该单位准备进行机械加工以完成零件。在编制零件的加工工艺文件时,由于其加工要素比较简单,所以适用于普通铣床加工,因此决定采用普通铣床加工。但是普通铣床在加工圆弧时,如何提高外圆的加工质量和效率,以及如何研究新的加工方法来提高一致性和加工效率。
2 机床参数
为了提高位移精度,减少传动误差,首先要保证各种零件的加工精度,然后采用合理的预紧力消除传动间隙。虽然已采取各种措施消除给料系统的间隙,但仍可能存在少量的间隙。另外,由于受力引起的弹性变形,还会产生间隙,因此,在系统反向运动时,数控装置仍会发出自动补偿的脉冲指令。此次加工设备选取了X5032立式铣床,具体参数如表1所示。
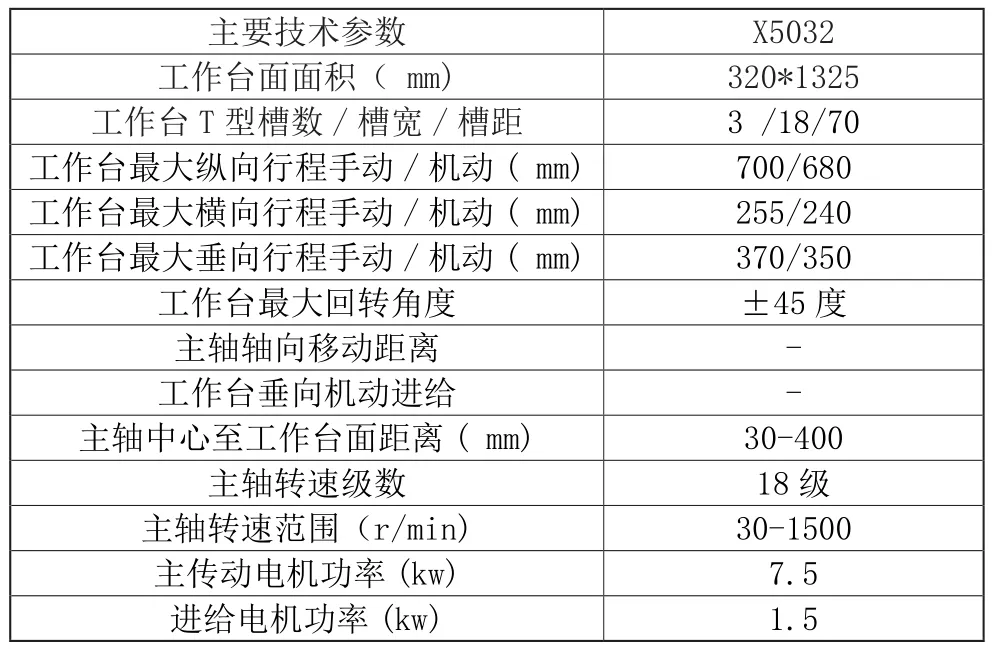
表1 X5032立式铣床参数
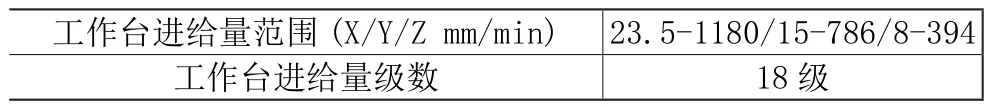
工作台进给量范围(X/Y/Z mm/min) 23.5-1180/15-786/8-394工作台进给量级数 18级
3 刀具的尺寸和形状是根据加工工件型
选择型腔的形状,尤其是半径的圆角。粗加工应使用大刚度,大直径的球头或立铣刀。在加工过程中应使用半径小于工件半径的球头铣刀、锥形球头铣刀和小型锥形铣刀。圆锥面铣刀是用来加工有一定深度的弧形工件或小的凹面。对刀具的磨削,一般采用双刃键槽铣刀或钻头及中心钻的方式。如果刀片没有两个边,则可以磨四个边。球头越大,加工曲线就越精确;如果有条件,磨机的磨削效果最好[1]-[2]。
4 坐标法计算及应用
计算坐标时,首先按照设定的坐标系绘制工艺尺寸图,然后根据图中各段的坐标计算出尺寸;……
登录APP查看全文