加热炉燃烧系统智能化节能技术的应用
2021-11-16周秉国张子超肖为站
中国钢铁业 2021年8期
关键词:系统
周秉国 张子超 肖为站
1.加热炉及主要参数
目前,金鼎集团轧钢厂的两条线材加热炉均采用双蓄热高效燃烧技术。主要参数见表1。由于原加热炉的炉温控制全部采用手动控制模式,容易受外网煤气压力波动的影响,造成加热炉烧钢工手动调节阀门频繁,加大了炉内炉压波动,氧化烧损率>1%,煤耗较高。
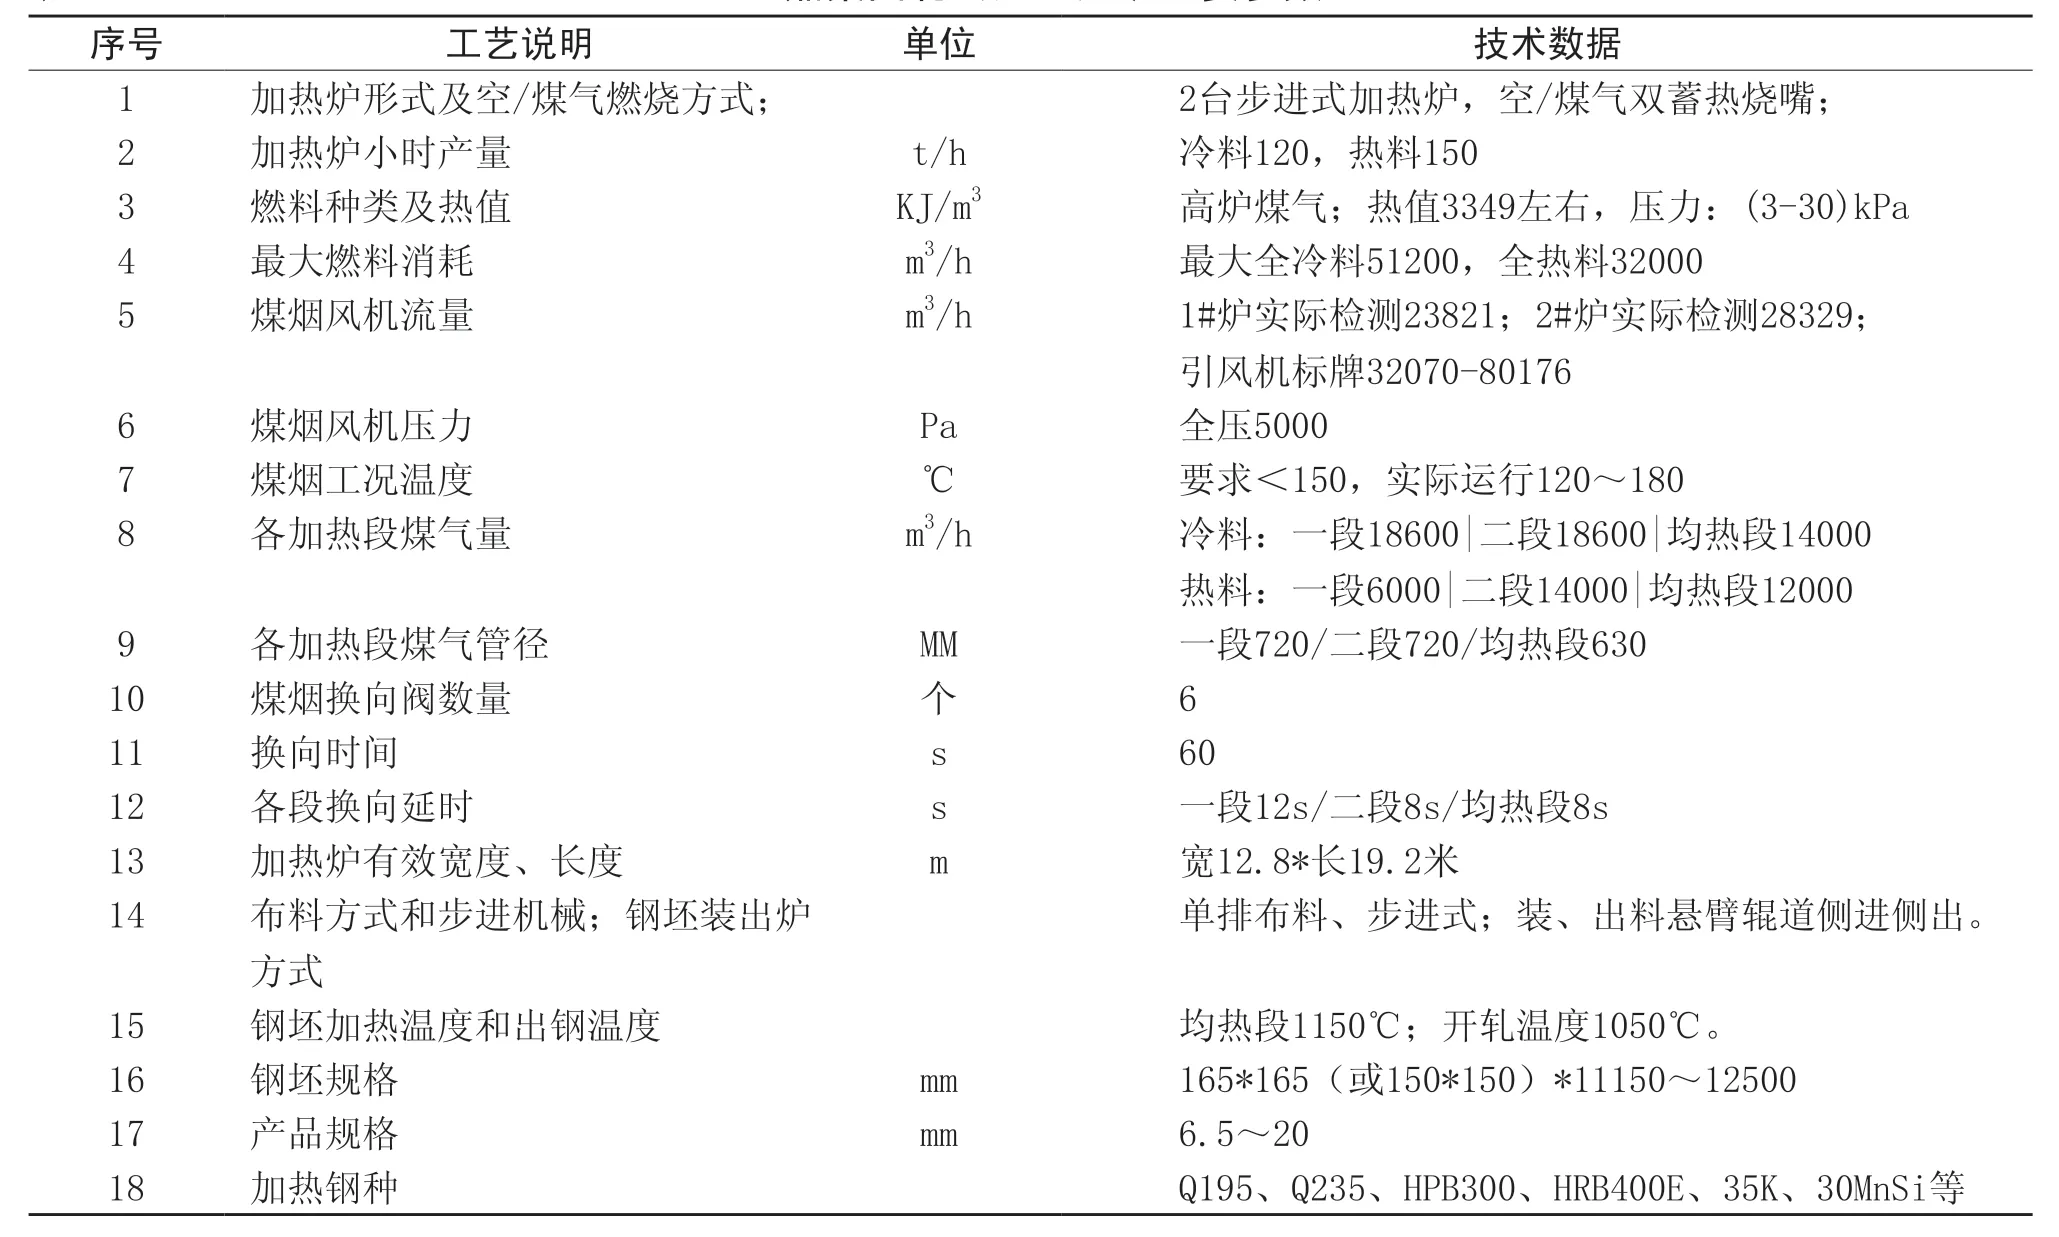
表1 金鼎集团轧钢厂加热炉主要参数
2.存在问题
由于原加热炉燃烧控制系统为西门子WINCC6.0操作系统,HMI 画面未进行修改,炉温控制全部采用手动控制模式,需要操作工根据现场实际炉温,手动调节电动阀门开度来加热钢坯。这种操作的缺点为:一是当炉温波动时未及时处理,会造成钢坯温度超出设定工艺范围,特别是冷、热钢坯混装时,各段炉温波动较大,均热段温度波动范围为1180℃~1272℃;二是当外网煤气压力波动范围在4KPa~30KPa时,采用手动控制模式无法精准地输出空燃比,容易造成炉内强氧化性气氛,加剧了坯料的氧化烧损,影响钢坯的加热质量;三是纯手动的燃烧控制操作会造成炉压波动10Pa~80Pa,而正常的工艺要求为0 pa~50pa。
3.问题分析
3.1 烧钢温度不稳定,造成钢坯长度方向温度不均匀
采用纯手动操作,特别是加热炉在混装冷、热方坯时,加热炉各段烧钢温度波动较大,有时均热段温度在1180℃~1272℃波动,满足不了生产工艺要求。
3.2 煤气压力波动大和炉压高低不稳,造成煤耗高、氧化烧损严重
公司没有高炉煤气柜,当高炉热风炉换烧炉或发电厂调整负荷时,加热炉主煤气管网的煤气压力波动频繁(4KPa~30KPa),经常造成看火工调节滞后或不及时,无法精准的输出空燃比,致使炉压波动较大(10Pa~80Pa)。……
登录APP查看全文