一种新型履带板零件的加工方法
2021-11-02马小光刘心藜邢程孙超
金属加工(冷加工) 2021年10期
关键词:效率
马小光,刘心藜,邢程,孙超
北京北方车辆集团有限公司 北京 100072
1 序言
履带是特种装甲车辆行走机构中的重要部分,其中履带板零件是负重与行走的主要部件,零件生产基数大,材料去除量大,其加工质量直接影响车辆的行驶性能和整条履带的寿命。某新型号一体结构履带板(见图1)具有横向扭转强度高的特点,可提高履带在车辆转向时的扭转刚度,以及履带销、端联器等相关零件的受力均衡性,减少脱带现象,并可有效提升整条履带的使用性能。
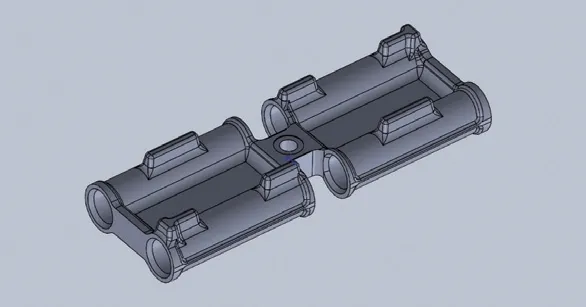
图1 一体结构履带板
针对新型号一体结构履带板的特殊结构,开展工艺试验,在综合考虑质量、生产效率与成本的前提下,总结出一种适合在立式加工中心上完成的中等批量生产的工艺方法。
2 零件技术要求
如图2所示为某型号履带板的加工要求,产品材料为42CrMo,锻造毛坯硬度200~240HBW,热处理后精加工硬度401~461HBW,零件外形尺寸(316±0.3)mm、(142±1.5)mm。加工要素为4处φ34mm履带销安装孔和两端孔口倒角,销孔同轴度要求≤0.2mm,销孔位置度要求≤0.4mm,以保证最终加工完成后的端部最小壁厚>6.7mm,最后工件要100%进行无损检测。
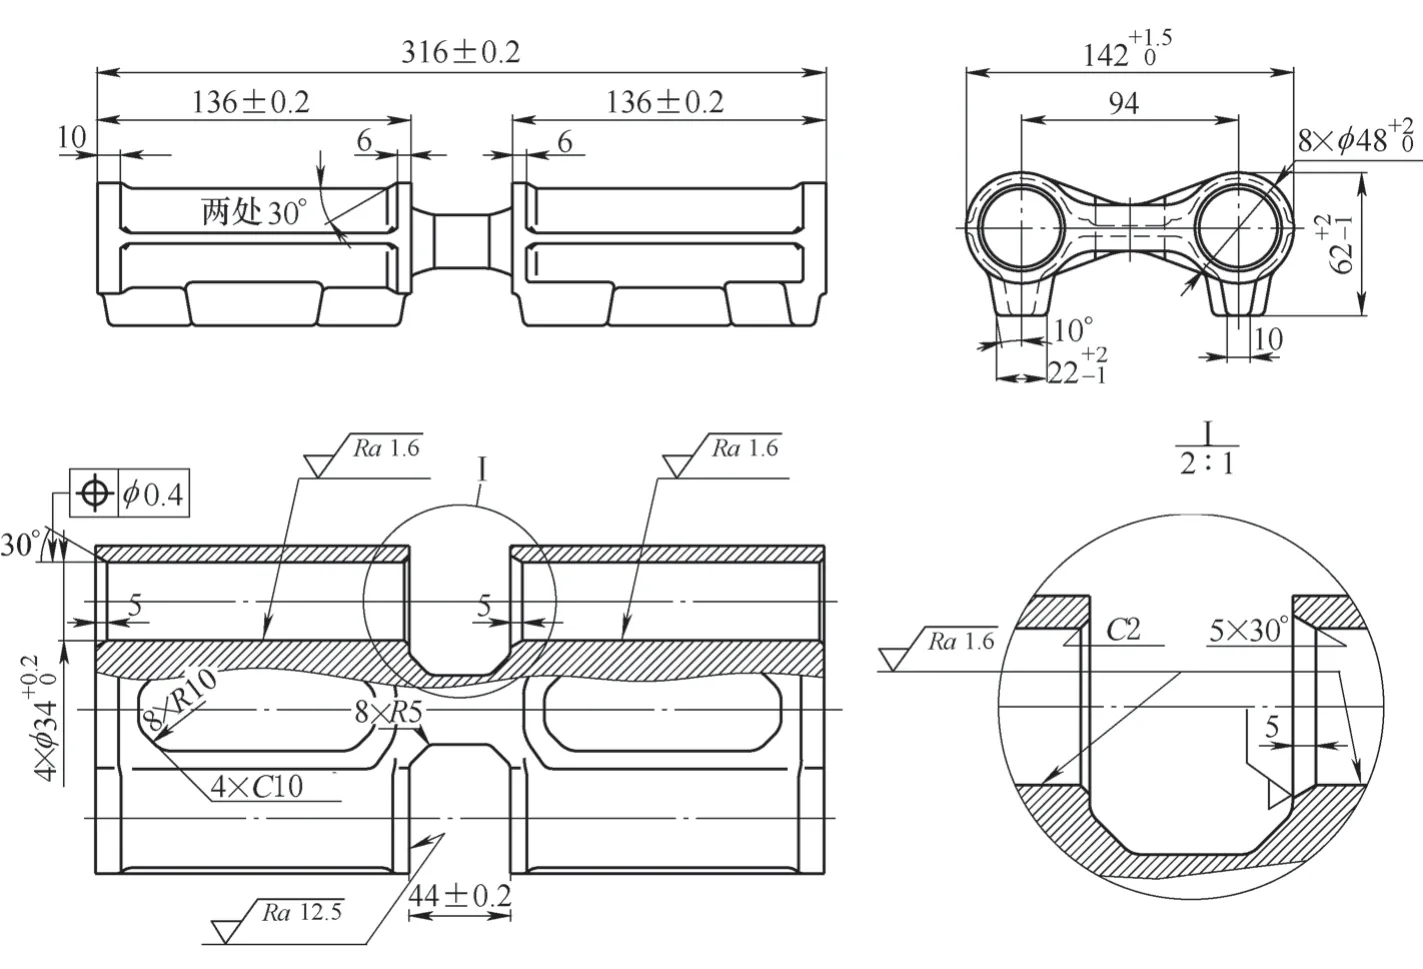
图2 某型号履带板加工要求
3 工艺方案设计
(1)热前粗加工阶段 粗加工阶段要分工序做好底面和侧面基准,316mm两端面和中间空缺,侧面淬火后不再加工,因此要保证尺寸公差,φ34mm孔粗加工到φ32mm,要尽可能提高效率,并保证与基准的相互位置,为精加工留好余量。粗加工各工序要及时发现锻造毛坯的缺陷,减少加工浪费。
(2)热处理后精加工阶段 精加工阶段要恢复定位基准,保证两孔精度要求,镗孔和倒角最好一次加工完成,提升加工效率,以避免工序周转。……
登录APP查看全文