钛合金钻铰削孔加工试验
2021-10-21赵超改周竹青段天旭
机械管理开发 2021年10期
赵超改,周竹青,段天旭
(山西北方机械制造有限责任公司,山西 太原 030009)
引言
本次钻、铰削孔试验从钻头材料的选取、钻尖的磨削角度、钻削过程中的排屑情况、加工过程中切削参数的选取等几方面开展切削加工试验,以加工深为60 mm 的Φ14H8mm 孔为主,共完成了8 种组合的钻削试验。
1 刀具的选取
试验过程中钻头材料主要选取了普通高速钢、含Co 高速钢、硬质合金三种材料进行试验,钻尖的磨削角度选取了普通麻花钻的标准角度120°及加工钛合金的优选角度135°进行排屑情况的对比,试验用刀具材料、几何参数见表1。

表1 钻、铰削孔试验用刀具明细表
2 切削参数的选取
在钛合金的钻削过程中,应采取较低的切削速度,以免切削温度过高;进给量应适中,进给量过大易引起烧刀现象,推荐主轴转速n=300~450 r/min,进给量f=0.05~0.15 mm/r。
3 试验组合
本次试验对孔Φ14H8 的加工共开展8 种组合的切削试验,试验组合见表2。
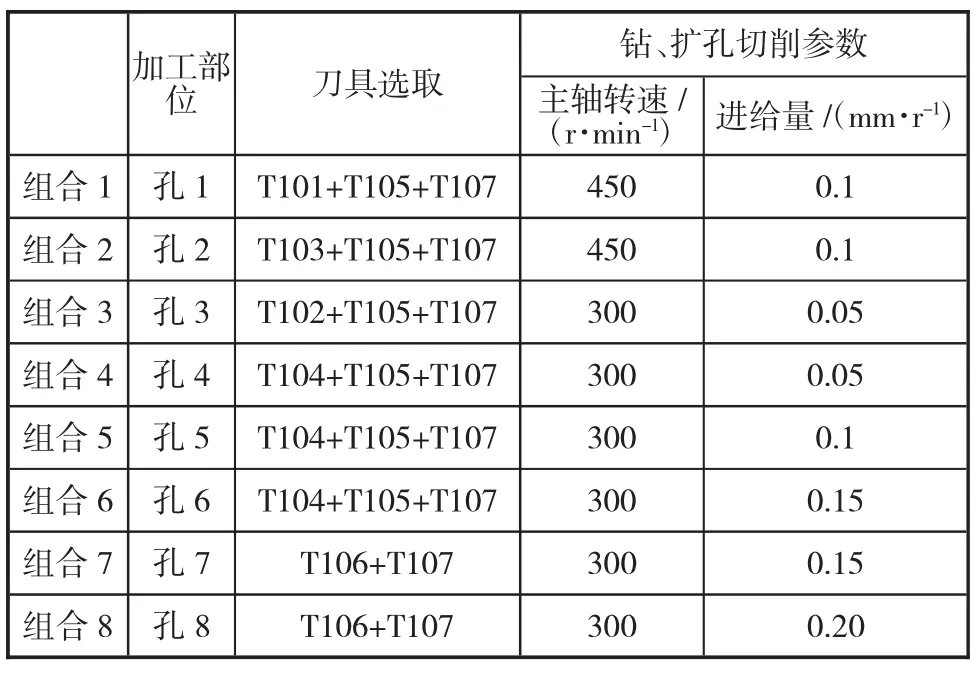
表2 钻、铰削孔试验组合
4 试验结果
试验过程中排屑设定情况及加工情况见表3。
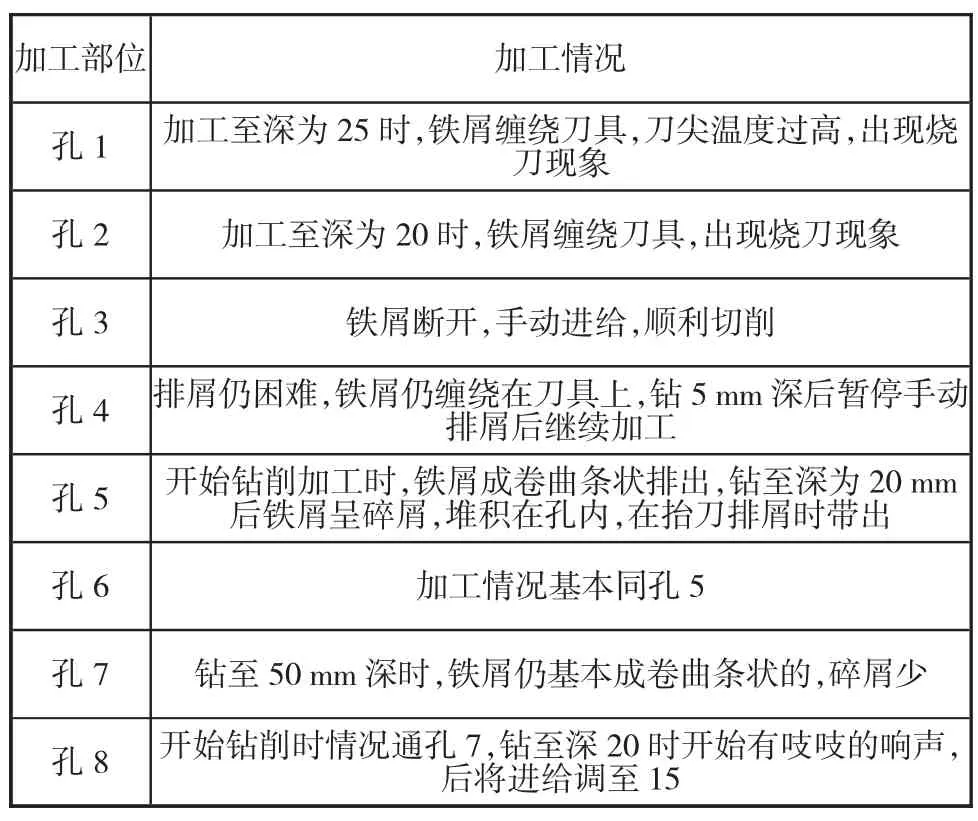
表3 钻、铰削孔加工情况记录表
5 试验分析
5.1 孔1 与孔2 的加工分析
从孔1、2 的加工情况可看出,当切削参数按“高转速、低进给”选取时,无论刀具材料选取普通高速钢还是含Co 高速钢,加工过程都会生成长而薄的切屑,且会缠绕在刀具上,将大部分热量传导到钻尖处,导致出现烧刀现象(切屑形状见图1)。
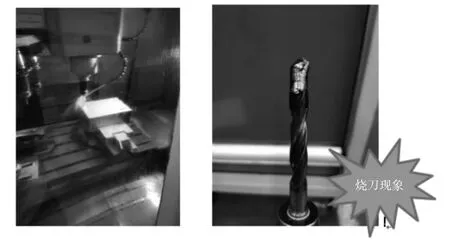
图1 孔1、2 加工过程图片
5.2 孔3 与孔4 的加工分析
为了让切屑断开,且顺利排出,在孔3、4 加工过程中,切削参数按“低转速、低进给”设定……
登录APP查看全文
