优化预配柜尾料阶段流量控制模式
2021-10-13覃刚冯宇姜黎明游柯宇付超达
科技信息·学术版 2021年11期
覃刚 冯宇 姜黎明 游柯宇 付超达
摘要:叶片处理段是对叶片进行切片、松散、预储、除杂、加料等一系列预处理过程,其中除杂阶段主要是对烟叶中混入的杂物、霉烂烟叶进行剔除的重要工序,为了更好的完成这一工艺任务,工厂采用了HAUNI公司AEROSORT气流式除杂机。而除杂机对来料烟叶流量有较高的要求,过大的流量和波动易导致除杂机堵料,引起该段设备停机,严重影响生产进行。随后对预配柜控制程序进行优化,从而有效避免预配柜尾料阶段流量波动大引起的气流除杂机堵料停机现象。
关键词:除杂机、烟叶流量、控制程序、堵料停机
预配柜在卷烟生产过程中起均匀、配比、储存、平衡水分、平衡物料流量和衔接生产等作用,由柜体、布料行车、底带装置、拨辊和卸料罩等组成[1]。工作过程可分为进料、贮存、出料三个阶段[2]。
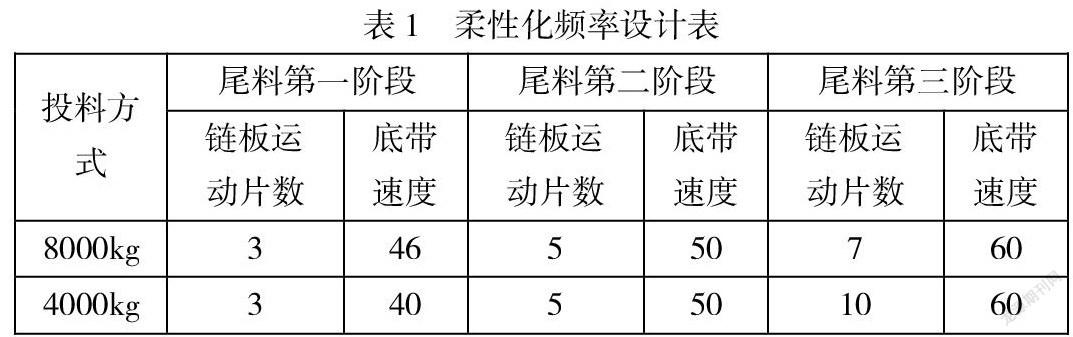
底带装置主要用于控制出料阶段平衡物料流量的作用[3]。底带装置包括驱动装置、传动装置、旁链和链板、张紧装置、清扫刷等。其工作原理为:电动机驱动减速器,通过链条传动带动主动轴及主动链轮,再带动底带的旁链系统和皮带转动,物料通过拨辊松散后卸出。而在尾料阶段时,底带频率缺乏柔性化调整,导致部分批次烟叶流量过大,引发除杂机堵料停机,严重影响生产顺利进行。
1 预配柜问题现状
气流除杂机改造前,叶片加料前电子秤设定流量为6500-7000kg/h,而新式除杂机设计流量约为5000kg/h,原生产流量远大于设计流量,在调试期间除杂机发生频繁堵料。……
登录APP查看全文