内齿圈成形铣齿留量齿廓精度检测
2021-09-28王曰辉翟晶柴希
金属加工(冷加工) 2021年9期
关键词:检测
王曰辉,翟晶,柴希
太原重工齿轮传动分公司 山西太原 030024
1 序言
成形铣齿生产效率高,是内齿圈齿形半精加工的主要方法。按照质量控制计划,采用新刀具、新机床、新程序,或者工艺变更如刀具、机床更换或维修后,对于首件加工的内齿圈齿部应留余量进行齿廓精度检测,以验证加工工艺、刀具、机床和程序的正确性。检测满足要求后,可按工艺加工至铣齿工序要求。
检测过程一般为同一零件检测3个齿的齿形、齿向及齿轮齿距累积误差。在实际生产过程中,齿圈铣齿留余量用齿轮检测仪(P350)检测,发现检测完3齿同侧齿廓后,无法按程序规定检测另一侧齿廓,同时无法进行齿距累积误差检测。在检测完一侧齿廓后,测头无法找到所检齿槽的检测位置,测头停留在一齿齿顶。齿轮检测仪测头停留位置如图1所示。
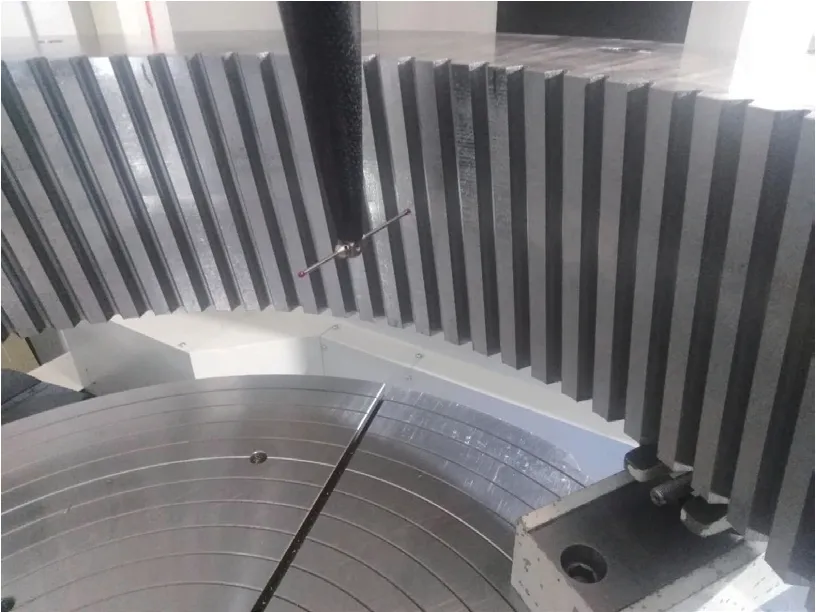
图1 齿轮检测仪测头停留位置
2 造成无法检测的原因分析
初步分析造成无法检测的原因可能是铣齿分度误差、齿轮检测仪分度误差、铣齿程序或检测程序不正确以及齿廓参数输入错误等外在因素造成的。经对铣齿机、齿轮检测仪分度精度、程序以及齿廓参数进行逐项排除,确定这些因素均不是造成无法检测的原因。
对齿圈铣齿过程进一步分析发现,由于粗铣齿时齿廓留有余量,所以对于成形铣齿加工,切削深度将产生变化,相当于齿圈的变位系数发生变化。不同变位系数同侧齿廓分度和不同变位系数异侧齿廓分度分别如图2、图3所示。……
登录APP查看全文