燃烧器浮动环渗氮变形控制方案
2021-09-28刘建伟李寒荣万方前
金属加工(冷加工) 2021年9期
刘建伟,李寒荣,万方前
东方汽轮机有限公司 四川德阳 618000
1 序言
渗氮是指工件在高温环境下通过注入氨气等方式,将氮原子渗入工件表面深度约0.3mm左右晶间结构,以提升工件表面硬度等特性的特殊工艺方法。由于受高温环境热辐射影响,势必会导致工件变形,特别是薄壁套筒类零件的变形更为明显。
浮动环为电站燃气轮机燃烧器装配组件的关键件之一,属薄壁套筒件。加工时,切削应力逐渐释放、渗氮时受高温热影响均会导致工件变形,长期以来存在产品合格率较低,变形控制困难的问题。
薄壁件加工变形产生的原因很多,与零件的材质、几何形状以及生产条件(包括人、机床设备、工艺方法和环境等因素)都有关系。
2 浮动环工件特点
图1 为浮动环零件,材质为38CrMoAl,切削性能尚可。该薄壁套筒件壁厚最薄处仅6.25mm,产品本身的结构决定了其加工后易产生变形。工件为渗氮件,渗氮时高温环境对工件变形的影响极大。渗氮后内孔、外圆均有变大的趋势,尺寸超差主要集中在φ172.5mm内孔,各件超差情况不尽相同。
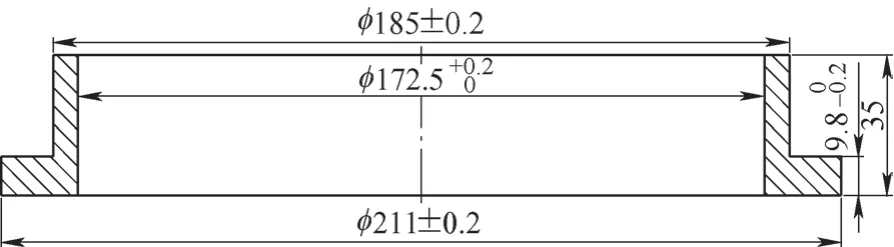
图1 浮动环零件示意
3 浮动环加工变形分析
浮动环毛坯为锻件,加工工序主要为车削、磨削。通过对工件变形可能有影响的来料、车削、磨削和渗氮工序进行分析,各工序具体操作过程及变形原因见表1。
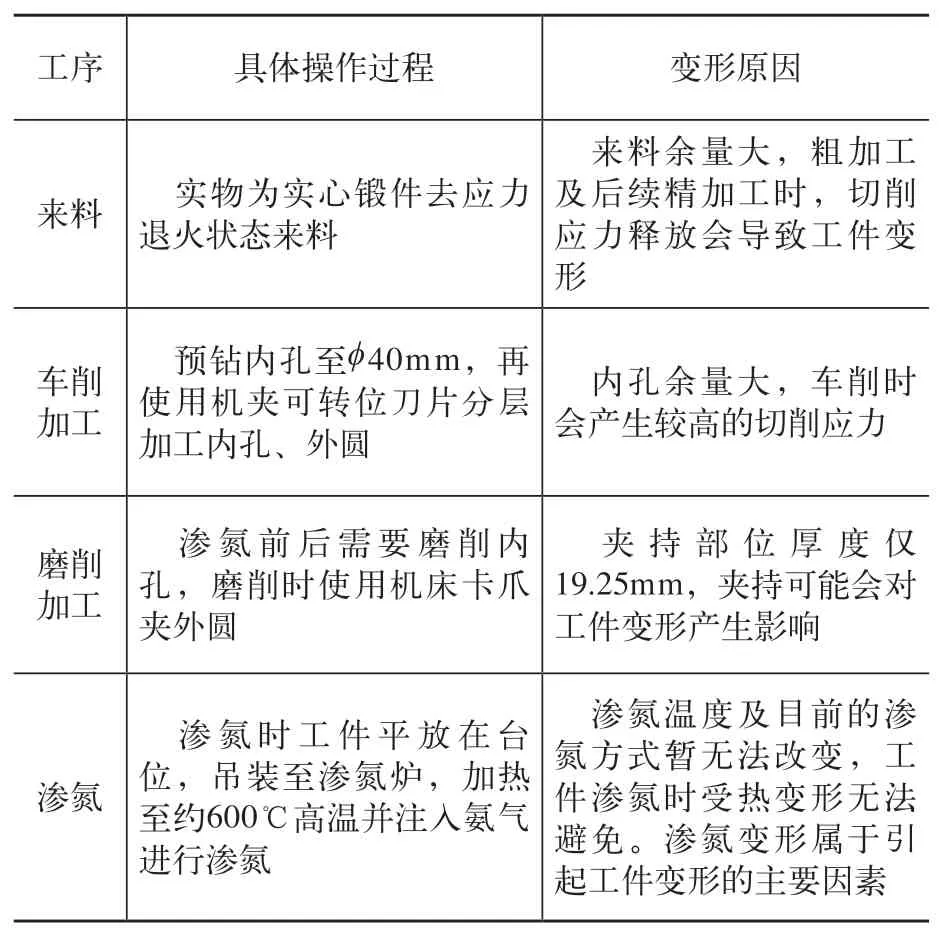
表1 各工序具体操作过程及变形原因
4 变形数据分析
各工序都有可能导致产品变形,且渗氮时受热变形无法避免,属于影响工件变形的最主要因素。……
登录APP查看全文