Cr12高合金工具钢的锻造工艺技术
2021-09-24方京王秋玲韦志慧河北燕兴机械有限公司
锻造与冲压 2021年17期
文/方京,王秋玲,韦志慧·河北燕兴机械有限公司
张策·包头北方创业有限责任公司
随着社会经济的发展,国防、水电、航空等领域对于大型装备的需求越来越多。Cr12系高碳高铬优质合金工具钢具有较高的淬透性、淬硬性、强韧性、耐磨性和淬火体积变形小等特点,被广泛用于制作各种设备。其主要元素为碳和铬,碳含量为1.45%~2.3%,铬含量为12%左右。但是,该钢种中碳化物含量约占2O%,铸态共晶碳化物呈树枝状分布于钢基体,偏析严重,即使经过轧制,碳化物的偏析仍得不到改善,一般呈带状分布,偏析程度随钢材直径增大而变得严重,进行热处理时,会导致变形,严重时会出现开裂现象。
因此,锻造时需要注意控制碳化物的分布,改善其内部组织,Cr12坯料在锻造过程中由于大量合金碳化物的存在,使得该种钢的导热性较差,容易出现锻造开裂现象,故对锻造工艺提出了严格的要求。
本文针对φ150mm的Cr12钢的锻造特点,通过试验确定了合理的加热规范、锻造方法和冷却规范,获得了优质的锻件,为大型锻件的实际生产提供了重要的借鉴价值。
试锻工艺
锻造加热规范及锻造方法
首先采取以下锻造加热规范(图1),80O~900℃装炉预热150分钟后升温,用时75分钟逐渐加热至1110℃,然后保温30分钟出炉锻造;坯料在炉内相距不小于坯料半径,加热过程中每隔20分钟翻转90°;二火装炉温度应在600~700℃之间完成,且加热温度为950~980℃。1000~1060℃时轻打,900~1000℃时加大锤击力,850~900℃时轻打,低于850℃时停止锻打。
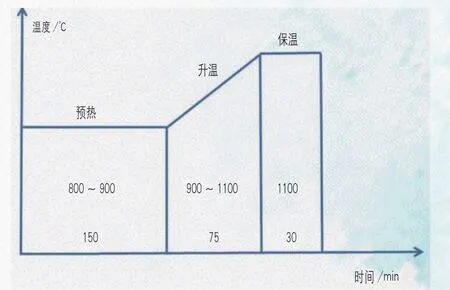
图1 试锻加热工艺曲线图
开裂原因分析
采用此方法锻造,发现坯料从心部往外裂开,裂口粗糙。……
登录APP查看全文
