20CrMnTiH锻造余热淬火工艺在实践中的推广和应用
2021-09-24艾凤明侯嘉强大同机车锻造有限责任公司
锻造与冲压 2021年17期
关键词:工艺
文/艾凤明,侯嘉强·大同机车锻造有限责任公司
冯锐·中车大同电力机车有限公司
为实现锻造余热淬火工艺在实践中的推广和应用,本文结合公司实际设备情况,设计了复合切边冲孔模,缩短了工序,节约了时间,解决了实现锻造余热淬火的关键问题,为公司降本增效作出了突出贡献。
锻造余热淬火是锻件在锻造成形以后立即在高温状态下进行淬火热处理,并在合适温度下回火,实现代替调质处理,也就是在稳定的奥氏体范围内形变后产生马氏体相变的高温形变热处理。它的优势在于将锻造与热处理工艺有效的结合起来,减少了金属材料的氧化、脱碳、变形等热处理缺陷,在省去重新高温加热淬火工序的同时,获得优良的锻件综合力学性能,提高生产效率,降低生产成本,为企业带来巨大的经济效益,在实践中应用广泛。
我公司生产的煤机长环锻件(图1),材质20CrMnTiH,技术要求调质处理,硬度在30~42HRC(表1)。原工艺采用传统锻后调质处理,性能不稳定,勉强达到合格要求。通过不断探索、改进,采用锻后余热淬火工艺,综合性能提升显著,产品质量稳定。

表1 20CrMnTiH锻件技术要求
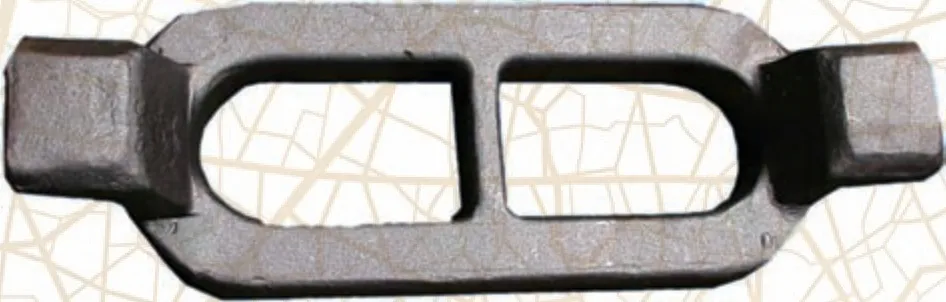
图1 20CrMnTiH锻件实物
前后工艺对比
原生产工艺流程为:下料→加热→锻造→切边→冲孔→校正→空冷→淬火→回火,工艺曲线如图2所示。
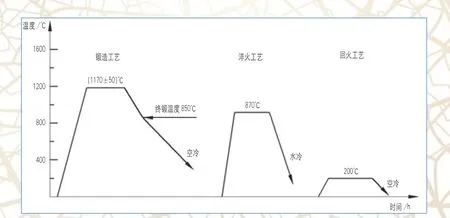
图2 原生产工艺曲线
改进后的工艺流程为:下料→加热→锻造→切边冲孔→锻热淬火→高温回火,工艺曲线如图3所示。
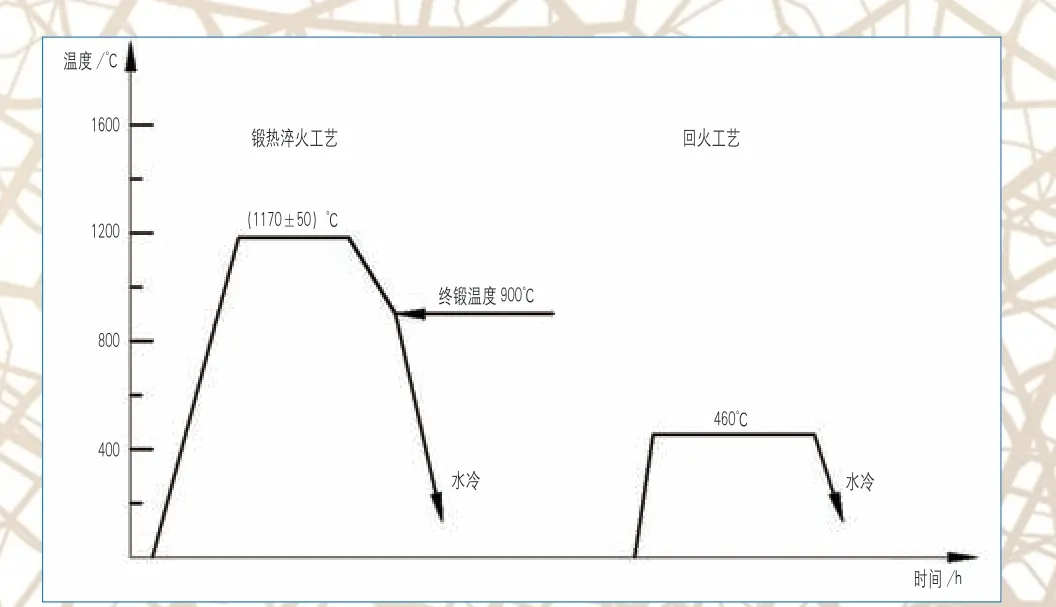
图3 改进后生产工艺曲线
工艺改进难点
20CrMnTiH锻后余热淬火……
登录APP查看全文
