浅谈芳烃联合装置加热炉炉管的焊接
2021-09-15李雪梅
石油化工建设 2021年4期
李雪梅
中石化第四建设有限公司 天津 300270
耐热钢P9 在温度不大于630℃的使用环境下,在高温硫腐蚀、高温环烷酸腐蚀介质中都有良好的抗腐蚀能力,因此广泛应用于石化装置中的管道及加热炉炉管的焊接。以芳烃联合装置四合一加热炉炉管为例,介绍耐热钢P9 的焊接工艺。炉管的规格如表1 所示。
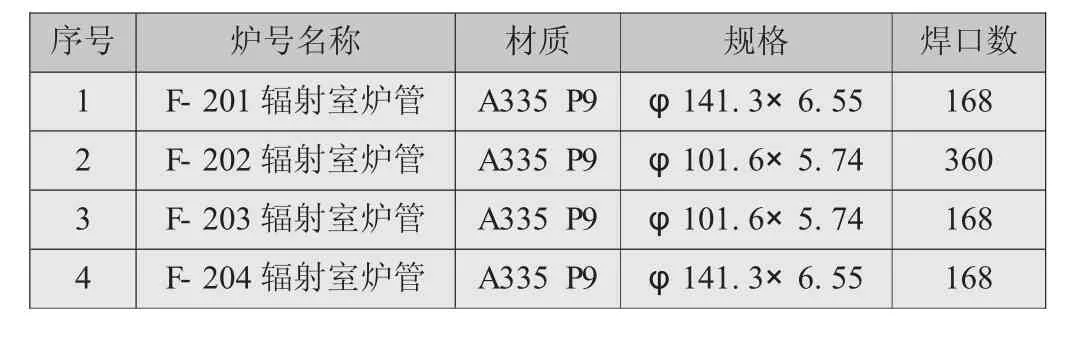
表1 P9 炉管规格及焊口数量
1 炉管P9 的性能分析
1.1 化学成分及机械性能
P9 化学成分及机械性能具体见表2 和表3。
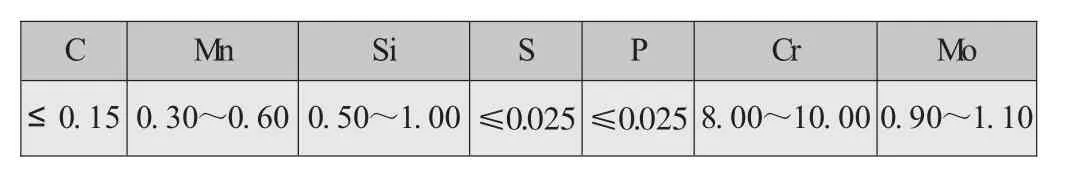
表2 P9 无缝钢管化学成分表 %
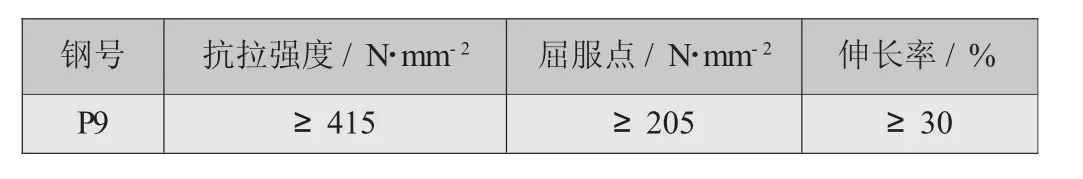
表3 P9 无缝钢管力学性能表
1.2 工艺焊接性
(1)P9 钢可焊性较差,具有相当高的空淬倾向和较大的冷裂倾向,焊接完成后焊缝及热影响区金属硬度高、塑性差。为防止冷裂纹的形成并保证接头的韧性,焊前应进行预热,焊后应进行热处理。
(2)控制焊接区组织转变的进程也是耐热钢P9 焊接质量控制的关键。要在焊接过程中严格控制焊件的道间温度,使其保持在预热温度以上。
(3)P9 焊接接头在焊后状态均为高硬度的不稳定组织,因此焊后必须作相应的热处理,以改善焊接接头的机械性能。
(4)从耐热钢炉管P9 的焊接性分析来看,加热炉炉管焊接的关键环节是防止冷裂纹产生。为了避免冷裂纹的产生,应重点控制焊接环境、焊接材料、焊前预热、焊接道间温度和焊后热处理等工序。
2 焊接施工准备
2.1 环境条件
施焊前应确认环境符合要求,风速:手弧焊小于8m/ s;氩弧焊小于2m/ s。相对湿度小于90%。无雨、雪天气。
如果环境不满足上述要求,应搭设防风、防雨棚,否则禁止施焊。……
登录APP查看全文