提高燃气涡轮二级外环合格率的工艺攻关
2021-09-10朱淑琴李文涛王熔
科技研究 2021年12期
朱淑琴 李文涛 王熔
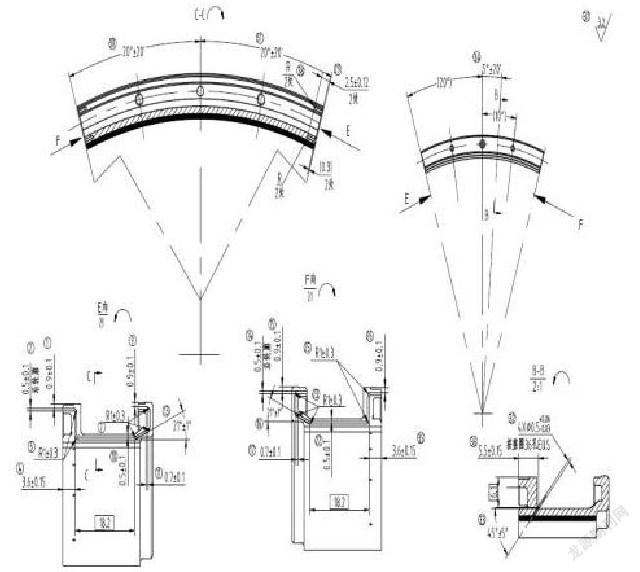
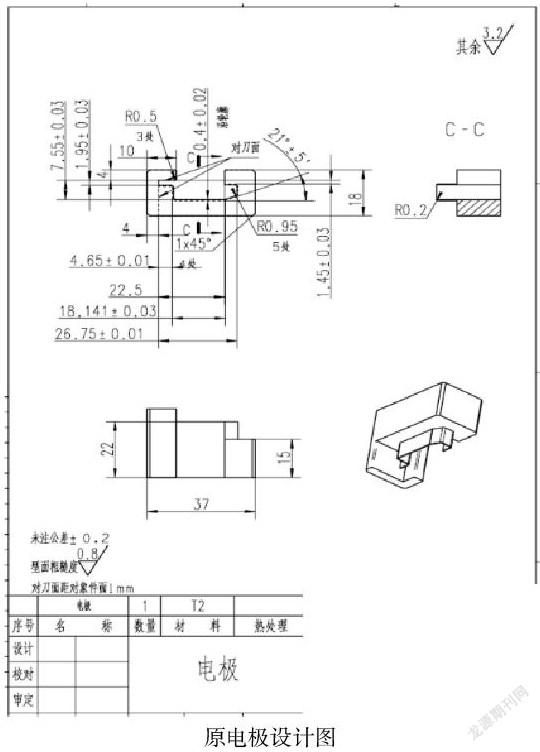
摘要:对于难加工材料的切开式环类的加工,其刀具方案至关重要,特别是螺纹孔的加工质量的保证;而端面封严槽的加工也涉及到电极的结构设计与参数选定。刀具方案直接影响到零件加工尺寸的穩定性。
关键词:难加工材料;丝锥;电极
1.概述
燃气涡轮二级外环是发动机涡轮部件中一个重要零件,其作用为封严,防止燃气倒灌影响发动机性能。零件由整环加工完后割开,加工工艺复杂,切开后电火花加工形成的轮廓尺寸极难保证,导致零件加工质量无法保障,加工合格率低,严重影响整机的交付。
2.攻关内容
2.1 难点分析
(1)燃气涡轮二级外环材料为K6509,是难加工材料中切削加工性较差的一种材料,由于K6509塑性,韧性高,在加工过程中切削力和切削热的作用下,产生较大塑性变形,造成加工硬化;尺寸M2.5螺纹加工过程中,攻丝温度稍高,丝锥与工件之间的摩擦加剧,丝锥材料极易与工件材料产生亲和作用,材料硬质点的存在加上严重的加工硬化现象的产生,使刀具在切削过程中产生粘结、磨料、边界磨损、丝锥易断严重现象,在操作者力度掌握好的情况下,一个普通丝锥最多只能干3个小孔,倘若丝锥断裂残留在小孔内,需要电火花加工去除残留丝锥,返修极其困难,很容易导致该段零件报废,很大程度上影响零件的合格率。
(2)零件两侧轮廓槽形状复杂,转角多,难加工,采用电火花电极一次成型加工,尺寸0.5±0.1沿轮廓、0.9±0.1成批超差。……
登录APP查看全文
