换热器管板孔径超差制造过程研究
2021-09-03范西斌邵将吴昊
机电信息 2021年21期
范西斌 邵将 吴昊
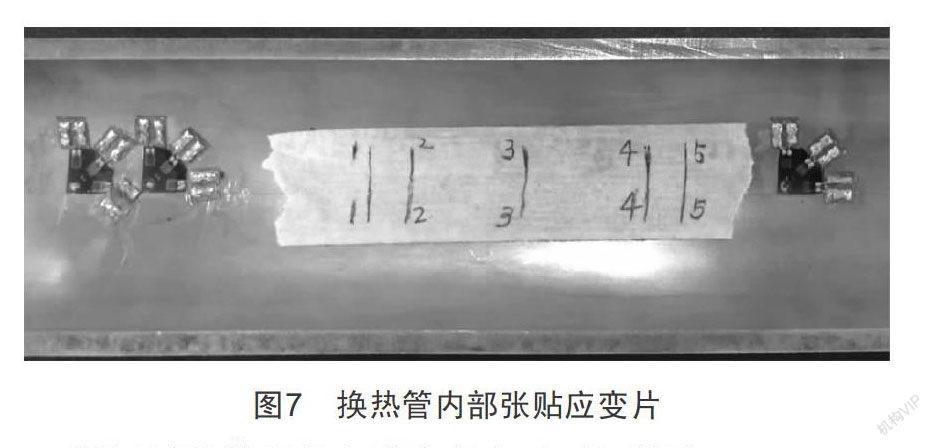
摘 要:换热器管板实际制造过程中,管板管孔内壁往往存在不同程度的扎刀(周向刻痕)以及铁屑退屑时对管孔内壁造成损伤的痕迹(轴向刻痕),管孔修复后容易造成管孔超差。鉴于此,针对不同孔径配对同规格的换热管,在胀管后采用压痕应变法测量换热管的残余应力,确定扩孔消除管孔内壁缺陷痕迹的方案可行性。
关键词:管板;管孔;超差;残余应力;胀管
0 引言
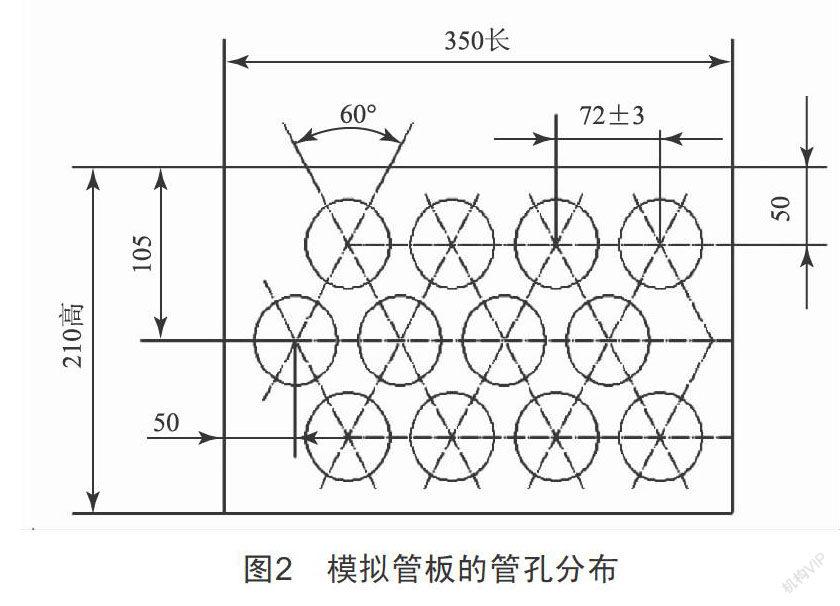
由于石化、核电等行业热交换器的大型化,管板直径及厚度非常大,部分反应类换热器直径达到5 600 mm,厚度达到300 mm。受机床加工能力的限制,加工管孔时内壁往往存在一些扎刀(周向刻痕)以及铁屑退屑时对管孔内壁造成损伤的痕迹(轴向刻痕),消除管孔内壁加工表面损伤痕迹后,容易造成管孔超差。《热交换器》(GB/T 151—2014)[1]标准中8.4.4 a)条规定:允许有4%的管孔上偏差超出标准的相应值,但不超出相应上偏差的50%。为避免管板与换热管之间形成密闭造成间隙腐蚀以及换热管由于震动而使管板与换热管焊接接头产生疲劳损坏,本文通过模拟管孔直径超差后的不同孔径配对同规格的换热管,制作模拟管板进行胀管试验,采用压痕应变法测量换热管的残余应力,研究扩孔消除管孔内壁缺陷痕迹的方法。
1 试验模型
以某换热器为例,参照其管板与换热管材料、结构及尺寸构建试验模型,具体选材如下:
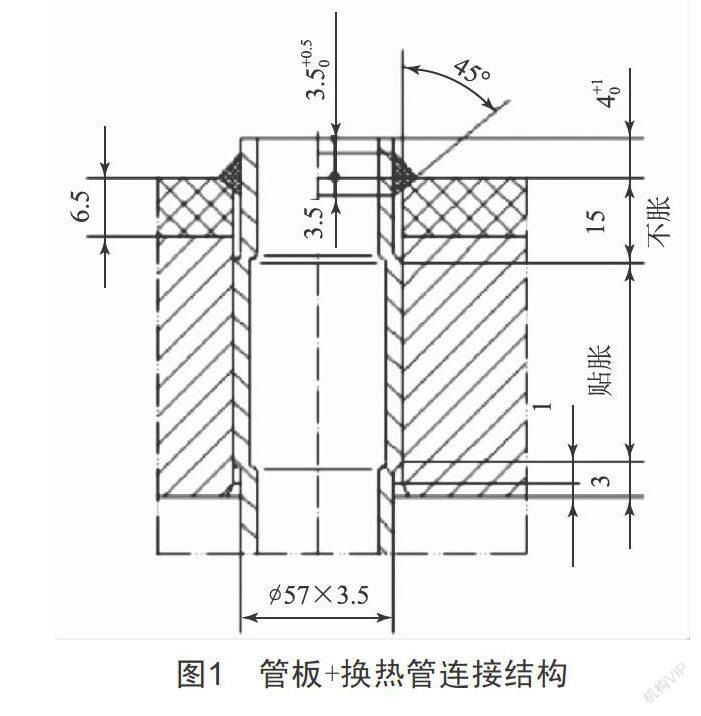
管板:16Mn锻件+堆焊(S30408);厚度:(300+6.5)mm;换热管孔:?准57.65+0.15 -0.25 mm。
换热管:S30408;规格:?准57×3.5 mm。
管板+换热管连接形式:强度焊+贴胀。……
登录APP查看全文
