大直径定位套加工工艺设计
2021-08-23梁心淳
科学技术创新 2021年23期
李 健 何 悦 梁心淳
(西安煤矿机械有限公司,陕西 西安 710200)
超大采高智能化采煤机顺利出产,离不开每一个零部件的精益制造,在该超大采高采煤机摇臂设计中,为保证结构的合理性,摇臂行星减速部位设计有一定位套(图1),该定位套是在摇臂一、二级行星减速机构中对摇臂壳体与大齿圈之间起到距离支撑,最主要是作为减速机构内部与机体外部的密封隔离。该部位由于其结构的特殊性,设计尺寸外圆达1120 毫米,内孔为1060 毫米,壁厚只有30 毫米,且外圆设计有双密封槽,该零件属于超大薄壁环类零件,在制造过程中装夹、找正、定位都会影响零件精加工尺寸,极易在加工环节中产生变形。因此,为保证该机型能够顺利出产,就必须做到每一个关键零部件的良品率达100%,有效控制定位套的变形误差在允许范围之内,通过一种工艺方法,实现超大薄壁类零件加工,能够通过车削保证其尺寸精度,做到产品各尺寸要素全部合格,就必须探索一种最优的工艺制造方法。
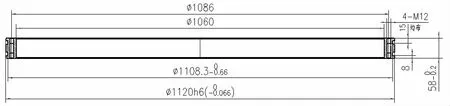
图1 定位套
1 零件变形分析
该零件外径Φ1120h6(0-0.066),内孔Φ1060,高度58(0-0.2),密封槽尺寸Φ1108.3×9.5+0.250,壁厚30,其尺寸精度要求较为严格,公差范围较小,为保证零件尺寸及公差要求,必须考虑在车床加工时影响尺寸变化的因素[1-2]。
1.1 此零件的加工难度是确保外圆的圆度与密封槽的同轴度、两端面与轴线的垂直度等达到技术要求。
1.2 零件毛坯材料为40Cr,锻造制坯,毛料内应力较大。
1.3 壁厚尺寸较薄,且外圆设计有双密封槽,因此在车床切削过程中,零件与刀具产生挤压、摩擦,增加了零件内部的加工产生的切削热、产生的残余应力会对零件尺寸变化产生影响[3]。……
登录APP查看全文