提升管Y型段焊后热处理及衬里烘烤合并方案分析
2021-08-20王蕊单薇
王蕊 单薇
【摘要】 分析提升管两次热加工合并的可行性,给出了具体的热处理工艺方案。
【关键词】 提升管;焊后热处理;烘烤;衬里
【DOI编码】 10.3969/j.issn.1674-4977.2021.04.019
Analysis of Combined Plan of Post-weld Heat Treatment and Lining Baking of Y-section of Riser
WANG Rui,SHAN Wei
(Fushun Research Institute of Technology and Innovation,Fushun 113006,China)
Abstract: Analyze the feasibility of the merger of two thermal processing of the riser,and give a specific heat treatment process plan.
Key words: riser;post-weld heat treatment;baking;lining
1 问题的提出
Y型段是重催装置提升管的重要组成部分,产品规格DN1200mm,材质Q245R,名义厚度38mm。根据GB/T 150.4-2011《压力容器 第四部分:制造、检验和验收》和NB/T 47015-2011《压力容器焊接过程》的要求,该部件需要进行焊后热处理。同时,图纸要求该提升管制造完成后进行衬里涂装,再对衬里进行较高温度的烘烤。这就意味着该设备有两项热加工要求。为减少工序、提高效率、节约能源同时又能保证产品质量,我们组织相关技术人员进行分析,探讨衬里烘烤与焊后热处理合并进行的可行性。
2 需要考虑的因素
合并热加工要求时需要考虑以下两方面的问题。1)衬里烘烤条件能否与焊后热处理要求各参数相结合;2)提升管热处理过程中产生的变形是否会对衬里产生影响、导致衬里出现裂纹以至于影响产品使用功能。
3 衬里烘烤条件与焊后热处理的可行性
3.1 衬里烘烤工艺要求
烘干过程应在炉内进行,最高温度不超过540 ℃,在最高温度时保温时间为24 h。其入炉及出炉温度、升温及降温速率等参数均未作要求。
3.2 相关标准对焊后热处理工艺要求
焊后热处理一般有两种方式:
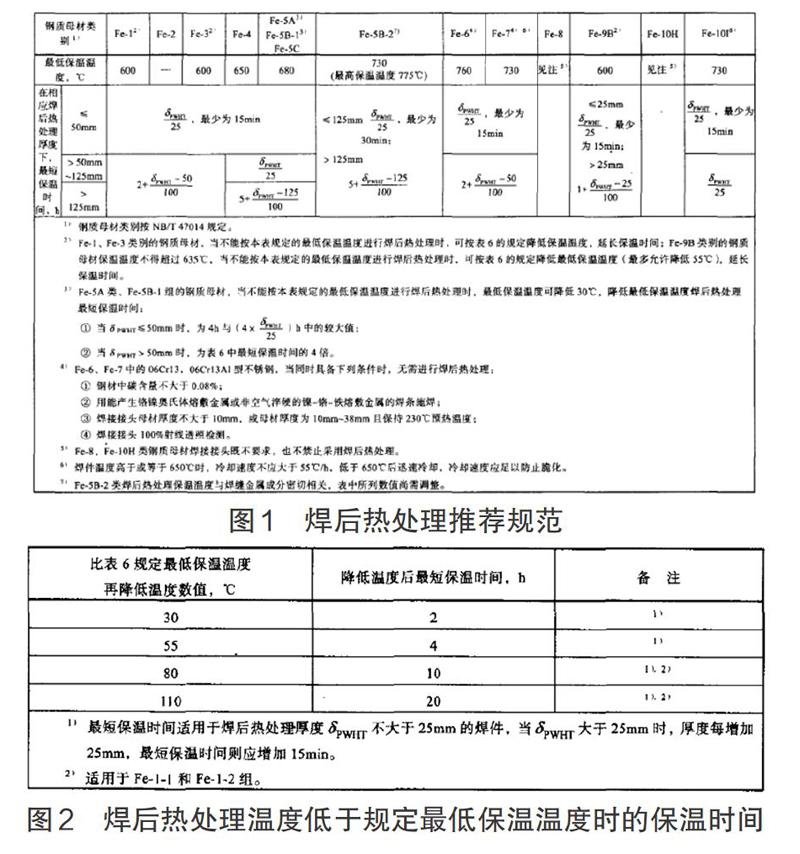
1)按照NB/T 47015-2011《压力容器焊接过程》中规定的最低保温温度和保温时间,见图1;
2)当低碳钢和某些低合金钢焊后热处理温度低于图1最低温度时,可以采取降低保温温度延长保温时间的方式,见图2。
3.3 衬里烘烤和焊后热处理合并时各参数的符合性