全钢载重子午线轮胎活络模具花纹块缺陷原因分析及解决措施
2021-07-19王胜利岳智勇周鹏飞
轮胎工业 2021年1期
关键词:设计
王胜利,岳智勇,周鹏飞
(风神轮胎股份有限公司,河南 焦作 454003)
目前,各轮胎厂家全钢载重子午线轮胎活络模具规格较多,活络模具花纹块设计也比较复杂,根据不同的行驶路况、承载性能和环境温度,其具体设计均有不同[1-3]。
全钢载重子午线轮胎活络模具花纹块缺陷比较常见,如比较复杂的刀槽花纹模具容易出现刀槽缺陷问题,从而直接影响花纹块的质量,并影响成品轮胎外观质量和车辆的操纵性能,给车辆行驶带来较大的安全风险[4-5]。
根据生产和使用现场反馈的全钢载重子午线轮胎活络模具花纹块缺陷问题,结合多年工作经验,本工作从花纹块模具设计、加工工艺和维护保养等方面分析缺陷产生的原因,并提出相应的解决措施,以降低车辆行驶过程中的安全风险。
1 花纹块刀槽模具缺陷
花纹块刀槽模具缺陷经常导致成品轮胎外观质量不合格和不易正常脱模。
1.1 花纹块刀槽模具设计缺陷
1.1.1 原因分析
(1)刀槽材料强度与其形状设计不匹配,刀槽设计排布多、间距小、镶嵌处面积小,出锅瞬间受拉力的影响钢片易产生拉弯变形而脱落(见图1),使胎面刀槽钢片位置出现多余胶料(见图2),从而影响成品轮胎的外观质量。
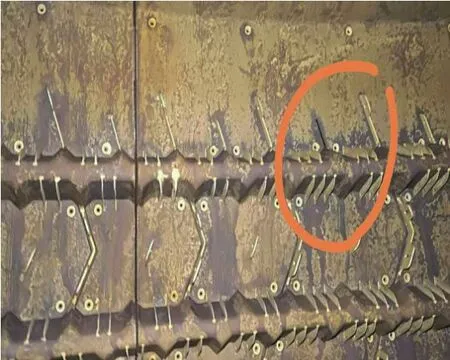
图1 刀槽钢片断开
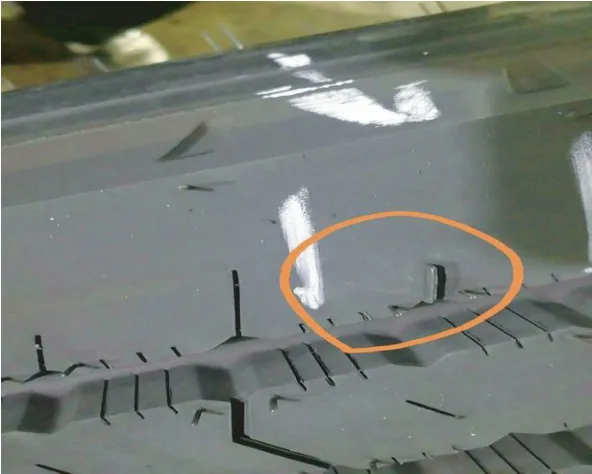
图2 花纹刀槽胶料
(2)常见的花纹块三维立体刀槽钢片有波浪形和弧形(见图3),弧长设计在0.30~0.50 mm之间,造成成品轮胎花纹块弧形处脱模阻力大,出锅时不易正常脱模。

图3 三维立体刀槽钢片
1.1.2 解决措施
(1)按照花纹块的设计要求,花纹块模具分型面的平面度不大于0.02 mm,两分型面的间隙不大于0.02 mm,设计花纹块模具时应尽量避开分型面,避免出锅时刀槽在分型面处发生变形,从而造成成品轮胎局部胶料撕裂现象。……
登录APP查看全文
