油套管接箍螺纹加工工艺优化及常见问题处理
2021-07-03李六五童楠楠彭建军杨兵兵樊振兴欧海荣
焊管 2021年6期
李六五, 童楠楠, 彭建军, 郭 鹏, 杨兵兵,张 强, 樊振兴, 欧海荣
(宝鸡钢管西安石油专用管公司, 陕西 宝鸡721008)
油套管接箍加工不但与接箍车丝机加工程序所规定的工艺密切相关, 也与接箍材质、 螺纹类型等有直接关系, 目前市面上接箍车丝机种类繁多, 各厂家在实际生产过程中的加工工艺基本接近, 主要体现在加工工艺一些小细节的处理上。而接箍加工过程中镗孔深度、 拐角圆弧、 起始倒角、 内外倒角、 中间交扣的处理细节均需要长期的经验积累及合理的方法来不断完善。 本研究对一种接箍加工工艺展开详细阐述, 通过分析加工工艺的优缺点, 结合实际生产中遇到的问题, 提出了几种常见问题的处理方法, 为进一步提升加工效率及解决实际生产中存在的问题提供一定的参考。
1 接箍车丝机加工工艺
1.1 接箍加工工艺
在接箍车丝机的加工编程过程中, 为了实现接箍整体参数及外观的加工要求, 且更好的区分并完成接箍的整体加工, 将接箍分为A、 B 端分别进行加工, 也便于加工程序的制定及区分。
第一步, 考虑到端面斜度或表面光洁度较低, 需对接箍A 端端面进行车削, 以达到定位及提高表面光洁度的要求。 一般端面车削量在1~2 mm, 从外径方向入刀, 加工毛刺内翻至接箍内孔方向。 退刀后快速接近接箍外表面进行外倒角, 完成端面的加工(如图1 所示)。
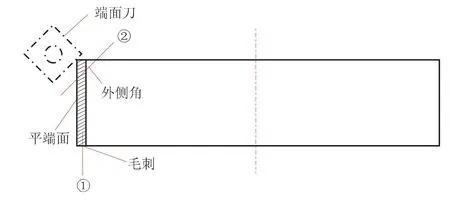
图1 接箍端面加工示意图
第二步, 设计内镗孔加工程序。 因车削壁厚较大, 一般会分为两刀进行加工。……
登录APP查看全文