工业机器人轴承座薄壁孔的铣削加工工艺*
2021-07-02刘霞云姚宇茏
机械制造 2021年4期
关键词:变形
□ 刘霞云 □ 杨 勇 □ 姚宇茏
1.广东技术师范大学 机电学院 广州 510635 2.长沙富兰德实验分析仪器有限公司 长沙 410013 3.广州长仁工业科技有限公司 广州 511340
1 研究背景
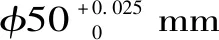
笔者以工业机器人轴承座薄壁孔为研究对象,分析零件的结构特点与加工难点,提供一种用铣削代替镗孔来实现高精度孔加工的方法。这一加工方法简单方便,生产效率高,可靠性高。
2 结构分析
轴承座是工业机器人本体结构中最关键的受力件之一,具有壁薄、精度高、结构复杂、紧凑等特点。轴承座内孔是重要的加工部位,其质量优劣对工业机器人的定位精度及重复定位精度有重要影响。
轴承座模型如图1所示。轴承座的材质为A6061铝合金,具有质量轻、密度小、比强度高、抗腐蚀等优点[10]。轴承座加工的关键尺寸部位集中在轴承座顶部,仅由三个支点支撑,处于悬空状态。轴承安装在顶部内侧孔内,轴承孔壁薄且悬空,加工时易变形。
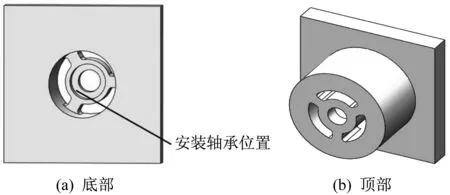
▲图1 轴承座模型
3 加工难点分析
轴承座体积小,型腔结构复杂,精度要求高,壁薄,关键部位都处于悬空状态,在加工过程中极易变形。
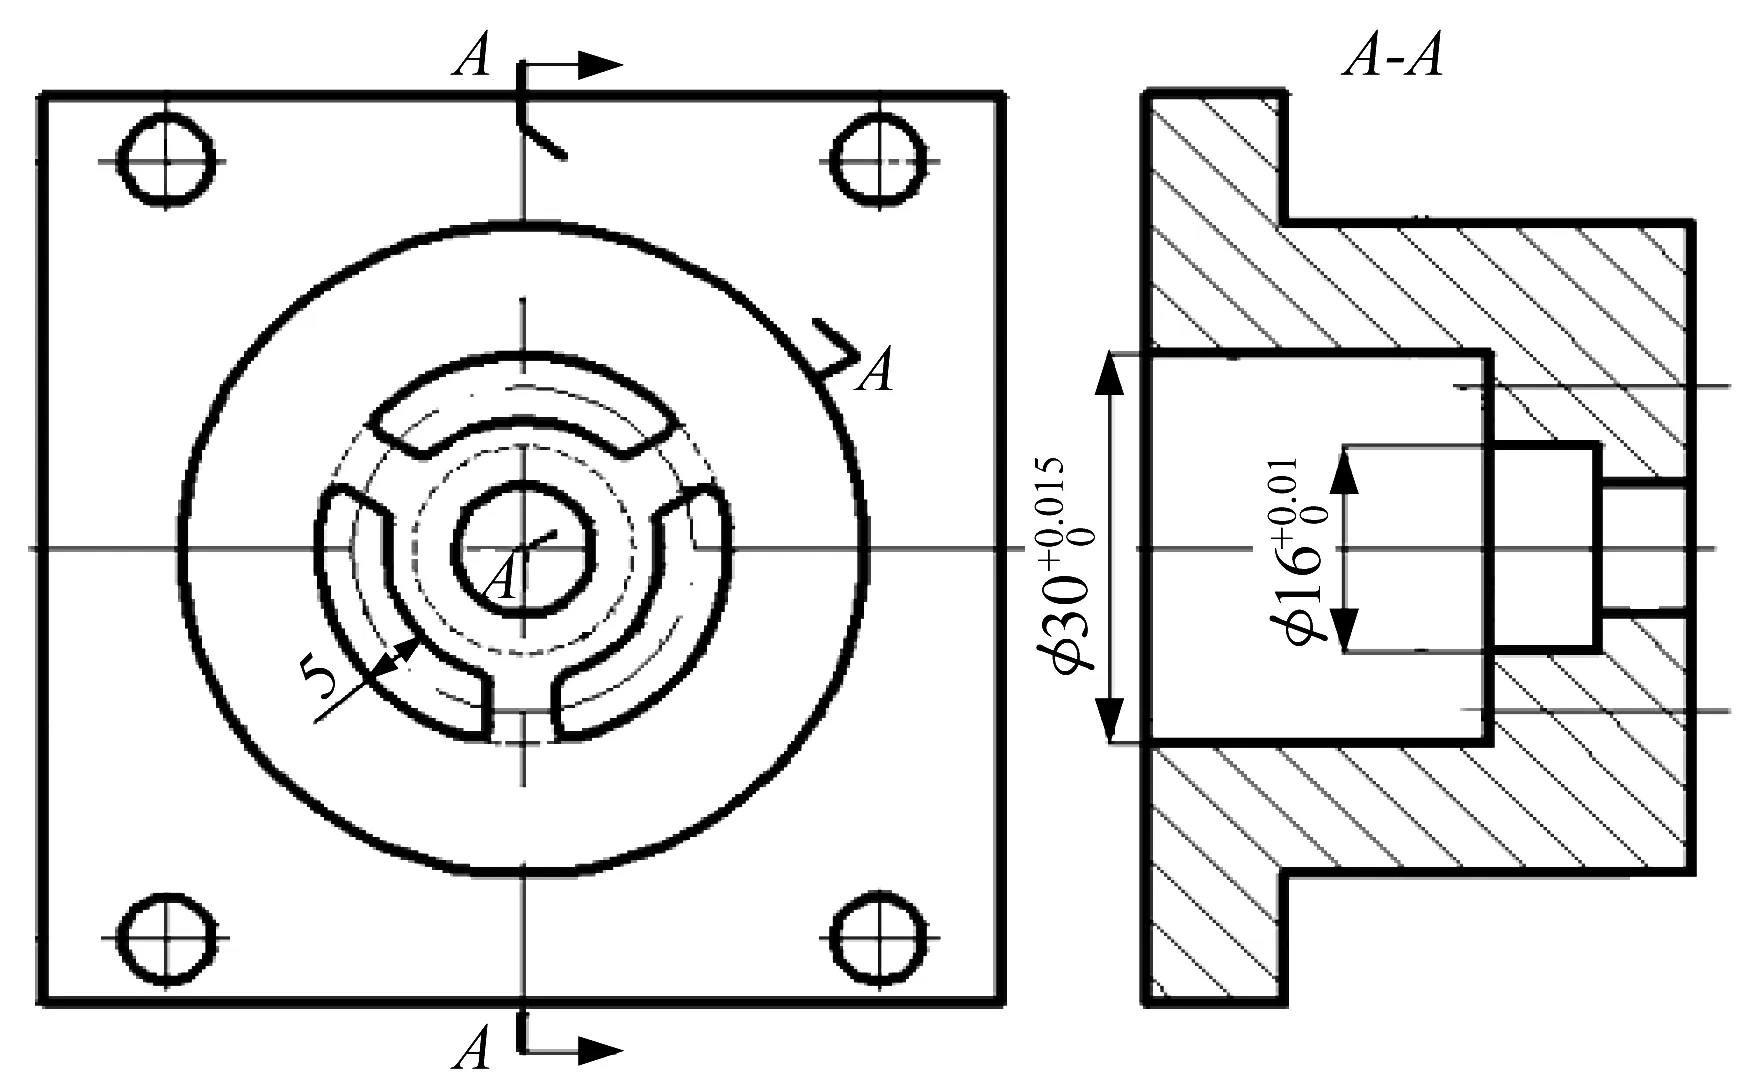
▲图2 轴承座尺寸
综上所述,轴承座加工精度要求高,且要充分考虑铝合金材料的热变形问题。加工热变形直接制约轴承座的最终精度,会降低综合机械性能,这就要求对加工流程、加工路径、切削参数等进行最优化处理。
4 铣削加工方案
4.1 刀具
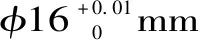
4.2 工艺
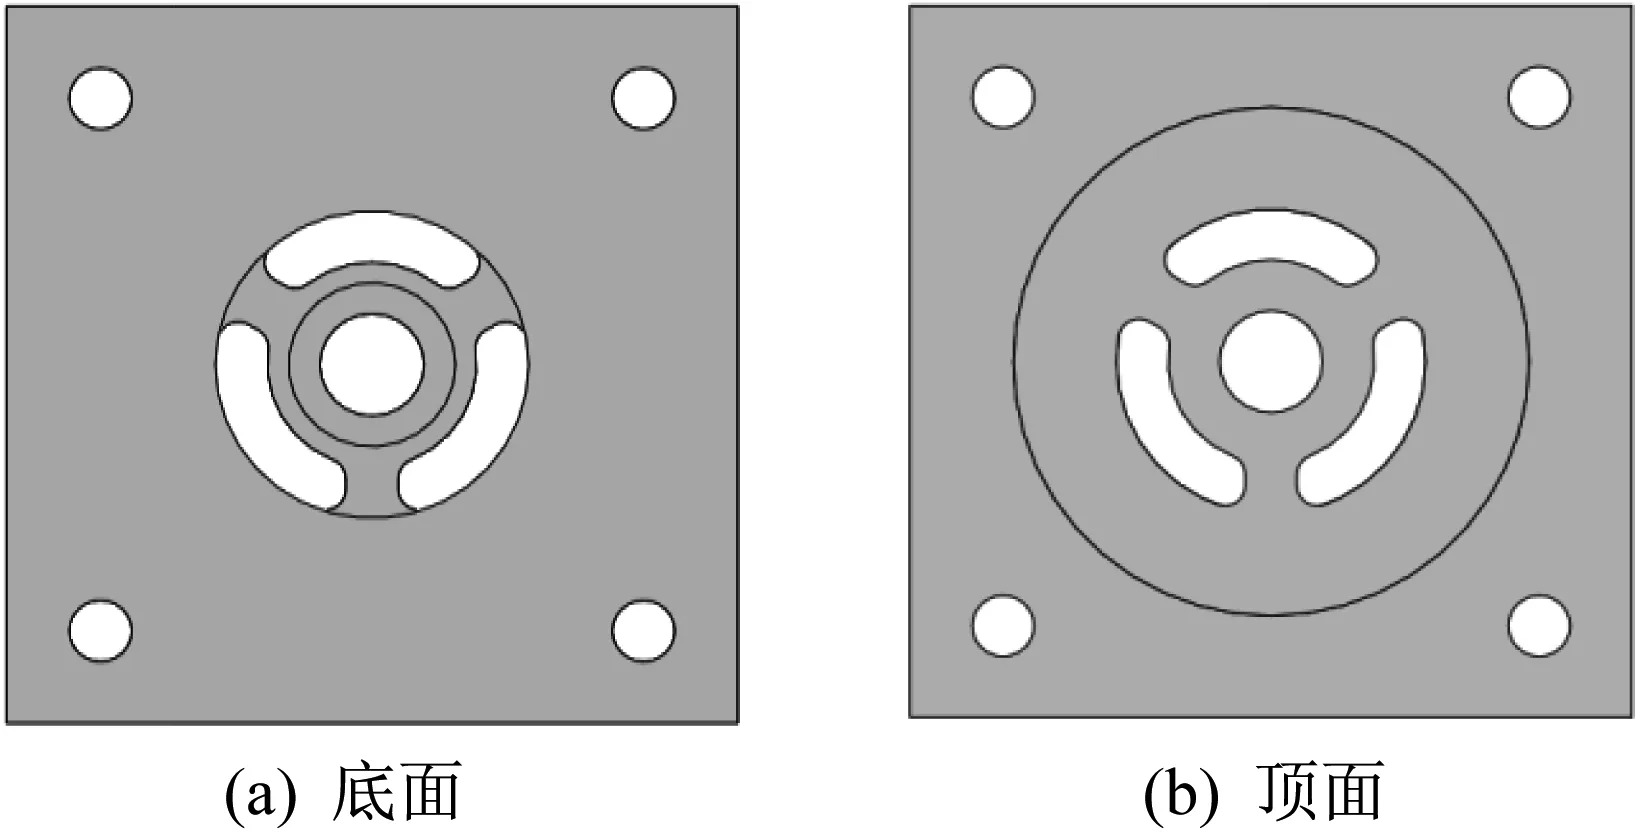
▲图3 轴承座加工图
三个腰型孔呈120°均布,孔窄且深,起排气作用,表面粗糙度Ra为6.3 μm。选用φ4.5 mm麻花钻在每个腰型孔内钻三个工艺孔,如图5所示,然后选用φ4 mm铣刀沿着轮廓四周走刀。……
登录APP查看全文