直径60 mm高强度整体钻杆的研制
2021-06-23杨宏伟王洪炜解少朋
地质装备 2021年3期
关键词:力学性能
王 浩,杨宏伟,王洪炜,解少朋
(河北省地矿局国土资源勘查中心石家庄探矿机械厂,石家庄 050081)
1 概述
近些年来,随着市场对高强度整体钻杆的使用需求扩大,本文结合了美国石油学会API 5DP标准和地质钻杆锁接头标准,研发出一种直径60 mm的高强度整体钻杆。该套钻杆不仅管体强度高,而且由于螺纹部分采用非标粗牙螺纹、双台肩结构设计,其抗扭强度比原先产品提高了30%。
该钻杆主要用于为井深3000 m的钻孔输送液体和洗井。由于受使用外径限制(不大于61 mm),同时对工作中螺纹所承受的回转扭矩又有严格要求,因此在对该钻杆的研究设计过程中,无论是管体性能,还是螺纹强度都完全符合有关标准和规范。下文主要对该钻杆的设计、制造和试验等进行详细的介绍。
2 直径60 mm高强度整体钻杆的基本方案
2.1 钻杆结构的选择
因实际工程施工对钻杆外径有严格限制条件(外径≤61 mm),所以我们选择直径60 mm的整体式钻杆。
钻杆的结构如图1所示,钻杆的加厚形式为内加厚型(IU)。
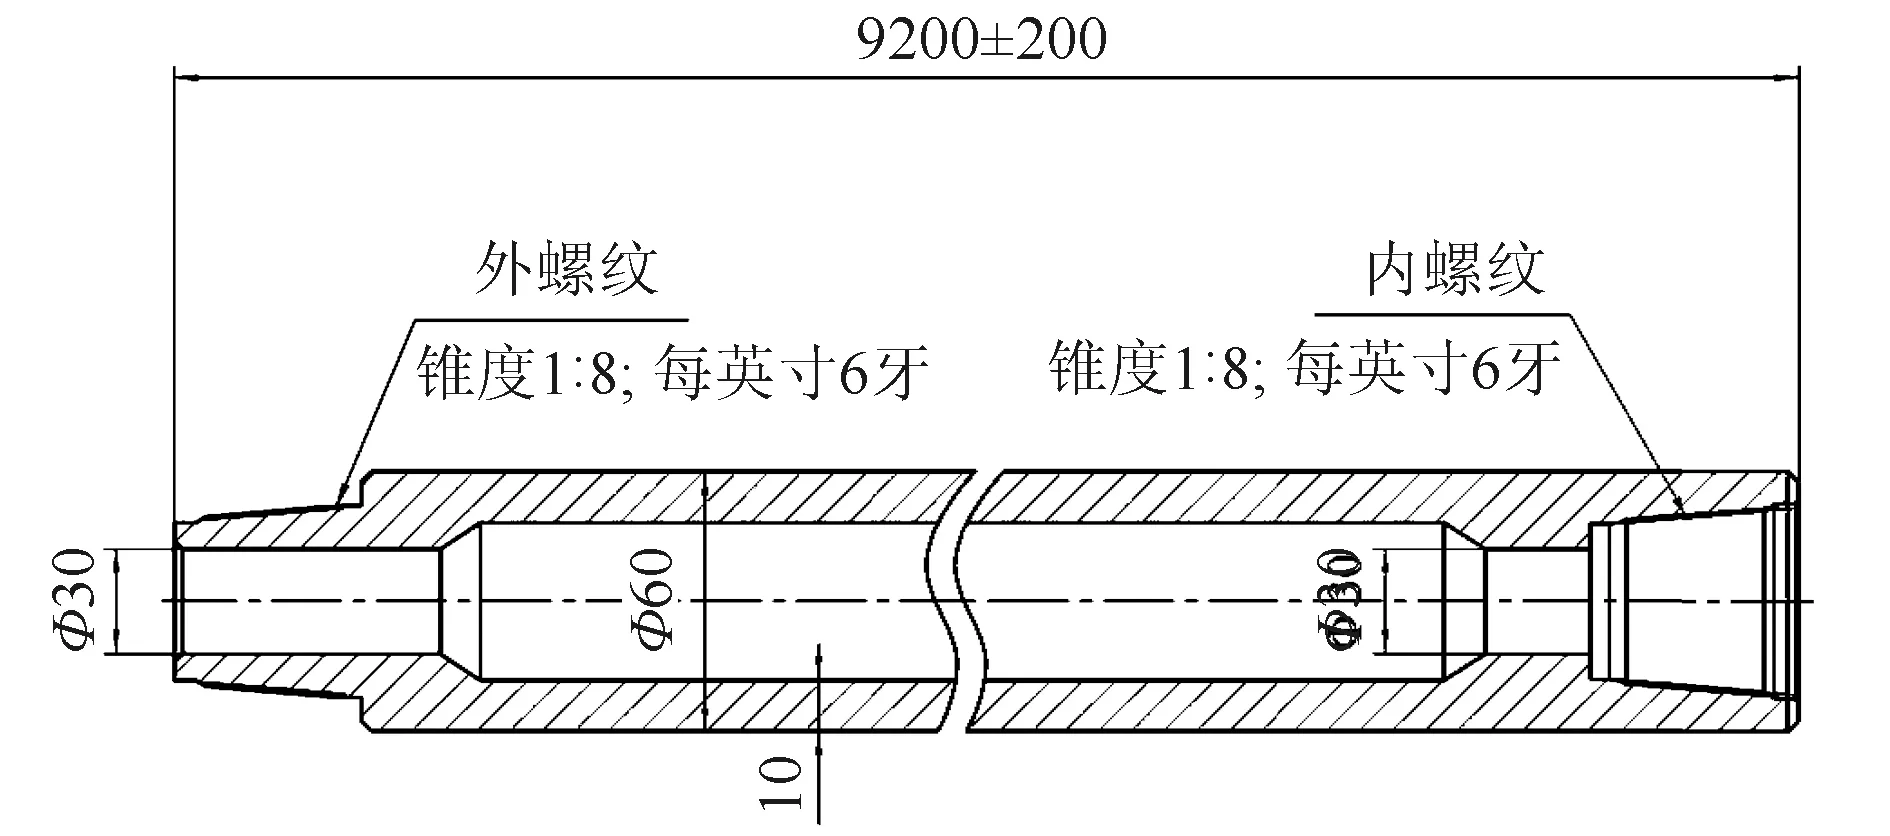
图1 钻杆结构Fig.1 Structure of integral drill pipe
2.2 钻杆材质的选择与热处理工艺
钻杆选用S135钢级材质,首先对管体端部进行镦粗加厚,然后进行整体调质处理。
2.3 钻杆的螺纹结构
由于井深设计3000 m,对钻杆的抗拉强度和抗扭强度都有严格的要求。本文选用锥度1∶8,每英寸6牙的粗牙螺纹进行连接。同时,对钻杆螺纹部分进行优化设计,采用了双台肩结构,以提高钻杆的抗扭强度。最后对螺纹及密封面进行磷化处理,可有效地防止粘扣。
3 制造流程
钻杆的制造流程为:下料→镦粗加厚→热处理→探伤→车螺纹(紧密距全检)→螺纹热磷化处理→佩戴护套→喷漆、喷标→包装。……
登录APP查看全文