催化裂化再生器壳体关键制造技术
2021-06-07杨之华
电子乐园·下旬刊 2021年5期
杨之华
摘要:本文介绍了催化裂化再生器壳体的关键制造技术,针对再生器壳体的结构特点以及制造过程中的重点和难点,提出了一套切实可行的制造工艺和质量控制措施。
关键词:再生器壳体;关键部件制造工艺;焊后热处理;分段运输
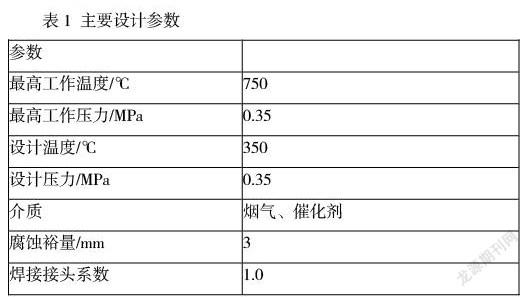
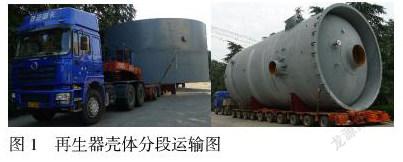
21100-R-102再生器是扬子石化炼油改造200万吨/年催化裂化装置的核心设备。以往国内及国际上大直径再生器壳体的制造都是分片制作、现场组焊,2012年我公司承接了这台再生器壳体的制造任务后,根据封头与锥体的制作要求、设备的结构特点、改造现场空间紧凑场地紧张、我公司厂房和设备的能力以及运输路线道路情况,经过多次讨论形成了21100-R-102再生器壳体的制造技术方案,共分五段交货,开创了国内国际大直径再生器壳体分段制造、交货的先河。该设备结构复杂、技术要求高、制造难度大,其制造水平和质量的高低对于催化裂化装置能否长期、安全、可靠运行具有十分重要的意义。对此,制定了切实有效的制造工艺和控制措施,并进行技术攻关,最终解决了多个制造工艺难题。
1.再生器结构特点和主要规格参数
1.1结构特点
该再生器壳体由上封头、上壳体、变径段、下壳体、下封头及裙座组成。壳体的AB类焊缝要求100%RT(Ⅱ级合格)+20%UT(Ⅰ级合格);与主装卸孔相连接的壳体加厚为60mm,与主装卸孔筒节、平台支架连接板及锚固钉组焊完毕后,需要进行消除应力热处理;变径段与4个大的工艺管口(57-1/57-2外取热器催化剂抽出口、58再生催化剂抽出口、59外循环管催化剂入口)相连接的锥体加厚为60mm,需要进行消除应力热处理。……
登录APP查看全文
