微补偿技术在曲轴轴向圆跳动控制中的应用
2021-05-28王佳伟朱平
金属加工(冷加工) 2021年5期
王佳伟,朱平
中车资阳机车有限公司 四川资阳 641301
1 序言
某柴油机曲轴两端结构如图1所示,曲轴总长4570mm,成品质量2950kg。端面D要求对基准A和B全跳动0.04mm,端面C是在磨床上磨削加工,跳动为0.01mm,与端面D连接的是一个1000mm长的连接轴。端面D的跳动会影响装配在端面D上的连接轴外圆的跳动,并直接影响发动机的输出功率、整机动平衡和可靠性。
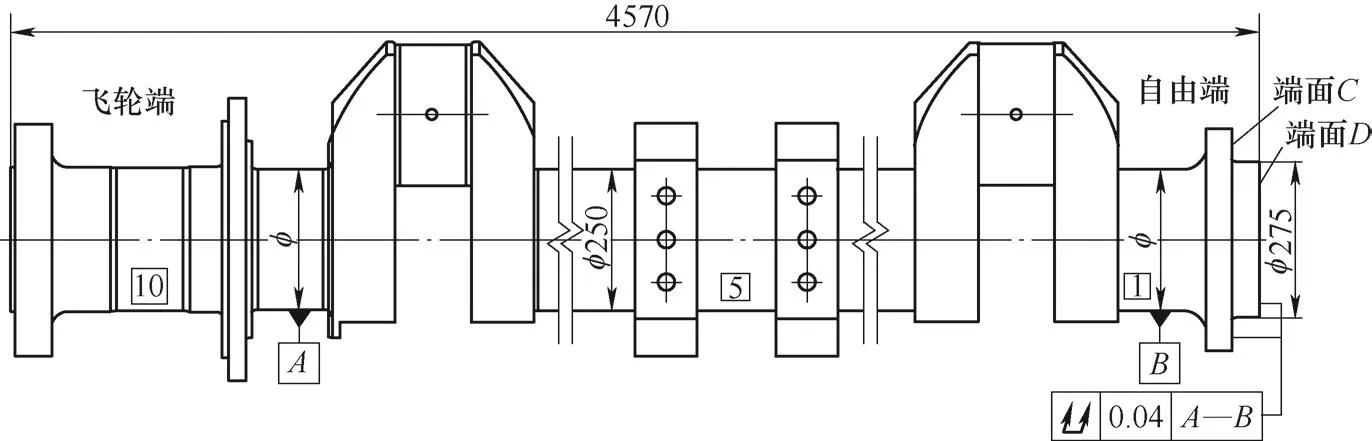
图1 曲轴两端结构
在试制过程中发现,端面D受到磨床行程限制,无法在磨床上磨削加工,改造磨床短时间内无法完成,并且改造成本较高。端面D在车床上加工时全跳动始终达不到图样设计要求。在车床上对图中φ275mm外圆跳动和支撑中心架找正0.02mm,图中端面C的跳动最好只能找正在0.06mm。端面D车削后跳动最好只能达到0.08mm,与图样要求的0.04mm相比超差一倍,且找正时间较长,无法满足批量生产。
2 曲轴轴向圆跳动超差分析
端面D车削时超差的主要原因:①加工基准面C无法找正到0.02mm以内。②机床中心架数量较少,曲轴受到重力影响,在车削时出现挠度变形(见图2),无法将曲轴中心轴线找正水平,曲轴端面D和曲轴旋转中心线处于不垂直状态。③只有两个中心架,无法做到每个轴颈都支撑并把曲轴实际中心线找水平,而且每个轴颈都做支撑也不符合实际加工要求。由此可见,车床加工端面D时如果有足够的中心架和找正时间,将曲轴实际中心轴线找正到理论中心轴线位置,就可以满足图样精度要求,但不满足实际生产制造节拍。为此需要探索新的端面加工方式。……
登录APP查看全文