汽车包边质量前期控制方法
2021-05-06耿明亮龚玉禄赵建朋
模具工业 2021年4期
关键词:设计
耿明亮,龚玉禄,刘 帅,赵建朋
(长城汽车股份有限公司 河北省汽车工程技术研究中心,河北 保定 071000)
0 引 言
零件开发阶段,设计部门会根据焊装车间规划,使用不同的内、外板总成成形工艺,包边是其成形工艺的一种。包边总成主要涉及前门外板总成、后门外板总成、后背门外板总成和机盖外板总成,占白车身面积60%以上,故控制包边总成质量、提升包边总成品质是提升整车外观及尺寸精度的重要途径。为了避免后续生产过程中包边总成产生质量问题,需在前期设计阶段进行预防及控制问题点。
1 包边过程及形式
整车装配生产过程中,先将车身内板放置于车身外板内部,然后外板的翻边预弯成一定角度,最后将内外板压合形成整车外覆盖件总成的加工工艺,称为包边。具体分为内板与外板合并、外板预包、外板压合3个过程,如图1所示。包边的3个过程中,需重点管控3个关键部位尺寸(见图2):①外板件翻边角度β,一般控制β≤105°;②外板件预包边角度α,一般控制35°≤α≤55°;③外板件过翻边尺寸c,一般控制c=0.5 mm。常见总成包边形式的分类及适用场合如表1所示。

表1 常见包边形式
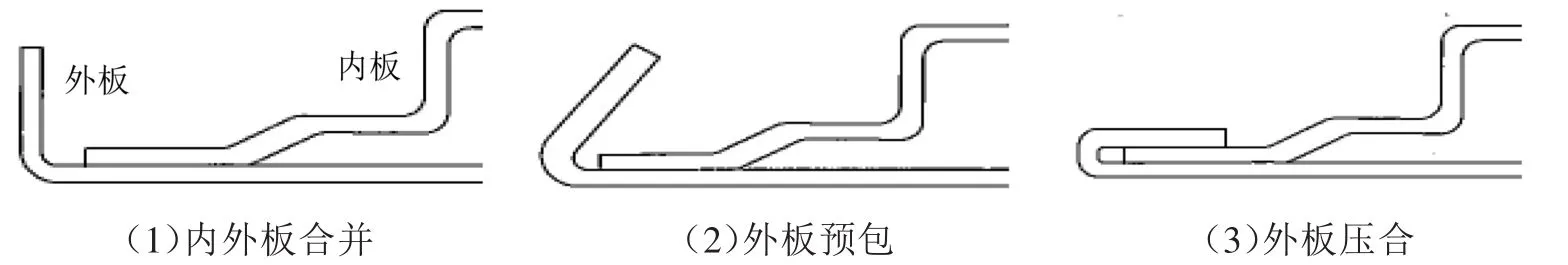
图1 包边过程

图2 包边过程关键部位尺寸
2 工艺设计阶段控制方法
某量产车型在生产阶段,包边零件存在因预翻边困难、翻边角度大、预翻边角度大引起的高棱、凹坑问题,需在工艺设计阶段对包边工艺参数进行标准化设计,以规避现场出现因工艺设计缺陷造成的问题点。根据经验值,外板的翻边角度β、过翻边量c、预包边角度α等可按照表2选取。……
登录APP查看全文
