钢管精整工艺和检(化)验技术
——《热轧无缝钢管实用技术》
2021-04-26成海涛,李赤波,李晓
钢管 2021年1期
经过热轧或热处理之后的钢管,需经过精整并经检(化)验合格之后才能交付给用户。钢管精整包括冷却、切断、矫直、端面加工、缺陷修磨、检查、检验、涂层、喷印和包装等。钢管检(化)验包括内外表面检测、外径和壁厚测量、测长、称重以及力学性能、工艺情况检验、无损探伤、液压试验、成分检验和高低倍检验等。
1 钢管冷却
钢管在链式或步进式冷床上冷却时,为提高冷却的均匀性,减小弯曲度,钢管在冷床上移动的过程中,应保持匀速转动。
1.1 冷却时间的计算
冷却时间t 的计算公式为:

式中 G —— 每米钢管质量,kg/m;
F —— 每米钢管的外表面面积,m2/m;
Δt —— 与钢管壁厚和空气流动速度有关的系数,h·m2/kg。
碳素钢管的Δt 取值见表1。合金钢管和耐蚀、高温合金钢管在表1 数值的基础上适当增加一定比例(10%~30%)。
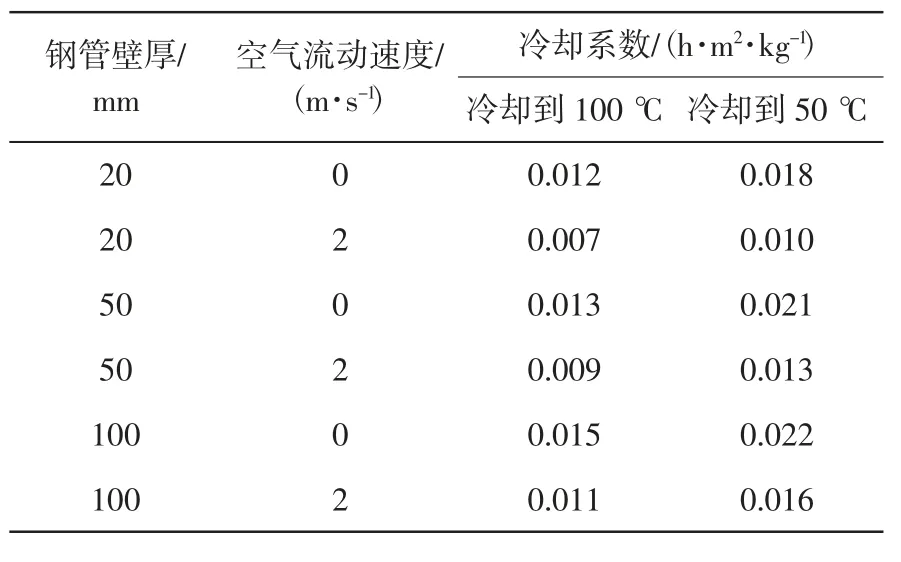
表1 碳素钢管的冷却系数Δt
为保证钢管性能,需要进行强化冷却时,可采用轴流风机或水雾冷却等方式来改善冷却条件,提高冷却速度。
1.2 冷床链条移动速度和冷床长度的计算
(1) 链条移动速度的计算公式为:

式中 Vc—— 链条移动速度,mm/min;
p —— 每小时冷却的钢管支数,支/h;
Kc—— 链条节距,mm。
(2) 冷床长度的计算公式为:
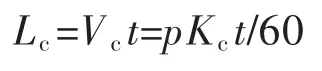
式中 Lc—— 冷床长度,mm;
t —— 冷却时间,min。
2 钢管切断
钢管切断的方式有切管机切断和排管锯切断。目前,大多采用排管锯切断。
2.1 排管锯锯切时间计算
排管锯锯切时间T 的计算公式为:

式中 T1—— 纯锯切时间,s;
T2—— 辅助时间(包括下锯、抬锯、夹紧和钢管输送的时间),s。
2.2 排管锯锯切能力计算
(1) 锯切行程的计算
锯切行程是指从锯片开始接触钢管至锯断一排钢管为止的行程,计算公式为:
登录APP查看全文
