管插套焊接要点分析及质量控制措施
2021-04-14刘智君张德金柳云天
压力容器 2021年3期
马 鸣,刘智君,张德金,柳云天
(1.高效清洁燃煤电站锅炉国家重点实验室,哈尔滨 150046;2.哈尔滨锅炉厂有限责任公司,哈尔滨 150046)
0 引言
角焊缝是在工程中广泛应用的焊接结构[1],而支管插套焊缝(亦称承插焊缝,Socket Welds)结构形式作为小口径管连接焊缝之一,接头设计结构如图1,2所示,即将外径尺寸较小的支管插入内径较大的主管或法兰(以下统称为承管座)中,并在支管外围施焊角焊缝连接,属于一类特殊用途的角焊缝,最早应用在化工领域,并通过工程应用证明了接头的可靠性,现已广泛用于工业工程及核电领域中的管道和压力容器部件。鉴于在不同领域应用的差异性和特殊性,本文整理和归纳国内外不同标准对管插套的应用限制条件,并重点研究此类结构在焊接试验过程中的焊接要点和质量控制措施,为产品在相应工况下的安全、可靠及稳定运行提供技术参考。
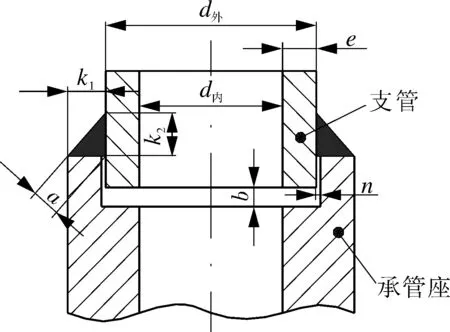
图1 插套焊结构示意
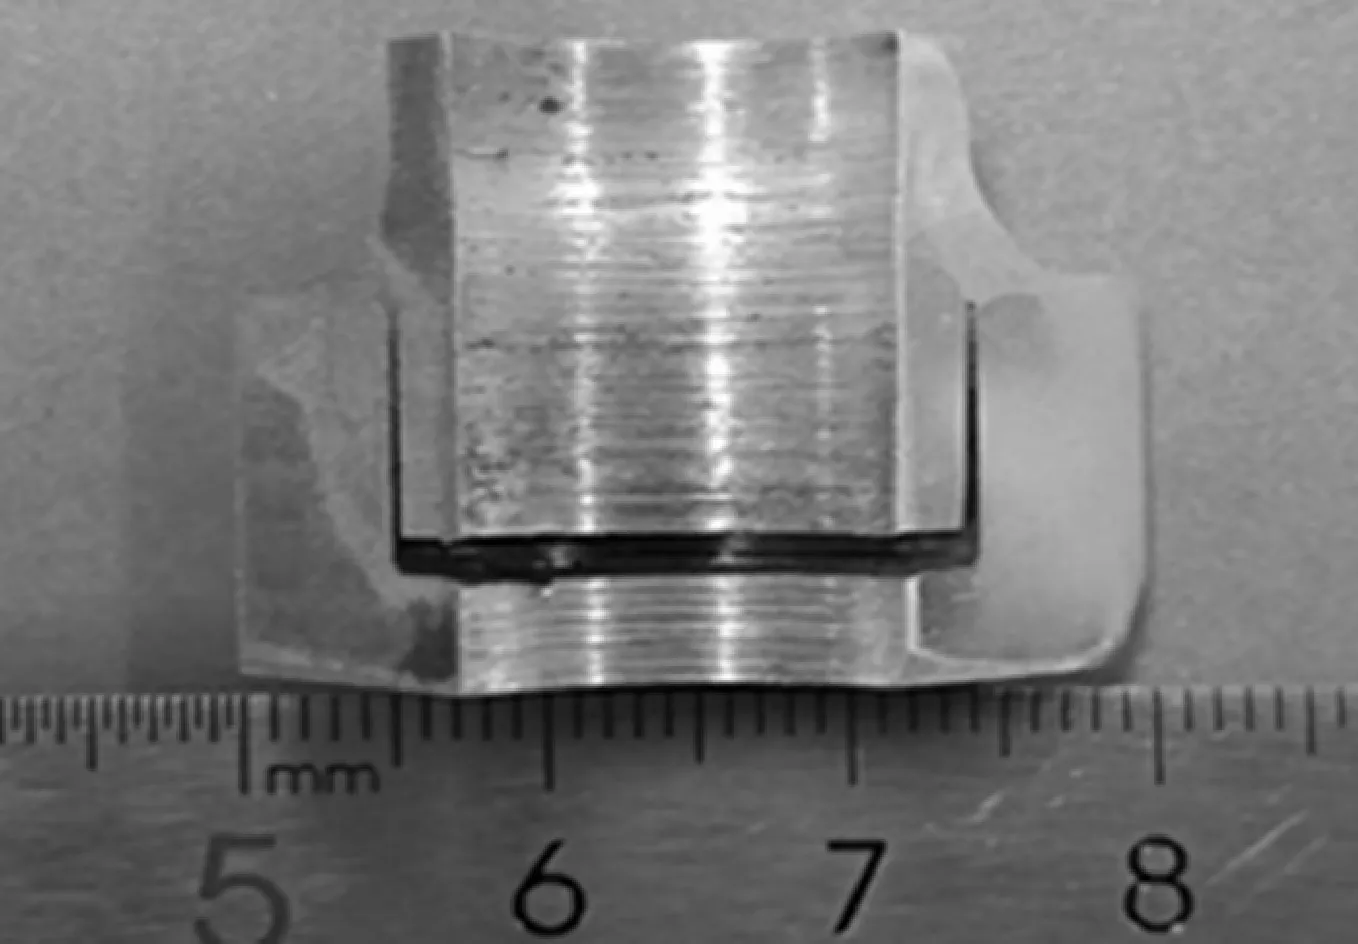
图2 插套焊试件1/4剖面
1 插套接头结构的优势和不足
1.1 与对接接头相比具有的优势
(1)承管座对支管有补强作用,提高了插套接头的承载能力和应用范围。
(2)结构简单且易于装配,简化了施焊过程,无对接焊坡口加工限制及常出现的错边和背面焊缝成形不良的情况。
(3)施焊效率高。
(4)有研究[2]证明,改变插套焊的焊接工艺可以使其焊接质量和同尺寸的对接焊相同,其疲劳强度也大致相当。
1.2 与对接接头相比存在的不足
(1)插套接头截面的几何尺寸形状存在急剧变化,焊缝根部和焊趾处应力集中大于对接接头,承载力传递过程较为复杂。……
登录APP查看全文