T形全焊透接头双丝埋弧焊工艺试验
2021-03-24杨伟锋黄楚畅许斌王孟果
杨伟锋 黄楚畅 许斌 王孟果
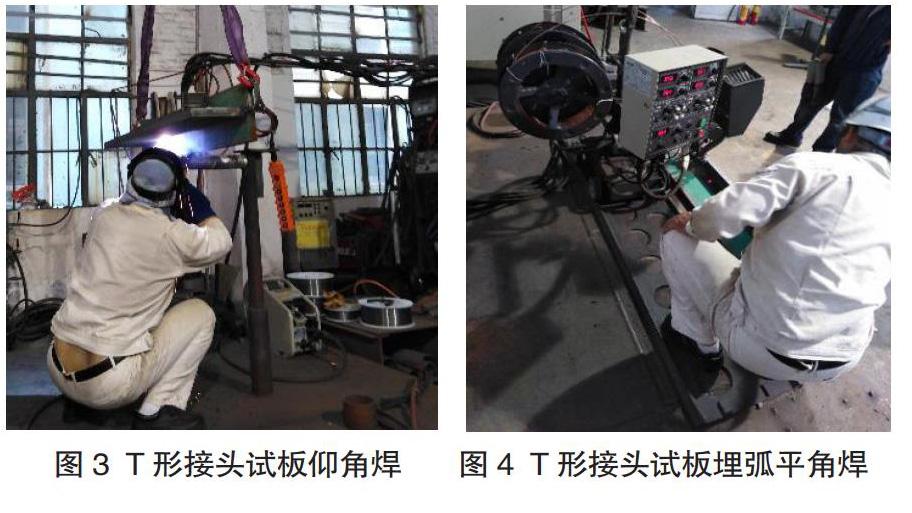
摘 要:本文介绍一种拟用于集装船纵向舱口围分段总组T形全焊透接头的混合焊工艺、设备、材料及试验,并与CO2半自动焊双面焊方法进行了对比,论证新工艺在集装箱船建造中的适用性。
关键词:T形接头;双丝;埋弧焊;混合焊;工艺试验
中图分类号:U671.8 文献标识码:A
Abstract: This paper introduces the mixed-welding procedure, welding machine, consumables and procedure test for the welding of T-joint with full penetration weld to be applied to pre-erection of hatch coamings of container ships, and compares it with the CO2 semi-automatic double-sided welding method to demonstrate the applicability of the new procedure in the construction of container ships.
Key words: T-joint; Double wires; Submerged arc welding (SAW); Mixed-welding procedure; Procedure test
1 前言
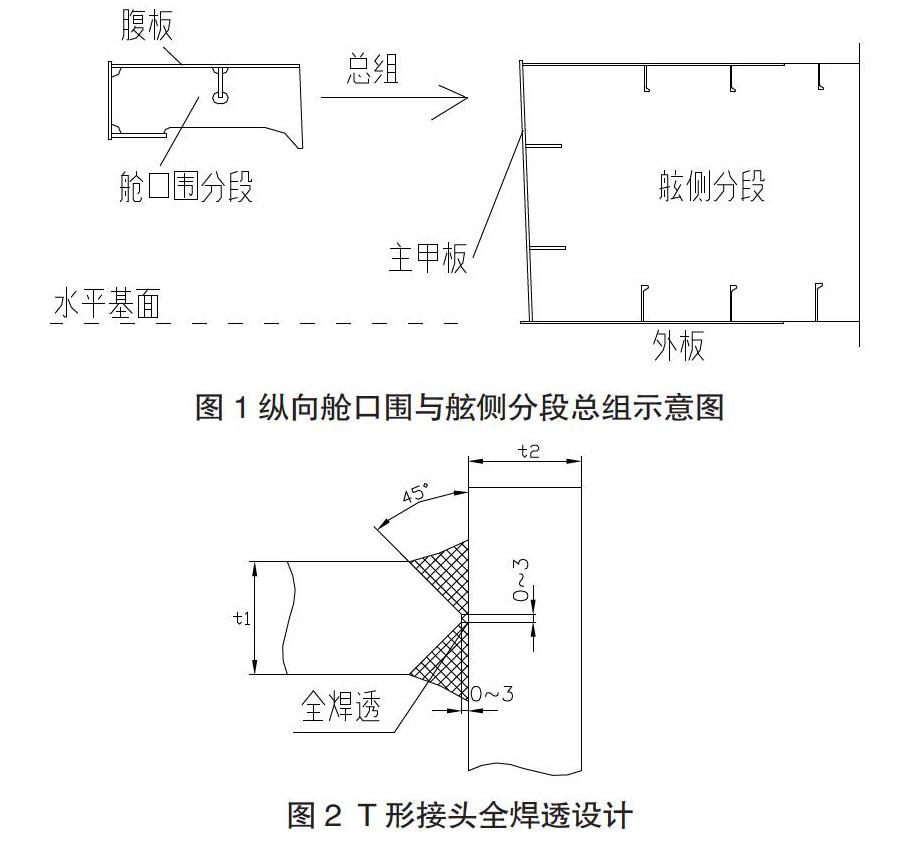
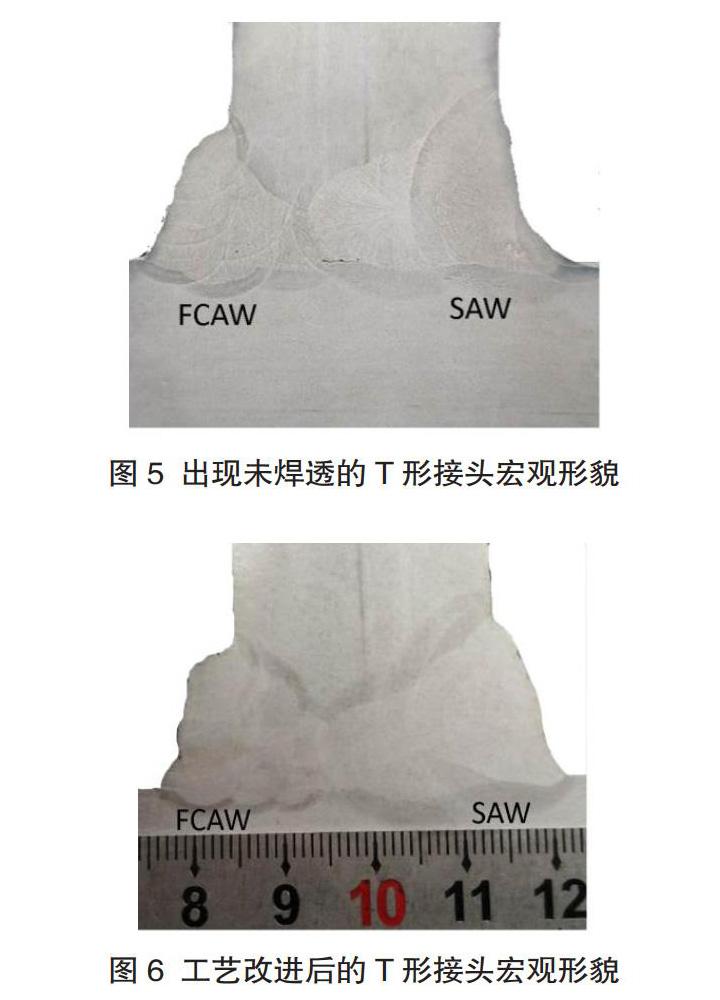
我司集装箱船产品的纵向舱口围分段与舷侧分段在地面组合成总段,如图1所示。舱口围腹板与舱侧分段主甲板组合成T形接头,板材较厚(25~ 60 mm不等),其全焊透坡口节点设计见图2所示。由于各种原因,T形全焊透接头一侧坡口焊接后,通常需在另一侧的坡口根部进行碳刨作业以清除坡口根部未焊透的区域及获得适合相应焊接方法的坡口形状,以保证接头的焊透。为能使T形接头完全焊透又能省略坡口根部的碳刨工序,考虑引入焊接熔深更大、熔敷效率更高的埋弧自动焊方法用在T形接头的焊接。经焊接试验发现,通过将焊接电流加大到800 A时,单丝埋弧焊能将上述T形接头的坡口根部完全焊透,但会出现焊后脱渣困难的问题。其原因主要是T形接头坡口根部空间狭小不利于排渣,需设法增加焊缝在坡口内成形的宽度。双丝埋弧焊,即在原单丝埋弧焊工艺的基础上,通过增加一根后丝增加焊缝熔敷效率,扩大焊缝的表面成形宽度,有利于焊缝焊后的脱渣。为此,公司引进了双丝埋弧焊设备,试验开发了T形全焊透接头混合焊工艺,实现了T形全焊透接头免清根的焊接,大大提高了舱口围总组的整体焊接效率。……